Flip Top Cap Mould, Bump Lotion & Closure Mould
China’s leading reliable plastic cap mould supplier with over 15 years of experience. One stop service — quick delivery, rich experience, top quality. Mould steel P20, H13 and S136.

- 15+ years cap mould experience
- 7 cap mould types
- P20 / H13 / S136 steel
- Design to delivery, one stop
Your one-stop cap mould partner
A Topworks é o principal fornecedor confiável de moldes para tampas de plástico da China, com mais de 15 anos de experiência. Nosso serviço completo oferece entrega rápida, vasta experiência e moldes para tampas de alta qualidade.
Temos uma ampla seleção de moldes de tampas plásticas de alta qualidade que são ideais para o desenvolvimento, a prototipagem e a produção de produtos.
Nós nos dedicamos a Fabricação de moldes de tampas de qualidade with mould steel P20, H13 and S136.
Cap mould range
- Molde de tampas articuladas
- Molde de bico Yorker
- Molde da tampa do teto do disco
- Molde de tampa flip-top
- Molde de tampa push-pull
- Molde de tampa com abertura/fechamento por torção
- Molde de tampas de flapper

Cap & closure mould gallery


How to design screw cap, lid & closure moulds
Undercuts on the inside of a cap — typically inside threads, snap-on ribs, or major undercuts that are part of the product shape — require careful design decisions. The planned method of manufacture (molding, or machining after molding) should be considered. The molde de tampa poderia ser muito mais simples se a tampa fosse rosqueado após a moldagem. É mais importante chegar ao produto com o menor custo total do que ao método de fabricação mais elegante.
Inside threads on cap
Se a rosca precisar ser moldada, há duas opções de como remover o produto do núcleo: desparafusando ou removendo. O projetista deve considerar cuidadosamente as quantidades de produção necessárias. A usinagem após a moldagem pode reduzir significativamente a complexidade e o custo do molde da tampa para produções de menor volume.
Unscrewing method
As roscas projetadas de acordo com o padrão geralmente consistem em mais de um passo. Em muitas tampas de rosca para garrafas, potes e tubos de pasta de dente, dois a seis arremessos são bastante comuns. More turns mean longer products, more plastic, more molding time, and longer cycles. In many closures, a thread length of one or two pitches is sufficient for good holding power.
O anel de stripper segura a tampa para que ela possa ser desrosqueada do núcleo. A tampa requer nervuras ou projeções na parte externa, onde um dispositivo externo de desrosqueamento pode se encaixar. O projeto desses auxílios deve ser discutido com o projetista de moldes.
Qualquer método de desparafusamento requer moldes para tampas ou máquinas especiais. Os ciclos de moldagem também são mais lentos do que os de produtos comparáveis que não precisam ser desparafusados.
Ejeção de stripping (ejeção forçada)
A decapagem é a solução mais fácil e, em geral, a de menor custo para ejetar a tampa ou o fecho. Como a molde de tampa opens and after the cavity has moved away from the core side, the ejection starts caused by the stripper moving forward. The plastic cap is pushed over the hump in the core, causing the plastic to expand so that the portion inside the groove can slip out.
A facilidade de remoção depende de muitos fatores igualmente importantes: ângulo da rosca, altura da projeção, diâmetro e o tipo de plástico e seu módulo de elasticidade.
Factors affecting stripping ability
Ângulo da rosca (α): Quanto maior o ângulo, mais difícil será a ação de remoção. Um ângulo agudo (α = 90°) torna a ejeção praticamente impossível - a tampa de plástico seria cortada na ranhura em vez de ser retirada.
Altura “h” vs. Diâmetro “d”: The percentage of stretching f is directly proportional to height h and inversely proportional to diameter d. The greater the cap diameter d, the easier the cap will slip out of its groove. A cap from relatively stiff plastic could be stripped if d is large, but would break during ejection if d is small.
Número de roscas (passos): A maneira mais fácil de remover é especificar apenas uma rosca (um passo), de modo que a rosca removida não deslize para uma ranhura adjacente, mas continue a deslizar ininterruptamente para fora do núcleo.
The finish of the groove also influences the ease of stripping, especially with materials requiring high polish for good ejection.
Figure 1 — Stripping influences
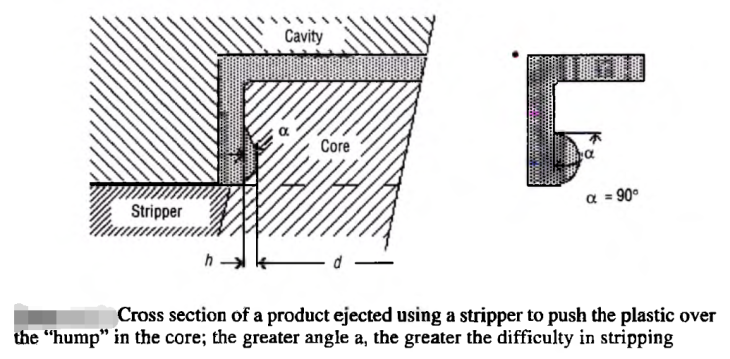
Influences affecting the ability to strip a cap. The greater the angle α is, the greater the difficulty in stripping. As roscas dos parafusos podem ter um ângulo de 90° se for absolutamente necessário, Mas isso definitivamente exigiria o desparafusamento, pois não seria possível removê-lo.
Many screw threads — especially threads for closures — have standardised shapes which originally evolved from threads on glass bottles and jars. Such standards should be followed, and their large tolerances used to obtain maximum benefits for plastic threads.
Ao considerar todos os fatores que influenciam a remoção, o projetista conseguirá criar uma tampa de rosca com o formato correto da seção transversal da rosca e uma relação h/d adequada, de modo que até mesmo um plástico relativamente rígido possa ser facilmente removido, sem a necessidade de um desrosqueamento molde de tampa.
Need a cap or closure mould?
Send your cap drawing, material spec, and annual volume. We’ll reply with DFM notes, steel recommendation, and a clear quotation.
- Flip-top, hinged, disc-top, push-pull, twist, yorker, flapper
- P20 / H13 / S136 mould steel
- 15+ years cap mould experience
- Quick delivery, one stop service
Cap & closure mould FAQ
What types of cap moulds do you make?
We manufacture moulds for flip-top caps, hinged closures, disc-top caps, push-pull caps, twist open/close caps, yorker spout caps, and flapper closures — covering bottles, jars, tubes, and cosmetic packaging.
What mould steels do you use for cap moulds?
P20 for general production, H13 for high-wear and abrasive-filler applications, and S136 for corrosion resistance with aggressive resins. Steel choice depends on resin, surface requirement, and target mould life.
Should cap threads be molded or machined after molding?
It depends on volume. For high-volume production, molding the threads is more efficient — the cap mould uses unscrewing or stripping ejection. For lower volumes, machining threads after molding can simplify the mould and reduce cost significantly.
What is the difference between unscrewing and stripping ejection?
Unscrewing rotates the cap off the core — required for deep or sharp-angle threads, but needs a more complex mould and longer cycle. Stripping pushes the cap over the core hump by force — simpler and faster, but only works when thread angle, h/d ratio, and plastic flexibility allow it.
How do I know if my cap design can be stripped?
Key factors: thread angle α (must not be 90°), projection height h relative to cap diameter d (smaller h/d = easier stripping), number of pitches (one pitch is easiest), and the plastic’s modulus of elasticity. We run DFM analysis to confirm strippability before cutting steel.
What is the typical lead time for a cap mould?
30–50 days from design approval depending on cap type, cavity count, and unscrewing mechanism complexity. Trial parts and inspection reports are provided before shipment.
Can you make multi-cavity cap moulds?
Yes. Cap moulds commonly run 4, 8, 16, or higher cavities depending on annual volume and press size. Higher cavitation lowers per-part cost but increases mould investment and lead time.