Fabricante de moldes para pára-choques automotivos: separação interna e ferramentas SVG Classe A
A Topworks projeta e fabrica moldes de injeção personalizados para pára-choques dianteiros e traseiros de veículos, grades de radiador e painéis inferiores de proteção. Dependendo da geometria da peça e dos requisitos de produção, as ferramentas para pára-choques podem utilizar aço DIN 1.2738 / 718H, mecanismos de separação interna e canais quentes com válvula de porta sequencial (SVG) de 8 a 12 saídas. O tempo de ciclo, a tonelagem da prensa, a visibilidade da linha de solda e os requisitos de superfície Classe A são analisados durante a análise de fabricabilidade (DFM), o projeto do molde e os testes.

- Divisão interna (linhas de costura ocultas)
- Canal quente sequencial SVG de 8 a 12 cavidades
- DIN 1.2738 / 718H + Tuchos nitretados
- Meta de projeto de 500.000 a 1.000.000+ disparos (dependendo do projeto)
Três desafios críticos de engenharia no projeto de moldes de para-choques automotivos
Um para-choque dianteiro ou traseiro é uma das peças de parede fina maiores e mais complexas de um veículo (normalmente com 1.800 a 2.200 mm de largura e parede de 2,5 a 3,2 mm). Três riscos de engenharia devem ser avaliados logo no início do desenvolvimento do molde do para-choque:
Saliência na linha de divisão em superfícies Classe A
A separação externa tradicional deixa uma linha de junção visível ao longo da borda do arco da roda e do aro do farol de neblina. Após 50.000 peças, o excesso de material precisa ser aparado manualmente com faca antes da pintura. Resolvemos isso com Tecnologia de corte interno que oculta a linha de divisão na borda interna, que não é visível.
Linhas de solda e marcas de fluxo
A injeção simultânea em múltiplas válvulas retém o ar nos pontos de colisão das frentes de fusão, deixando linhas de junção visíveis na superfície do para-choque. Utilizamos Controle Sequencial de Válvulas (SVG) acionado por cilindros hidráulicos/pneumáticos, de modo que uma única onda contínua de material fundido percorra a peça.
Deformação pós-moldagem e afastamento das asas
O PP+EPDM-TD20 modificado sofre retração anisotrópica (0,9%–1,3%), fazendo com que as duas abas envolventes do para-lama se curvem para dentro ou para fora após a ejeção. Aplicamos Compensação de pré-deformação no Moldflow diretamente na trajetória da ferramenta CNC de 5 eixos para ajudar a peça resfriada a atender às tolerâncias especificadas para a espessura da carroceria; os resultados reais exigem inspeção de amostras e validação do processo.
Especificações de moldes para para-choques automotivos: mercado de reposição x OEM de nível 1
Seja para a produção de uma linha de para-choques de reposição no mercado de peças de reposição (AM) ou para um programa de veículos de passageiros OEM de nível 1, dimensionamos o aço, o canal de fundição e o mecanismo de modo a atender ao seu volume alvo e investimento em ativos (capex):
| Parâmetro do Molde | Molde de para-choque para o mercado de reposição (AM) | Molde para pára-choque de produção OEM de nível 1 |
|---|---|---|
| Volume e vida útil alvo | 100.000 – 300.000 disparos (meta de projeto; a ser confirmada por projeto) | 500.000 – 1.000.000+ disparos (meta de projeto; a ser confirmada por projeto) |
| Aço da Cavidade e do Macho | P20H / 718H (pré-têmpera HRC 30–33) | Norma alemã DIN 1.2738 / 1.2738HH (HRC 34–38) |
| Estrutura de separação | Separação externa ou semi-interna | Separação interna total (projetada para reduzir as costuras visíveis na superfície A) |
| Sistema de Canais Quentes | 6–8 Coletor de injeção aberto ou com válvula de fechamento | Válvula sequencial de 8 a 12 saídas (SVG) — Yudo / Synventive / HRSflow |
| Corredores e elevadores | Placas de desgaste de grafite de bronze com 718H nitretado | Aço temperado 1.2344 (H13, HRC 48–52) + Trilhos-guia autolubrificantes |
| Projeto de resfriamento | Circuitos de defletores e borbulhadores usinados em 3D | Resfriamento conformacional 3D + inserções de berílio-cobre (BeCu) em nervuras espessas |
| Resina típica | PP + EPDM, PP sem enchimento | PP + EPDM-TD20 (copolímero resistente a impactos com 20% de talco) |
| Tonnage da Prensa | 1.800 t – 2.400 t | 2.400 t – 3.200 t |
| Tempo de ciclo | 50 – 65 segundos (valor aproximado) | 40 a 50 segundos (valor aproximado) |
| Prazo de Entrega da Amostra T1 | 55 a 65 dias (valor indicativo) | 65 a 80 dias (valor indicativo) |
Moldes para pára-choques e painéis externos que fabricamos
Moldes da painel frontal do para-choque
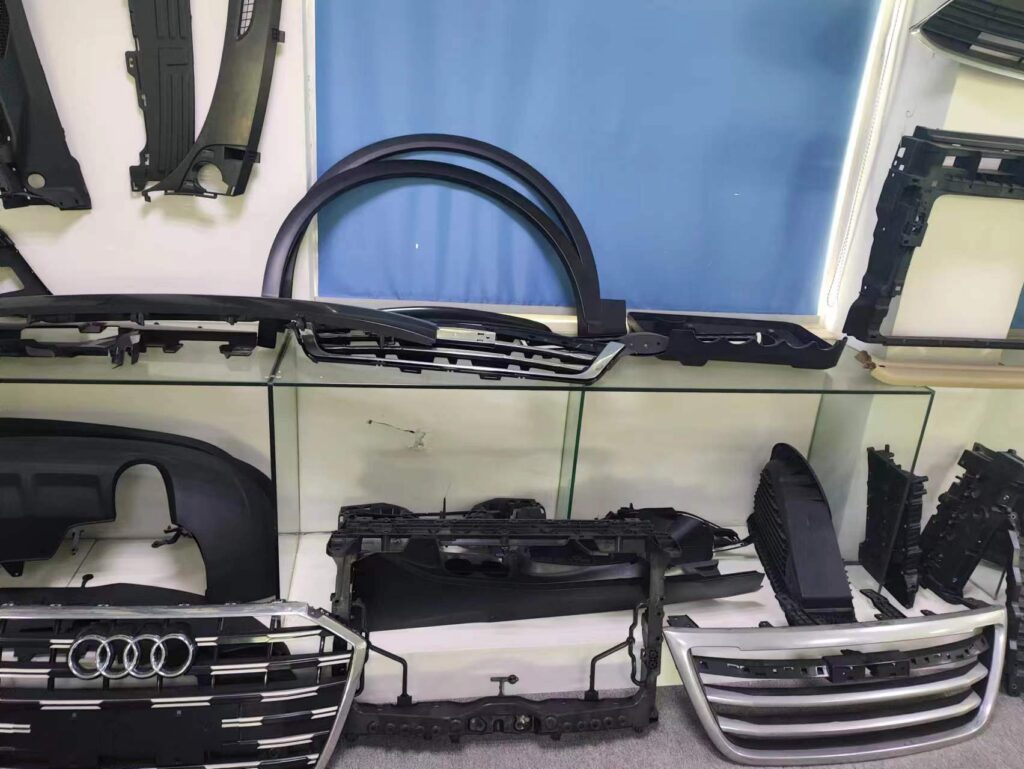
Ferramentas complexas de múltiplas funções que integram aberturas para o sistema de lavagem dos faróis, suportes para sensores de radar/PDC, tampas para o gancho de reboque e lábios inferiores integrados do splitter.
Moldes para para-choque traseiro e difusor
Pára-choques traseiros de peça única, protetores de degrau, painéis de exaustão dupla e difusores inferiores texturizados e sem pintura, com acabamento de textura bem definido.
Moldes para grades e acabamentos de radiadores
Grelhas em ABS/ASA na cor preto piano de alto brilho, grelhas com malha com acabamento cromado, aros dos faróis de neblina e alargadores de pára-lama — confira nosso soluções em moldes de plástico para o setor automotivo.
Como projetamos ferramentas para pára-choques com foco na qualidade da superfície e no controle dimensional
1. Separação interna e mecânica complexa do elevador
As extremidades envolventes e as abas de fixação de um para-choque criam recortes profundos nos três eixos. Em um Molde de para-choque com separação interna, o núcleo principal e os deslizadores secundários guiados por trilhos se movem para dentro durante o curso de abertura, liberando as abas com recorte para o interior do para-choque. Todos os pinos ejetores, linhas de referência do elevador e linhas de separação ficam exclusivamente no lado B (superfície interna), deixando a superfície A pintada completamente intacta.
2. Regras de sincronização sequencial SVG e de nervuras anti-afundamento
Para evitar marcas de afundamento nas áreas opostas aos clipes de fixação e aos suportes da placa de matrícula, aplicamos uma rigorosa relação entre a costela e a parede de ≤ 0,5T (raiz da costela de 1,2–1,5 mm em uma parede de 2,8 mm) durante nossa análise DFM gratuita. Utilizando a simulação de queda de pressão do Moldflow, sincronizamos cada pino da válvula SVG para que se abra 0,1 s após a passagem da frente de fusão — com o objetivo de reduzir marcas de hesitação, bolsas de ar e defeitos superficiais visíveis após a pintura.


Exemplo de custo do tempo de ciclo e programa ilustrativo de ferramentas de 70 dias
A título de exemplo, suponha que uma prensa de 2.500 toneladas seja carregada com US$ 90–US$ 130 por hora. Reduzindo o ciclo modelado do para-choque em 8 segundos (de 53s para 45s por meio de ajustes no sistema de resfriamento) aumenta a produção teórica de cerca de 68 para 80 para-choques por hora, antes de considerar o tempo de inatividade e o material rejeitado. Para 250.000 peças, isso representa aproximadamente 556 horas-máquina de capacidade teórica — cerca de US$ 50.000 a US$ 72.000, com base na taxa horária estimada. A economia real depende do tempo de ciclo validado, da taxa de utilização, dos custos da máquina e do fato de a capacidade liberada ter ou não valor econômico. Compare seus próprios números com os nossos calculadora de detalhamento do custo unitário.
Exemplos dos dias 1 a 3: Orçamento e DFM + Moldflow
Analisamos seu projeto CAD 3D, verificamos os ângulos de desbaste nas grades texturizadas, simulamos o tempo de abertura da válvula SVG e definimos o conceito da linha de divisão.
Dias ilustrativos 4–15: Projeto de ferramentas 3D e forjamento de aço
Aprovação final do projeto da montagem em 3D no UG/NX, enquanto os blocos forjados DIN 1.2738 / 718H, submetidos a testes ultrassônicos, passam pela fresagem de desbaste e pelo processo de alívio de tensões.
Dias ilustrativos 16–50: CNC de 5 eixos, perfuração profunda e eletroerosão (EDM)
Fresagem de contorno de 5 eixos em alta velocidade, perfuração de canais de resfriamento em furos profundos, eletroerosão espelhada nas nervuras e nitretação a plasma em todos os elevadores deslizantes.
Dias ilustrativos 51–62: Montagem por pressão e teste do T1
Ajuste preciso da matriz em uma prensa de ajuste de 500T, com verificação de contato por meio de chumbo azul de acordo com os critérios de aceitação acordados, seguido pelo teste T1 em nossas prensas de teste de 1.800T a 3.200T.
Dias ilustrativos 63–70: Verificação da CMM do dispositivo de fixação e remessa para exportação
As amostras são verificadas em um dispositivo de teste (calibre) dedicado para pára-choques na escala 1:1, seguido por um vídeo de teste a seco contínuo de 2 horas antes do embarque marítimo ou ferroviário.
Precisa encontrar um molde de para-choque dianteiro ou traseiro?
Envie seu arquivo CAD 3D (STEP/IGES/CATIA) ou uma amostra física do para-choque. Nossa equipe de engenharia analisará as informações e confirmará o escopo, a viabilidade e o prazo para qualquer recomendação de DFM, o layout proposto para a porta de injeção SVG e o orçamento detalhado.
- Ferramentas para corte interno e externo de para-choques
- Simulação completa de empenamento no Moldflow e simulação sequencial de portas no SVG
- Dispositivo de verificação 1:1 (calibre) disponível com a ferramenta
Perguntas frequentes sobre moldes para pára-choques automotivos
Qual é a diferença entre separação interna e separação externa em um molde de para-choque?
Em um molde tradicional de para-choque com linha de separação externa, os deslizadores se separam na borda externa do para-choque, deixando uma linha de separação visível que exige a remoção manual das rebarbas antes da pintura. Um molde de para-choque com separação interna utiliza complexos extratores de núcleo guiados por trilhos que se movem para dentro durante a abertura do molde, ocultando todas as linhas de separação e costuras de elevação na flange interna, não visível, do para-choque, a fim de reduzir as marcas visíveis da linha de separação na superfície externa Classe A.
Quanto custa um molde personalizado para para-choque de carro de plástico na China?
Um molde de para-choque do mercado de reposição (AM), fabricado em P20H/718H com linha de divisão externa, custa normalmente entre US$ 45.000 e US$ 75.000. Um molde de para-choque de produção completo para OEM Tier-1, fabricado em aço alemão DIN 1.2738 com linha de divisão interna, um canal quente com válvula sequencial (SVG) de 8 a 12 saídas e um dispositivo de verificação 1:1, varia de US$ 80.000 a US$ 140.000 ou mais. Envie seu arquivo 3D para solicitar um orçamento detalhado com base no escopo aprovado do molde.
Como é possível reduzir as linhas de solda em um para-choque pintado?
Utilizamos um sistema de canal quente com válvulas sequenciais (SVG) (normalmente com 8 a 12 bicos). Em vez de abrir todas as portas de uma só vez — o que retém ar e cria linhas de junção onde as frentes de material fundido se encontram —, as portas centrais se abrem primeiro e as portas laterais se abrem sequencialmente à medida que a onda de material fundido passa por cada pino, proporcionando uma frente de fluxo mais controlada e ajudando a reduzir as linhas de junção visíveis; a aparência final depende da resina, da geometria da peça, do tempo de abertura das portas e das condições de moldagem validadas.
Que tipo de plástico e qual a taxa de retração são utilizados nos para-choques de carros?
A maioria dos para-choques OEM é moldada a partir de um copolímero de polipropileno modificado para resistência ao impacto, com adição de 15% a 20% de borracha EPDM e 10% a 20% de talco (PP+EPDM-TD20, encolhimento de ~0,9% a 1,2%), o que equilibra a resistência ao impacto em baixas temperaturas com a estabilidade dimensional e a baixa expansão térmica (CLTE).
Vocês também fornecem o dispositivo de verificação de para-choques em escala 1:1 (calibre de inspeção)?
Sim. Como um para-choque de plástico flexível pode se deformar sob seu próprio peso quando medido sobre uma mesa plana, projetamos e fabricamos o dispositivo de verificação em alumínio/epóxi com usinagem CNC na escala 1:1, juntamente com o molde, para verificar a folga do farol, o alinhamento com o para-lama e as posições dos clipes de fixação antes de enviar a ferramenta.