Fabricante de Moldes de Injeção de Plástico para Eletrónica e Elétrica na China
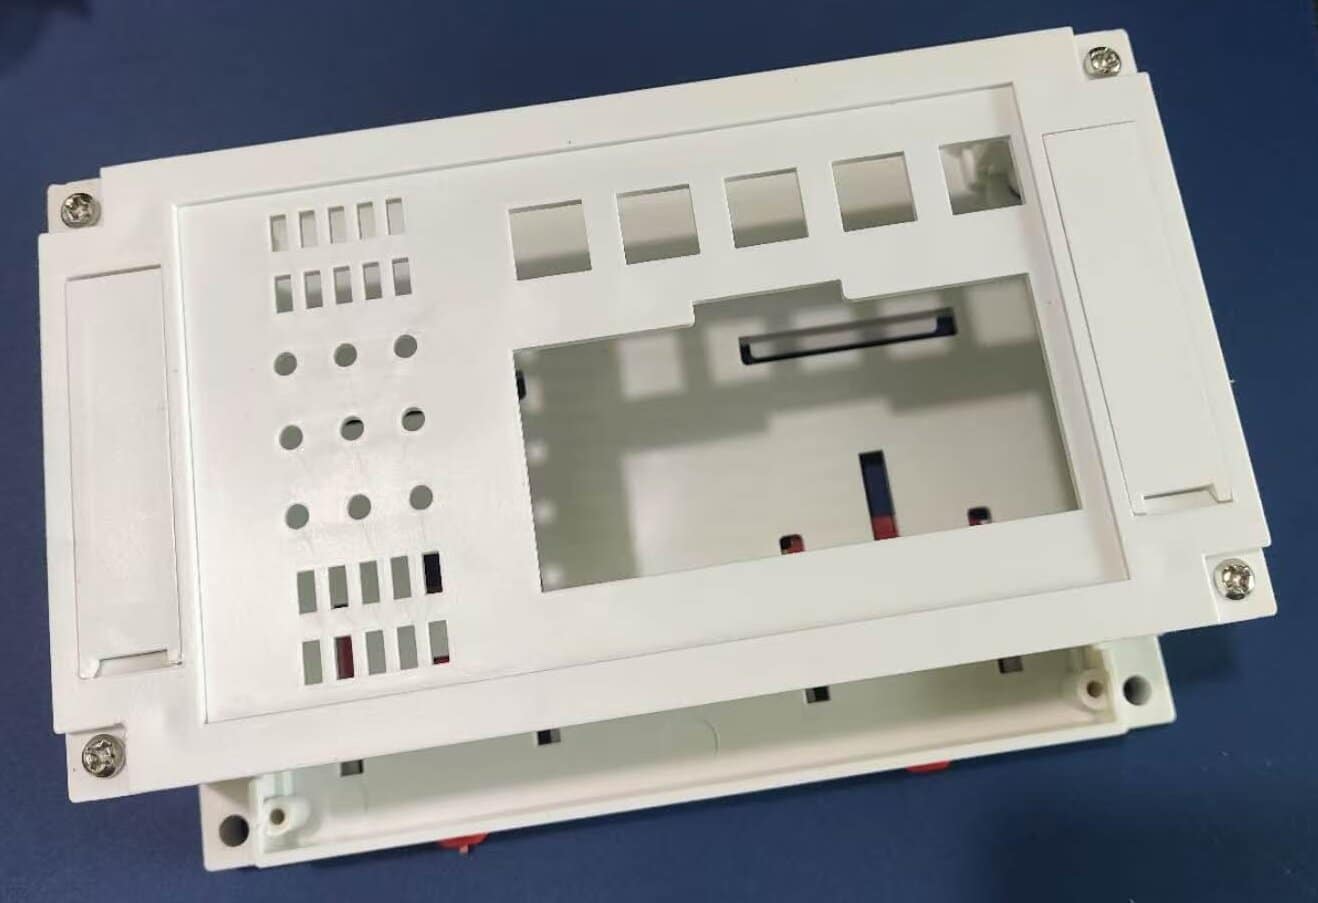
A Topworks desenvolve moldes de injeção personalizados e componentes plásticos moldados para produtos eletrónicos e elétricos. Os nossos projetos incluem invólucros de controlo, carcaças de conectores, blocos de terminais, bobinas, carcaças de sensores, componentes de interruptores, peças relacionadas com LED e invólucros de equipamentos industriais.
Um invólucro fiável começa por algo mais do que um modelo 3D bem apresentado. A distribuição de paredes, os elementos de montagem, as interfaces de vedação, a seleção de materiais e a estabilidade dimensional afetam todos o desempenho do componente acabado durante a montagem e em serviço. Analisamos estes detalhes durante o DFM e, em seguida, desenvolvemos as ferramentas em função dos requisitos da peça e das condições de produção previstas.

- Dimensões críticas verificadas face às tolerâncias do desenho e aos métodos de inspeção
- Resinas de engenharia: ABS, PC, PC/ABS, PA66+GF, PBT+GF, PPS e LCP
- Revisão de viabilidade de moldagem por inserção e sobremoldagem 2K
- Aço de molde e vida útil esperada selecionados de acordo com a resina, o volume e os requisitos de manutenção
Especificações de Ferramentas de Moldagem por Injeção para Eletrónica e Elétrica
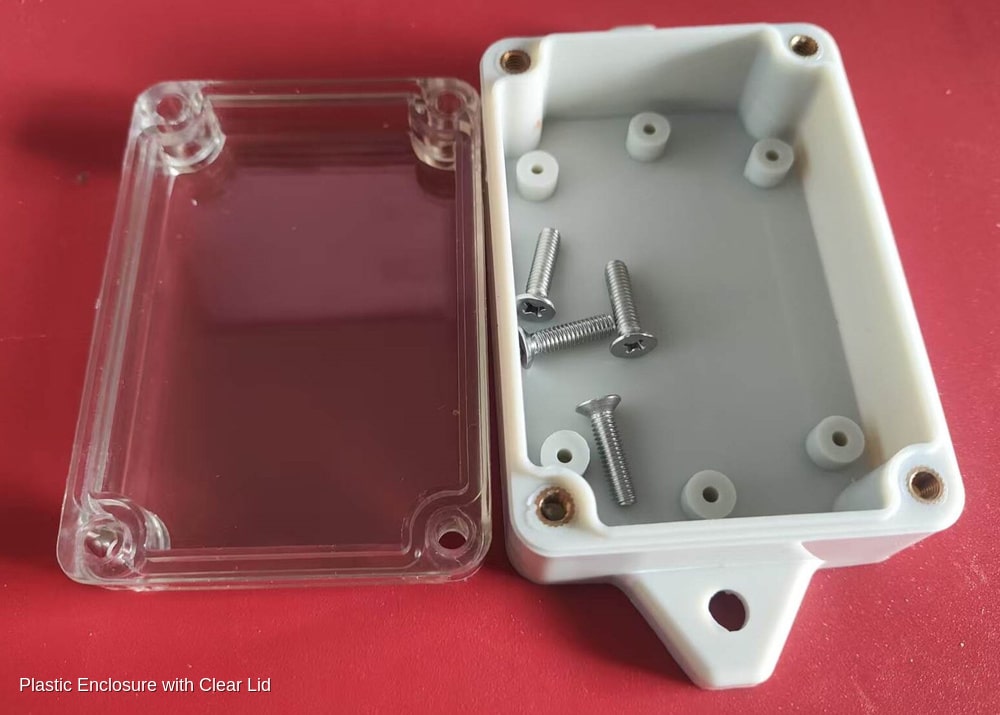
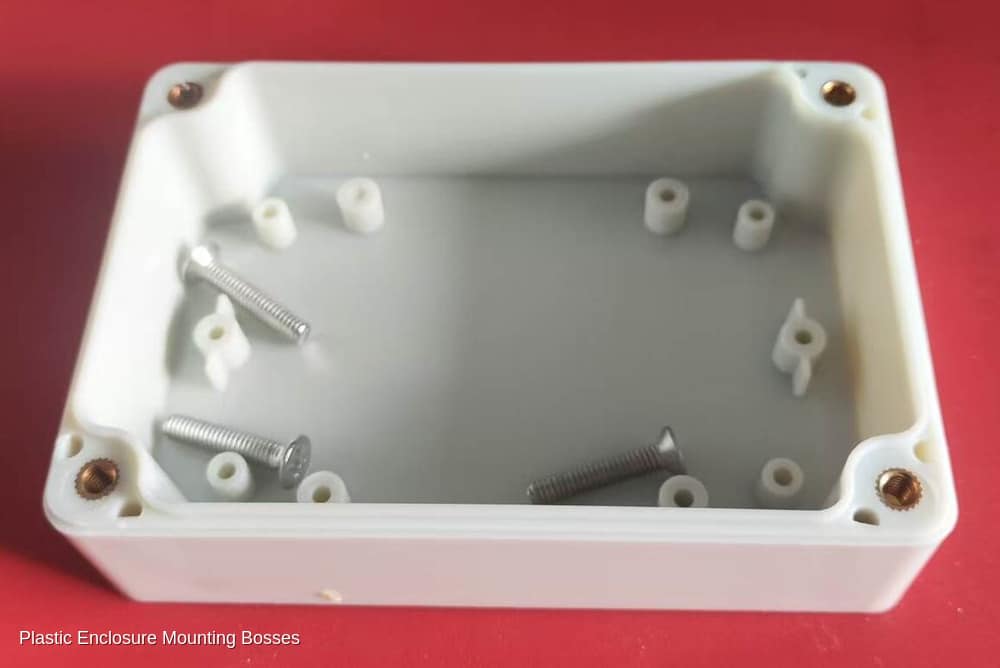
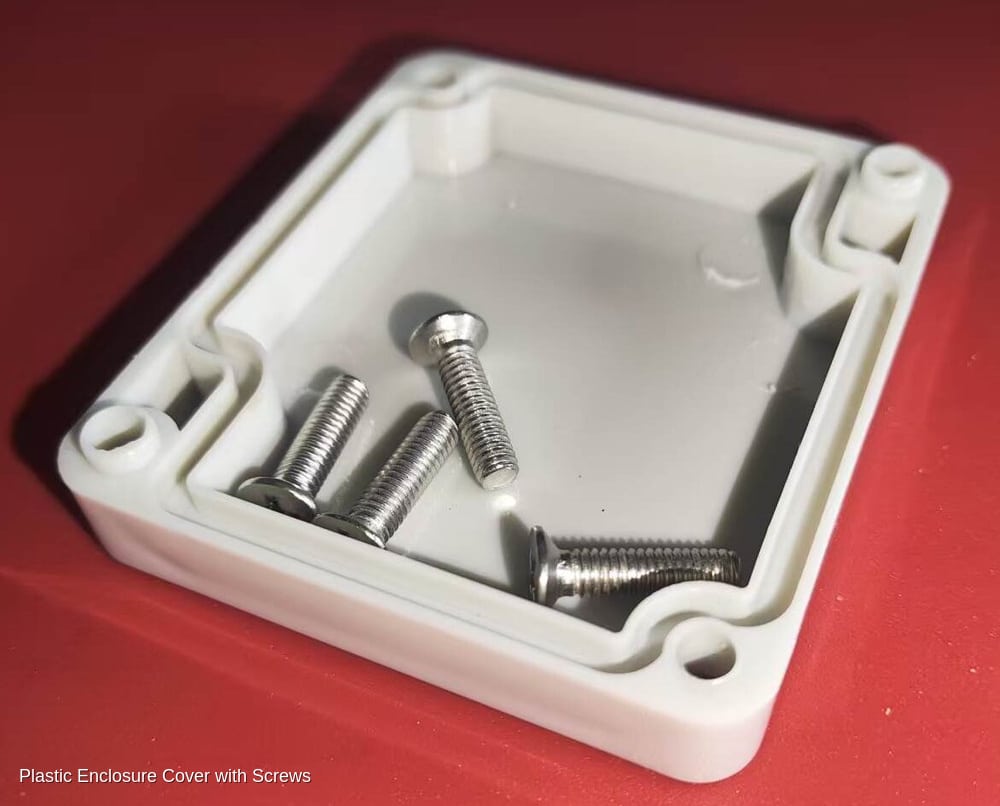
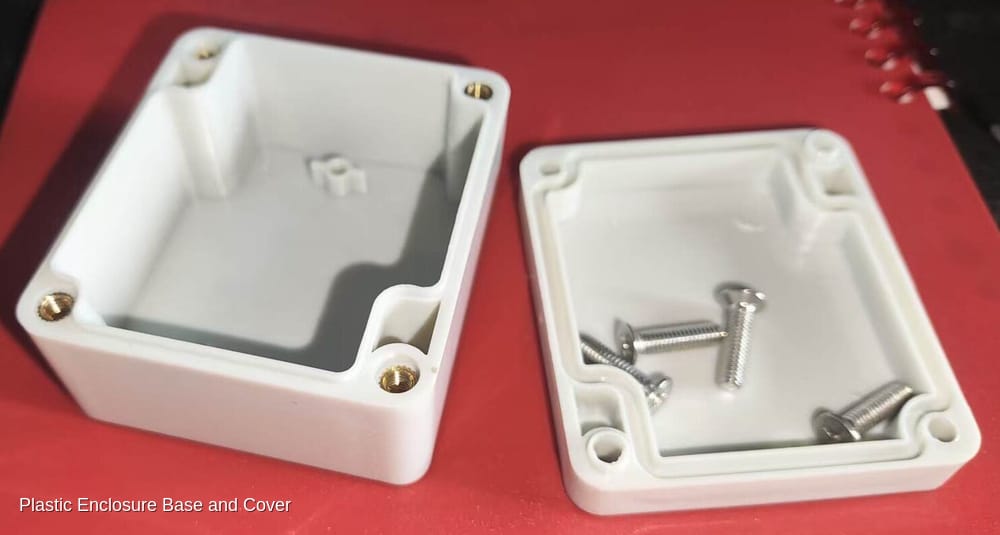
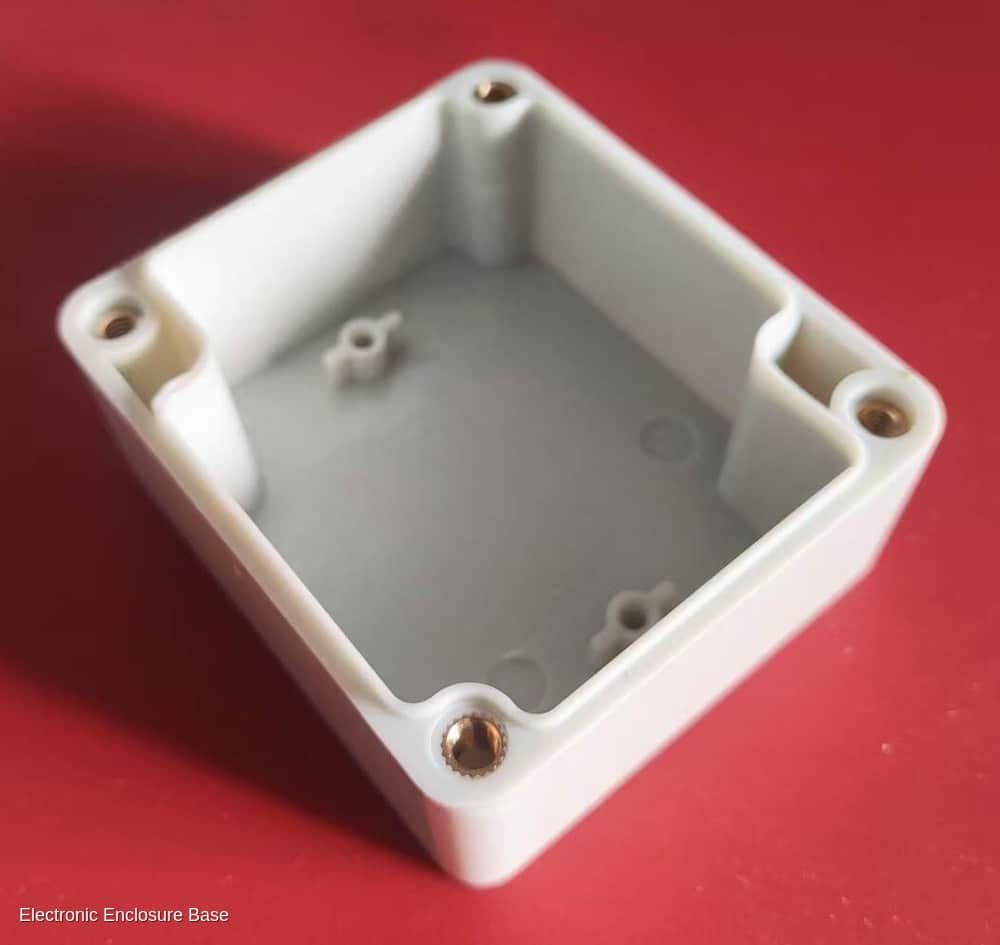
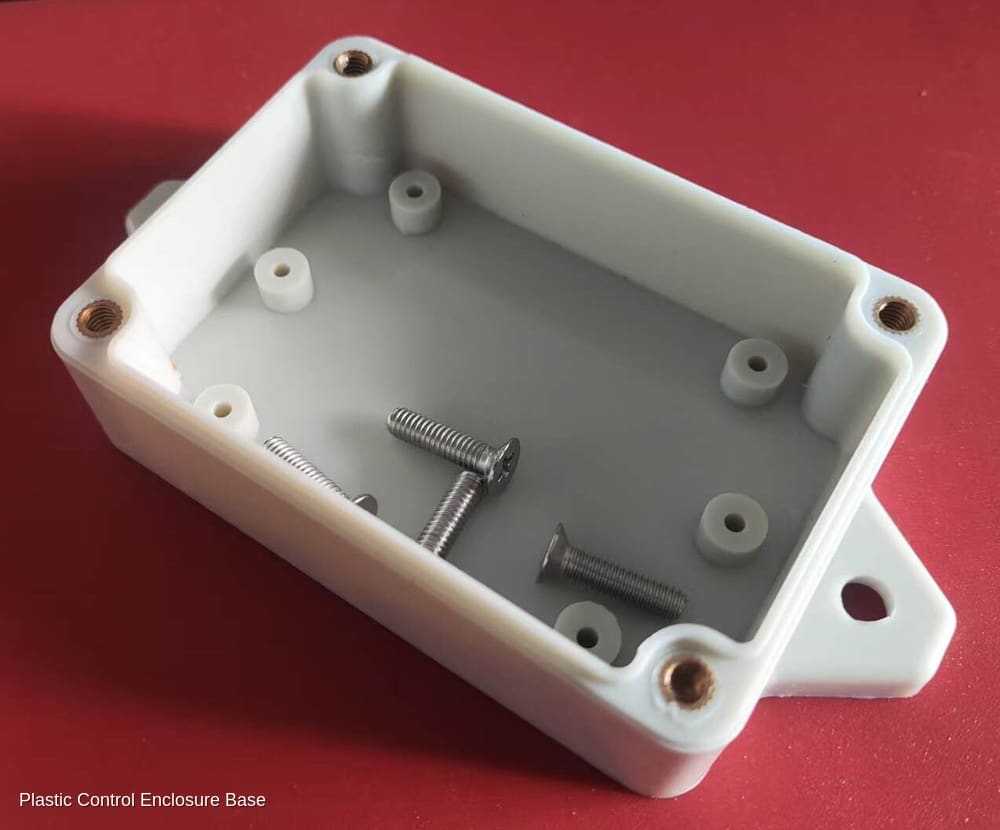
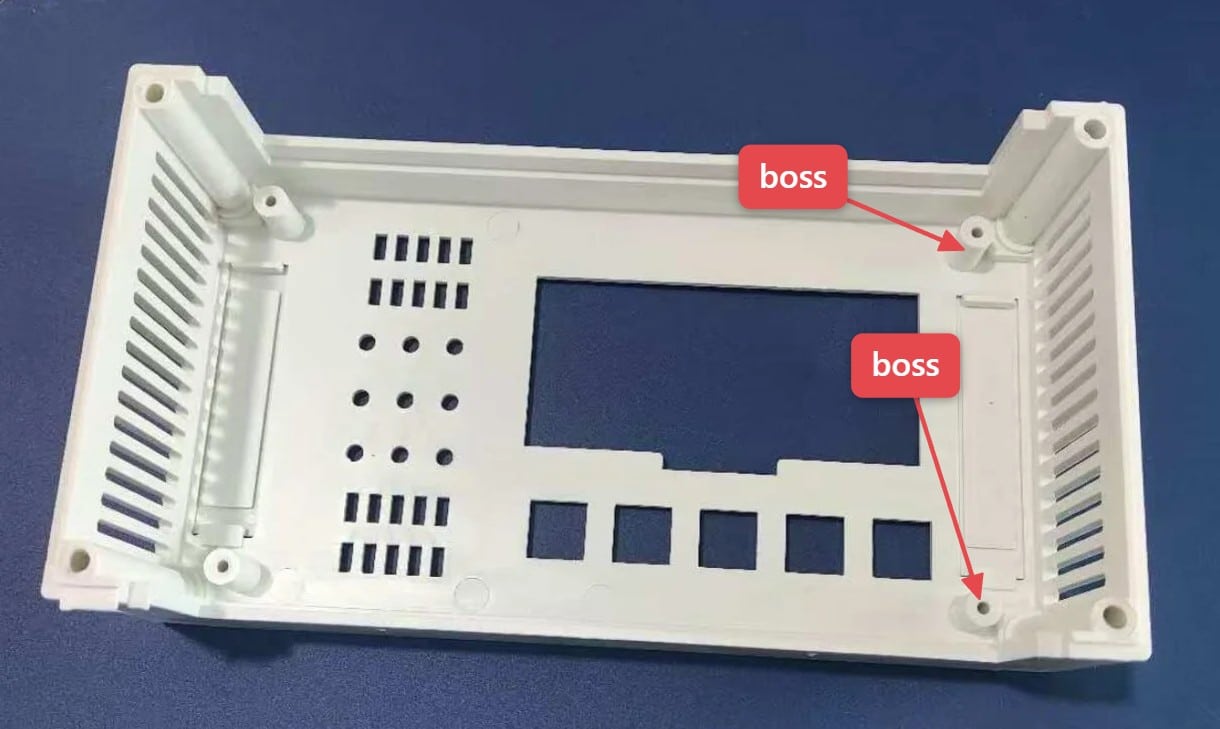
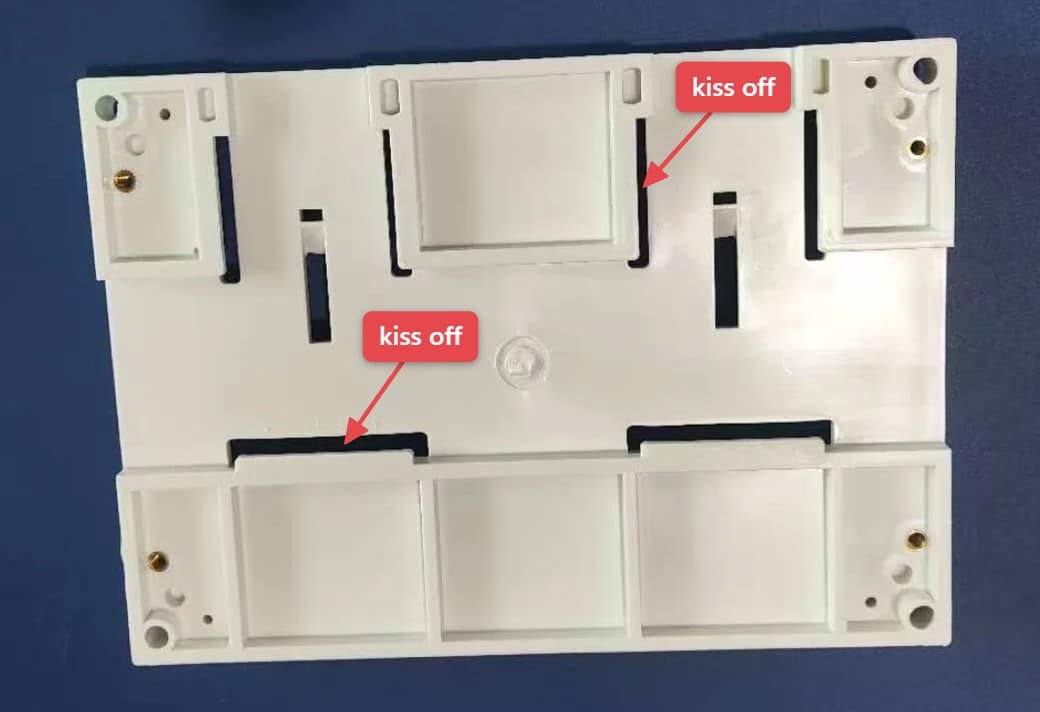
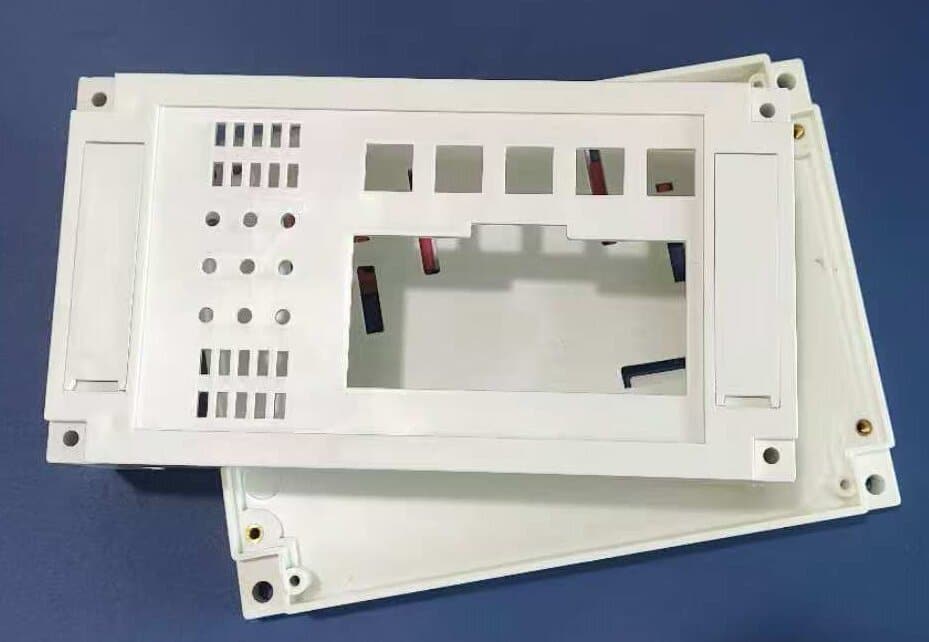
As peças plásticas eletrónicas e elétricas têm frequentemente requisitos que são fáceis de negligenciar durante um orçamento inicial de ferramentas. Uma caixa pode necessitar de acomodar uma PCB, conectores, parafusos de fixação, componentes que geram calor, elementos de vedação ou insertos metálicos. Estas interfaces devem ser revistas antes de o projeto do molde ser finalizado.
| Parâmetro | Especificação de Engenharia |
|---|---|
| Resinas de Engenharia | ABS, PC e PC/ABS para muitas carcaças eletrónicas; PA66+GF e PBT+GF para componentes estruturais e elétricos; PPS e LCP para aplicações selecionadas de alta temperatura ou de precisão. A seleção final depende dos requisitos elétricos, térmicos, mecânicos, dimensionais e regulamentares. |
| Componentes Típicos | Invólucros eletrónicos, caixas de controlo elétrico, caixas de junção, blocos de terminais, bobinas, pin headers, carcaças de conectores, carcaças de sensores, placas de interruptores, componentes relacionados com LED e carcaças de equipamentos industriais. |
| Materiais de Alta Temperatura | PPS and LCP may be suitable for applications requiring higher thermal performance and dimensional stability. Processing temperatures, mould temperatures and drying conditions must follow the exact resin grade manufacturer's technical data sheet. Actual component performance also depends on wall thickness, load, geometry and operating environment. |
| Tolerância Dimensional | As tolerâncias são definidas pelo desenho do componente e pelos requisitos funcionais. ±0,10 mm pode ser uma referência preliminar para determinadas características. Objetivos mais rigorosos, como ±0,05 mm, podem ser avaliados para dimensões críticas de passo, localização e vedação após a revisão da geometria, da retração da resina, da construção do molde, da capacidade do processo e dos métodos de inspeção. |
| Processos Avançados | A moldagem por inserção de terminais metálicos, a integração de componentes em latão e cobre, a moldagem em dois componentes (2K), o sobremoldagem com TPE e outras soluções multimateriais podem ser avaliados durante o DFM. A viabilidade depende do posicionamento dos insertos, do layout do molde, da configuração da máquina, da compatibilidade dos materiais e dos requisitos de montagem. |
| Requisitos de EMI / ESD | Invólucros de plástico que exijam controlo de interferência eletromagnética ou descarga eletrostática podem necessitar de materiais condutores, insertos metálicos, revestimentos condutores, galvanoplastia ou juntas de blindagem. A solução adequada depende do desempenho de blindagem exigido, do projeto de ligação à terra, da gama de frequências e dos requisitos de ensaio do produto. |
| Invólucros à prova de água e de pó | As ranhuras de vedação, a compressão da junta, os bossos roscados, as superfícies de contacto e as localizações da linha de separação devem ser considerados durante o projeto do molde. Classificações IP como IP65 ou IP67 devem ser verificadas através de ensaios do produto acabado ou da montagem. O projeto do molde, por si só, não estabelece uma classificação IP. |
| Aço da Cavidade e do Macho | O S136 / 1.2316 pode ser considerado para resistência à corrosão e superfícies polidas. O H13 / SKD61 ou 1.2344 pode ser considerado para aplicações que exijam resistência ao calor e resistência ao desgaste. A seleção final do aço depende do grau de resina, do teor de fibra de vidro, do acabamento superficial, do volume de produção e dos requisitos de manutenção. |
| Âmbito de Moldes e Produção | A revisão DFM, o projeto do molde, o fabrico de ferramentas, a amostragem T0/T1, a inspeção dimensional e o apoio à produção podem ser organizados de acordo com o âmbito do projeto acordado. |
Seleção de Materiais e Considerações sobre Retração para Invólucros Eletrónicos
A compensação da retração é uma parte importante do projeto de carcaças eletrônicas e da manutenção do passo dos conectores. Torna-se particularmente importante quando um componente combina paredes finas, nervuras, bossas de fixação, superfícies de vedação ou materiais reforçados com fibra de vidro.
Não existe um único valor de retração que se aplique a todas as classes de uma família de resinas. Os resultados reais dependem do fornecedor do material, do teor de carga, da direção do fluxo, da espessura da parede, da localização do ponto de injeção, das condições de recalque e do processo de moldagem. Os valores abaixo são referências indicativas de planejamento, não valores de projeto garantidos. A compensação final deve basear-se nos dados do material selecionado e nos resultados dos ensaios de molde.
| Classe de Resina | Retração Indicativa do Molde (%) | Aplicação Elétrica / Mecânica Típica |
|---|---|---|
| LCP (Polímero de Cristal Líquido) | 0.05% – 0.20% | Conectores SMT de passo fino e componentes eletrónicos de alta frequência selecionados. A localização do ponto de injeção e a orientação do fluxo são especialmente importantes no controlo do passo dos conectores. |
| PPS + 40% GF | 0.10% – 0.25% | Componentes de eletrónica de potência para veículos elétricos, peças de sensores para o compartimento do motor e bobinas de alta temperatura. A orientação das fibras de vidro pode causar retração direcional e empeno. |
| Liga PC / ABS | 0.40% – 0.60% | Invólucros de paredes finas para dispositivos inteligentes, routers, caixas de carregadores e tampas de equipamento elétrico. A aparência, a resistência ao impacto e a estabilidade dimensional devem ser consideradas em conjunto. |
| PC + 30% GF | 0.15% – 0.30% | Estruturas e carcaças de instrumentos estruturais. O reforço altera o comportamento do fluxo e pode criar retração diferente nas direções do fluxo e transversal. |
| PBT + 30% GF | 0.20% – 0.50% | Conectores de chicote automotivo, corpos de bobina e caixas de relé. A condicionamento por umidade e a estabilidade dimensional podem precisar ser consideradas dependendo da aplicação. |
| PA66 + 30% GF | 0.30% – 0.70% | Blocos de terminais, invólucros de disjuntores e prensa-cabos. A absorção de humidade e a orientação das fibras podem influenciar as dimensões finais. |
| ABS UL94 V-0 | 0.40% – 0.70% | Carcaças de eletrodomésticos, caixas de junção e painéis de controlo. A classificação de retardância de chama deve ser confirmada para o grau de resina especificado e a espessura de peça aplicável. |
Para componentes eletrónicos de precisão, a aplicação de uma percentagem de contração uniforme a toda a cavidade nem sempre é suficiente. As resinas com fibra de vidro podem contrair de forma diferente ao longo e transversalmente à direção do fluxo. Uma caixa de conetor comprida, por exemplo, pode exigir mais atenção à orientação do fluxo e à medição dimensional do que uma caixa relativamente simples.
Quando estão envolvidas dimensões críticas, recomendamos a identificação das características CTQ no desenho 2D antes do projeto do molde. Isto proporciona ao projetista do molde e à equipa de inspeção uma referência clara para a compensação da cavidade, avaliação de ensaios e ações corretivas.
Perguntas frequentes sobre moldagem por injeção de componentes eletrônicos e elétricos
Quais componentes eletrônicos e elétricos podem ser moldados por injeção?
Uma ampla variedade de componentes eletrônicos e elétricos pode ser moldada por injeção, incluindo carcaças de conectores, invólucros de controle, caixas de junção, blocos de terminais, carretéis, barramentos de pinos, carcaças de sensores, placas de interruptores, peças relacionadas a LED e tampas de equipamentos industriais.
The design requirements vary considerably. A sensor housing may need to protect sensitive electronics from dust and moisture, while a connector housing may depend on precise terminal positioning and dimensional stability. During DFM, we review wall thickness, draft, ribs, bosses, gate placement, venting and ejection according to the component's actual function.
É possível construir moldes multicavidade para pequenos conectores elétricos?
Ferramentas de múltiplas cavidades podem ser avaliadas para pequenos conectores elétricos quando o volume de produção exigido justifica a complexidade adicional da ferramenta. Números de cavidades como 8, 16, 32 ou 64 podem ser considerados dependendo da geometria da peça, do passo do conector, do equilíbrio do canal de alimentação, do arrefecimento, da extração, dos requisitos de inspeção e da capacidade de máquina disponível.
A parte difícil não é simplesmente encaixar mais cavidades numa base de molde. Cada cavidade deve produzir componentes que cumpram os mesmos requisitos funcionais. Em projetos de conectores, prestamos especial atenção às dimensões críticas do passo, ao alinhamento dos terminais, à variação entre cavidades e ao método de inspeção utilizado para os verificar.
Pode considerar-se um alvo de ±0,05 mm para determinadas dimensões críticas, mas tal não constitui uma garantia automática para todos os conectores. A tolerância e o método de medição devem ser acordados antes do fabrico do molde.
A empresa oferece suporte à moldagem por inserção de terminais metálicos e à sobremoldagem 2K?
Sim, a moldagem por inserção de terminais em latão ou cobre e a moldagem em dois componentes (2K) com elementos de vedação em TPE podem ser avaliadas durante o DFM.
Insert molding requires careful control of insert positioning, retention, mould loading and the plastic flow around metal components. The tooling design must also account for the insert's dimensional tolerances and the possibility of movement during injection.
Para sobremoldagem 2K ou TPE, é necessário rever a compatibilidade dos materiais, o comportamento de adesão, a geometria de vedação e a configuração da máquina. Se uma caixa tiver como objetivo a classificação IP67, o componente ou conjunto acabado deve ser testado utilizando o método exigido. O próprio projeto do molde não estabelece a conformidade com a estanquidade à água.
Moldagem para Eletrónica e Elétrica: Páginas Relacionadas
Para informações detalhadas sobre ferramentas e produção de tipos específicos de componentes, consulte:
- Carcaça de Sensor em Plástico Personalizada — industrial sensor housings, electronic sensor enclosures and mounting components
- Molde para caixa de comando em plástico — control enclosures, electrical boxes and industrial equipment housings
- Molde para carcaça de conector em plástico — connector housings, terminal carriers and precision electrical components
- Moldes de injeção para carcaças de LED — LED housings, lighting covers and optical plastic components
Planejando um projeto de carcaça eletrônica ou elétrica personalizada?
Whether you need a plastic electronic enclosure, electrical control box, sensor housing, connector mould or industrial equipment housing, the first step is to understand the component's functional and manufacturing requirements.
Envie-nos os seus arquivos 3D STEP/IGES, desenhos 2D, especificação da resina, dimensões críticas para a qualidade, requisitos elétricos ou de retardância à chama e o volume anual estimado.
Os nossos engenheiros podem analisar a manufaturabilidade inicial, identificar potenciais problemas de ferramentação e preparar um orçamento detalhado. Para um pedido suficientemente completo, o nosso objetivo é fornecer uma resposta inicial no prazo de 24 horas. O âmbito detalhado do DFM e o respetivo calendário são confirmados após a análise de engenharia.