Flip Top Cap Mould, Bump Lotion & Closure Mould
China’s leading reliable plastic cap mould supplier with over 15 years of experience. One stop service — quick delivery, rich experience, top quality. Mould steel P20, H13 and S136.

- 15+ years cap mould experience
- 7 cap mould types
- P20 / H13 / S136 steel
- Design to delivery, one stop
Your one-stop cap mould partner
Topworks est le principal fournisseur chinois de moules pour bouchons en plastique, avec plus de 15 ans d'expérience. Notre service unique offre une livraison rapide, une riche expérience et des moules pour bouchons de qualité supérieure.
Nous disposons d'une large sélection de moules pour bouchons en plastique de haute qualité, idéaux pour le développement de produits, le prototypage et la production.
Nous nous engageons à fabrication de moules à bouchons de qualité with mould steel P20, H13 and S136.
Cap mould range
- Moule pour fermetures à charnières
- Yorker Moule à bec
- Moule pour capuchon de disque
- Moule à bouchon Flip-Top
- Moule pour bouchons Push-Pull
- Moule à capsules à ouverture/fermeture par rotation
- Moule pour fermetures à clapet

Cap & closure mould gallery


How to design screw cap, lid & closure moulds
Undercuts on the inside of a cap — typically inside threads, snap-on ribs, or major undercuts that are part of the product shape — require careful design decisions. The planned method of manufacture (molding, or machining after molding) should be considered. The moule à chapeau pourrait être beaucoup plus simple si le capuchon était fileté après le moulage. Il est plus important de parvenir au coût total du produit le plus bas que de trouver la méthode de fabrication la plus élégante.
Inside threads on cap
Si le fil doit être moulé, il existe deux possibilités pour retirer le produit du noyau : par dévissage ou par dénudage. Le concepteur doit étudier attentivement les quantités de production requises. L'usinage après le moulage peut réduire considérablement la complexité et le coût du moule à chapeau pour les petites séries.
Unscrewing method
Les filetages conçus selon les normes comportent généralement plus d'un pas. Dans de nombreux bouchons à vis pour bouteilles, pots et tubes de dentifrice, deux à six emplacements sont assez fréquents. More turns mean longer products, more plastic, more molding time, and longer cycles. In many closures, a thread length of one or two pitches is sufficient for good holding power.
Les anneau d'effeuillage maintient le bouchon de manière à ce qu'il puisse être dévissé de l'âme. Le bouchon nécessite des nervures ou des saillies à l'extérieur où un dispositif de dévissage externe peut s'engager. La conception de ces aides doit être discutée avec le concepteur de moules.
Toute méthode de dévissage nécessite soit des moules à bouchons ou machines spéciales. Les cycles de moulage sont également plus lents que ceux des produits comparables qui ne doivent pas être dévissés.
Ejection par effeuillage (éjection forcée)
Le dénudage est la solution la plus simple et souvent la moins coûteuse pour éjecter le bouchon ou la capsule. Comme le moule à chapeau opens and after the cavity has moved away from the core side, the ejection starts caused by the stripper moving forward. The plastic cap is pushed over the hump in the core, causing the plastic to expand so that the portion inside the groove can slip out.
La facilité de dénudage dépend de plusieurs facteurs tout aussi importants : l'angle du filetage, la hauteur de projection, le diamètre, le type de plastique et son module d'élasticité.
Factors affecting stripping ability
Angle du filetage (α) : Plus l'angle est grand, plus l'action de dénudage est difficile. Un angle aigu (α = 90°) rend l'éjection pratiquement impossible - le bouchon en plastique se cisaille dans la rainure au lieu de s'arracher.
Hauteur “h” et diamètre “d” : The percentage of stretching f is directly proportional to height h and inversely proportional to diameter d. The greater the cap diameter d, the easier the cap will slip out of its groove. A cap from relatively stiff plastic could be stripped if d is large, but would break during ejection if d is small.
Nombre de filets (pas) : La façon la plus simple de dénuder est de ne spécifier qu'un seul fil (un seul pas) afin que le fil dénudé ne glisse pas dans une rainure adjacente mais continue à glisser sans interruption hors de l'âme.
The finish of the groove also influences the ease of stripping, especially with materials requiring high polish for good ejection.
Figure 1 — Stripping influences
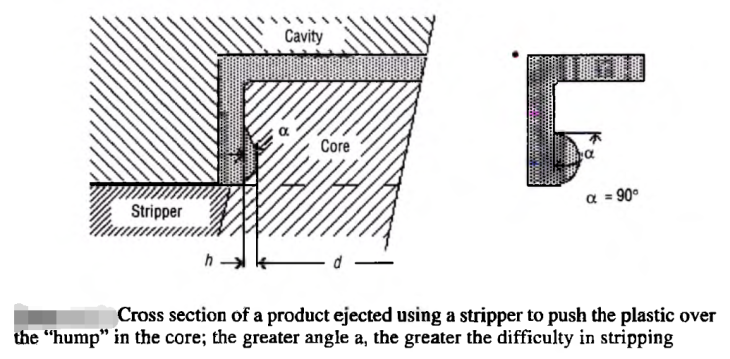
Influences affecting the ability to strip a cap. The greater the angle α is, the greater the difficulty in stripping. Les filets de vis peuvent avoir un angle de 90° si cela est absolument nécessaire., Mais cela nécessiterait un dévissage - le dénudage ne serait pas possible.
Many screw threads — especially threads for closures — have standardised shapes which originally evolved from threads on glass bottles and jars. Such standards should be followed, and their large tolerances used to obtain maximum benefits for plastic threads.
En tenant compte de tous les facteurs influençant le dévissage, le concepteur parviendra à créer un bouchon à vis présentant la forme appropriée de la section du filetage et un rapport h/d adéquat, de sorte que même un plastique relativement rigide puisse être facilement dévissé, sans qu'il soit nécessaire de procéder à un dévissage. moule à chapeau.
Need a cap or closure mould?
Send your cap drawing, material spec, and annual volume. We’ll reply with DFM notes, steel recommendation, and a clear quotation.
- Flip-top, hinged, disc-top, push-pull, twist, yorker, flapper
- P20 / H13 / S136 mould steel
- 15+ years cap mould experience
- Quick delivery, one stop service
Cap & closure mould FAQ
What types of cap moulds do you make?
We manufacture moulds for flip-top caps, hinged closures, disc-top caps, push-pull caps, twist open/close caps, yorker spout caps, and flapper closures — covering bottles, jars, tubes, and cosmetic packaging.
What mould steels do you use for cap moulds?
P20 for general production, H13 for high-wear and abrasive-filler applications, and S136 for corrosion resistance with aggressive resins. Steel choice depends on resin, surface requirement, and target mould life.
Should cap threads be molded or machined after molding?
It depends on volume. For high-volume production, molding the threads is more efficient — the cap mould uses unscrewing or stripping ejection. For lower volumes, machining threads after molding can simplify the mould and reduce cost significantly.
What is the difference between unscrewing and stripping ejection?
Unscrewing rotates the cap off the core — required for deep or sharp-angle threads, but needs a more complex mould and longer cycle. Stripping pushes the cap over the core hump by force — simpler and faster, but only works when thread angle, h/d ratio, and plastic flexibility allow it.
How do I know if my cap design can be stripped?
Key factors: thread angle α (must not be 90°), projection height h relative to cap diameter d (smaller h/d = easier stripping), number of pitches (one pitch is easiest), and the plastic’s modulus of elasticity. We run DFM analysis to confirm strippability before cutting steel.
What is the typical lead time for a cap mould?
30–50 days from design approval depending on cap type, cavity count, and unscrewing mechanism complexity. Trial parts and inspection reports are provided before shipment.
Can you make multi-cavity cap moulds?
Yes. Cap moulds commonly run 4, 8, 16, or higher cavities depending on annual volume and press size. Higher cavitation lowers per-part cost but increases mould investment and lead time.
