Flip Top Cap Mould, Bump Lotion & Closure Mould
China’s leading reliable plastic cap mould supplier with over 15 years of experience. One stop service — quick delivery, rich experience, top quality. Mould steel P20, H13 and S136.

- 15+ years cap mould experience
- 7 cap mould types
- P20 / H13 / S136 steel
- Design to delivery, one stop
Your one-stop cap mould partner
Topworks es el principal proveedor de moldes de tapones de plástico de China, con más de 15 años de experiencia. Nuestro servicio de ventanilla única ofrece entrega rápida, rica experiencia y moldes de tapones de alta calidad.
Disponemos de una amplia selección de moldes de tapones de plástico de alta calidad ideales para el desarrollo de productos, la creación de prototipos y la producción.
Nos dedicamos a fabricación de moldes de tapones de calidad with mould steel P20, H13 and S136.
Cap mould range
- Molde para cierres de bisagra
- Molde de caño Yorker
- Molde de tapa de disco
- Molde de tapa abatible
- Molde de tapón Push-Pull
- Molde de tapón de apertura/cierre por torsión
- Molde de cierres de charnela

Cap & closure mould gallery


How to design screw cap, lid & closure moulds
Undercuts on the inside of a cap — typically inside threads, snap-on ribs, or major undercuts that are part of the product shape — require careful design decisions. The planned method of manufacture (molding, or machining after molding) should be considered. The molde de tapón podría ser mucho más sencillo si la tapa roscado después del moldeo. Es más importante llegar al producto de menor coste total que al método de fabricación más elegante.
Inside threads on cap
Si hay que moldear la rosca, existen dos opciones para extraer el producto del núcleo: desatornillándolo o desenroscándolo. El diseñador debe considerar cuidadosamente las cantidades de producción necesarias. El mecanizado posterior al moldeo puede reducir significativamente la complejidad y el coste del molde de tapón para tiradas de menor volumen.
Unscrewing method
Las roscas diseñadas según la norma suelen constar de más de un paso. En muchos tapones de rosca para botellas, tarros y tubos de dentífrico, de dos a seis lanzamientos son bastante comunes. More turns mean longer products, more plastic, more molding time, and longer cycles. In many closures, a thread length of one or two pitches is sufficient for good holding power.
En anillo separador sujeta el tapón para poder desenroscarlo del núcleo. El tapón requiere nervios o salientes en el exterior donde pueda encajar un dispositivo externo de desenroscado. El diseño de estas ayudas debe discutirse con el diseñador de moldes.
Cualquier método de desenroscado requiere moldes de tapones o máquinas especiales. Los ciclos de moldeo también son más lentos que los de productos comparables que no necesitan desenroscarse.
Expulsión por extracción (expulsión forzada)
El stripping es la solución más fácil y a menudo la más económica para expulsar el tapón o el cierre. Como el molde de tapón opens and after the cavity has moved away from the core side, the ejection starts caused by the stripper moving forward. The plastic cap is pushed over the hump in the core, causing the plastic to expand so that the portion inside the groove can slip out.
La facilidad de pelado depende de muchos factores igualmente importantes: el ángulo del hilo, la altura del saliente, el diámetro y el tipo de plástico y su módulo de elasticidad.
Factors affecting stripping ability
Ángulo de rosca (α): Cuanto mayor sea el ángulo, más difícil será la acción de extracción. Un ángulo agudo (α = 90°) hace que la expulsión sea prácticamente imposible: el tapón de plástico se cizallaría en la ranura en lugar de salirse.
Altura “h” frente a diámetro “d”: The percentage of stretching f is directly proportional to height h and inversely proportional to diameter d. The greater the cap diameter d, the easier the cap will slip out of its groove. A cap from relatively stiff plastic could be stripped if d is large, but would break during ejection if d is small.
Número de roscas (pasos): La forma más fácil de desaislar es especificar sólo un hilo (un paso) para que el hilo desaislado no se deslice en una ranura contigua, sino que continúe deslizándose sin interrupción fuera del núcleo.
The finish of the groove also influences the ease of stripping, especially with materials requiring high polish for good ejection.
Figure 1 — Stripping influences
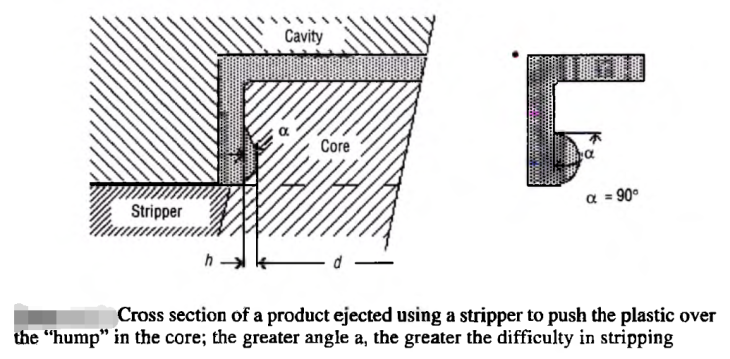
Influences affecting the ability to strip a cap. The greater the angle α is, the greater the difficulty in stripping. Las roscas de los tornillos pueden tener un ángulo de 90° si es absolutamente necesario., pero para ello habría que desenroscarlo, no sería posible desmontarlo.
Many screw threads — especially threads for closures — have standardised shapes which originally evolved from threads on glass bottles and jars. Such standards should be followed, and their large tolerances used to obtain maximum benefits for plastic threads.
Teniendo en cuenta todos los factores que influyen en la extracción, el diseñador conseguirá crear un tapón roscado con la forma adecuada de la sección transversal de la rosca y una relación h/d apropiada, de modo que incluso un plástico relativamente rígido pueda extraerse fácilmente, sin necesidad de desenroscarlo. molde de tapón.
Need a cap or closure mould?
Send your cap drawing, material spec, and annual volume. We’ll reply with DFM notes, steel recommendation, and a clear quotation.
- Flip-top, hinged, disc-top, push-pull, twist, yorker, flapper
- P20 / H13 / S136 mould steel
- 15+ years cap mould experience
- Quick delivery, one stop service
Cap & closure mould FAQ
What types of cap moulds do you make?
We manufacture moulds for flip-top caps, hinged closures, disc-top caps, push-pull caps, twist open/close caps, yorker spout caps, and flapper closures — covering bottles, jars, tubes, and cosmetic packaging.
What mould steels do you use for cap moulds?
P20 for general production, H13 for high-wear and abrasive-filler applications, and S136 for corrosion resistance with aggressive resins. Steel choice depends on resin, surface requirement, and target mould life.
Should cap threads be molded or machined after molding?
It depends on volume. For high-volume production, molding the threads is more efficient — the cap mould uses unscrewing or stripping ejection. For lower volumes, machining threads after molding can simplify the mould and reduce cost significantly.
What is the difference between unscrewing and stripping ejection?
Unscrewing rotates the cap off the core — required for deep or sharp-angle threads, but needs a more complex mould and longer cycle. Stripping pushes the cap over the core hump by force — simpler and faster, but only works when thread angle, h/d ratio, and plastic flexibility allow it.
How do I know if my cap design can be stripped?
Key factors: thread angle α (must not be 90°), projection height h relative to cap diameter d (smaller h/d = easier stripping), number of pitches (one pitch is easiest), and the plastic’s modulus of elasticity. We run DFM analysis to confirm strippability before cutting steel.
What is the typical lead time for a cap mould?
30–50 days from design approval depending on cap type, cavity count, and unscrewing mechanism complexity. Trial parts and inspection reports are provided before shipment.
Can you make multi-cavity cap moulds?
Yes. Cap moulds commonly run 4, 8, 16, or higher cavities depending on annual volume and press size. Higher cavitation lowers per-part cost but increases mould investment and lead time.
