Fabricante de moldes de parachoques para automóviles en China
Quick Answer
Topworks Plastic Mold is a China-based automotive bumper mould manufacturer building hot-runner tooling for TPO and PP+EPDM fascia parts, engineered for Class-A surface finish and stable cycle time. Large bumper or appliance moulds with hot runners typically run US$50,000–$80,000; medium-complexity multi-cavity automotive moulds run $15,000–$30,000. Standard lead time is 35–55 days from DFM approval. Moulds use certified P20, H13, S136, or NAK80 steel and are rated for 500,000–1,000,000+ cycles, backed by a lifetime warranty against manufacturing defects.
- Material capability: TPO and PP+EPDM fascia resins
- Gating: Sequential valve gate (SVG) hot runner for long-flow, Class-A bumper surfaces
- Mould steel: P20, H13, S136, NAK80, 718H — genuine Hasco/DME/LKM standards, no substitution
- Cost band: $15,000–$30,000 (mid-complexity automotive) up to $50,000–$80,000 (large hot-runner bumper)
- Lead time: 35–55 days from DFM approval (production moulds 40–55 days; hot-runner multi-cavity 55–75 days)
- Mould life / warranty: 500,000–1,000,000+ rated cycles; free repair or replacement if it fails early due to workmanship
- Process: Free DFM review on every project, T1 samples in ~35–50 days, DDP shipping to 50+ countries

Moldes de inyección para parachoques de automóviles: Utillaje + Apoyo a la producción
Ingeniería DFM-first - Opciones de canal caliente / compuerta de válvula secuencial - Soporte de producción en serie estable
- Tipo de moldeMoldes de parachoques delantero / parachoques trasero / tapa de parachoques
- Tamaño de la piezaNormalmente 1500-2500 mm (depende del proyecto)
- MáquinaNormalmente 2500-3500 toneladas (depende del tamaño/material)
- CorredorCanal frío o canal caliente; compuerta de válvula secuencial opcional
Información rápida: Moldes para parachoques de automóviles
- Tipo de molde: parachoques delantero / parachoques trasero / moldes de cubiertas de parachoques (turismos, SUV, vehículos comerciales)
- Longitud típica del parachoques: unos 1500-2500 mm (depende del proyecto)
- Tonelaje típico de la pinza: unas 2500-3500 toneladas (depende del tamaño/material de la pieza)
- Sistema de corredores: canal frío o canal caliente; compuerta de válvula secuencial opcional para control cosmético
- Opciones de acero: P20 / 2738 / 718H / H13 (en función de la resina, el rendimiento y la superficie requerida)
- Tiempo de ciclo típico: unos 90-150 s (depende del grosor y del enfriamiento)
Si desea un presupuesto rápido y preciso, envíenos su archivo 3D (STEP/IGES) y sus requisitos. Le responderemos con una estrategia de utillaje (compuerta/refrigeración/expulsión) y un plan de plazos claro.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
¿Qué es un molde para parachoques?
A molde de parachoques es una herramienta especializada que se utiliza para fabricar parachoques de automóviles mediante moldeo por inyección. Está diseñado para piezas de gran tamaño, un control dimensional estable y una calidad de superficie uniforme. Un molde de parachoques bien construido ayuda a los fabricantes a mejorar la repetibilidad, reducir las repeticiones y mantener un ajuste fiable del ensamblaje.
Comprender los moldes de parachoques: Puntos clave que afectan a la calidad
- Gate & runner strategy: controla las líneas de soldadura y el aspecto de la superficie en las zonas de la superficie A
- Equilibrio de refrigeración: el factor principal para el control del alabeo en grandes piezas de parachoques
- Ventilación: evita los gases atrapados, las quemaduras y los disparos cortos
- Diseño de eyección: evita las marcas de expulsión visibles en las zonas cosméticas
- Steel & heat treatment: favorece la vida útil de las herramientas y una producción estable
Lectura relacionada: principio fundamental del moldeo por inyección.
Cómo elegir el mejor molde para parachoques: Lista de comprobación práctica
- Steel & wear resistance: elegir el grado de acero adecuado para el tipo de resina y la producción prevista
- Size & parting strategy: Confirmar que la línea de apertura, los rebajes, las correderas/elevadores y el tamaño de la pieza coinciden.
- Diseño de refrigeración: canales de agua optimizados/ideas de conformación para reducir el alabeo y estabilizar el tiempo de ciclo
- Canal caliente / compuerta de válvula secuencial (opcional): ayuda a mejorar la calidad estética y el control de la línea de soldadura
- Capacidad del proveedor: verificar la experiencia en utillaje de automoción, los resultados del muestreo y el servicio posventa
Capacidades de Topworks para moldes de parachoques de automoción
Topworks se centra en la fabricación de moldes para parachoques de automoción con ingeniería DFM-first y diseño de utillaje orientado a la producción. Con más de 10 años de experiencia en utillaje y fabricación, damos soporte tanto a utillaje prototipo/puente como a moldes de producción en nuestras instalaciones.
Fabricamos moldes de parachoques a medida, incluyendo soluciones de canal caliente (control de temporizador de secuencia / opciones de compuerta de válvula) y sin canal basadas en sus requisitos de diseño y aspecto de la pieza. También cubrimos las necesidades de ensamblaje/mecanizado cuando el proyecto requiere un ajuste estrecho o características especiales.
Utilizamos opciones de acero como P20 y 2738 para los moldes de parachoques de automóviles, y diseñamos la inyección, la refrigeración y la ventilación para conseguir piezas estables con una calidad constante.

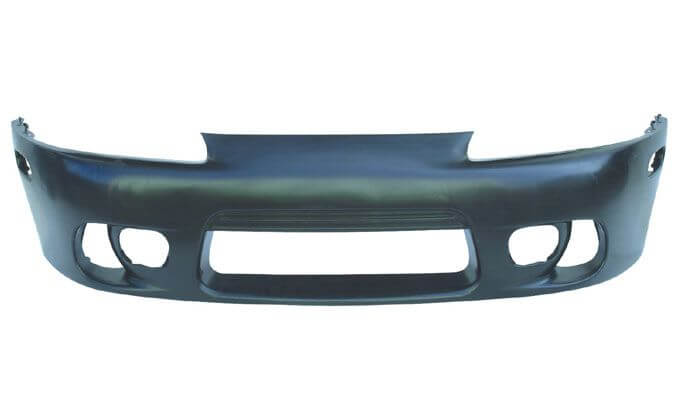
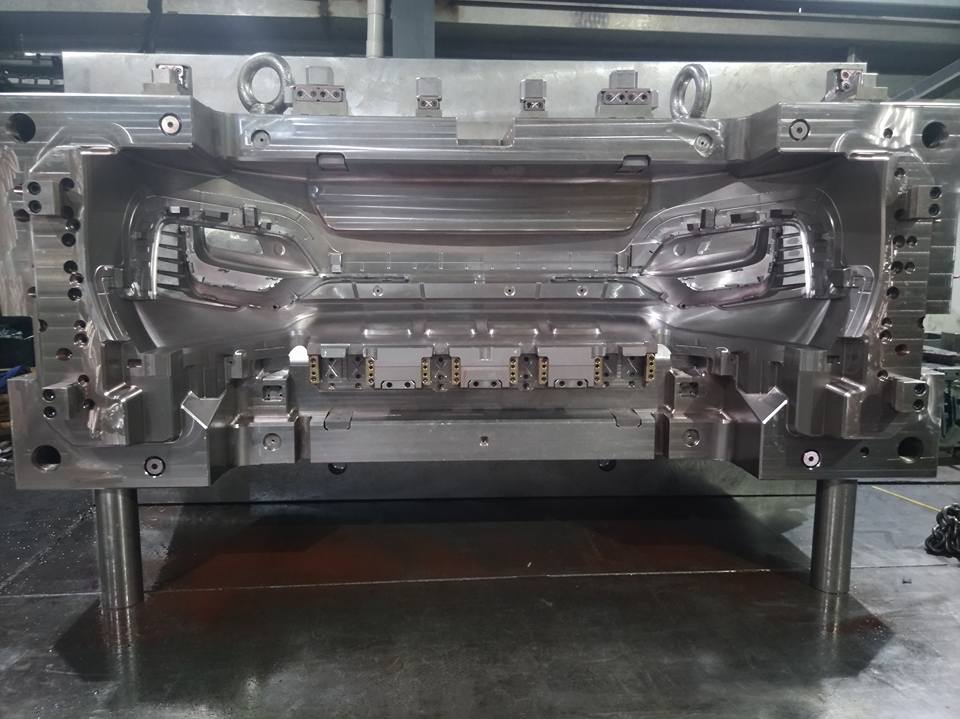
Fotos de moldes de parachoques





La necesidad de fabricantes especializados en moldes de parachoques
Los moldes de parachoques tienen requisitos únicos en comparación con el moldeo por inyección de plástico normal. Los moldes deben soportar elevadas fuerzas de impacto y, al mismo tiempo, producir parachoques de plástico precisos y duraderos. Los moldes para automóviles utilizan acero de calidad superior y mecanizado que los moldes de productos de consumo. El fabricante de moldes debe tener experiencia en el diseño de moldes de alta tolerancia para tener en cuenta las superficies curvas complejas, el gran tamaño de las piezas y el control del aspecto.
Si elige un fabricante de moldes sin experiencia en automoción, puede enfrentarse a plazos de entrega inestables, espesores de pared incoherentes, defectos superficiales y problemas de ajuste en el montaje. Un proveedor cualificado debe demostrar un claro control del diseño, capacidad de mecanizado y un proceso de muestreo repetible.
Lista de comprobación RFQ (qué enviar para obtener un presupuesto rápido)
- Archivo 3D: STEP / IGES
- Dibujo 2D: dimensiones clave, tolerancias, referencias datum
- Material & color: PP / PP modificado / reforzado con talco o GF / PC/ABS / TPO, etc.
- Definición de cosmético: Superficies A/B/C + zonas de vestigios de líneas de soldadura/puertas aceptables
- Annual volume & target output: plan de producción previsto y objetivo de duración del ciclo
- Requisitos de montaje: modelo de vehículo notas de montaje, interfaces críticas, clips/agujeros
Proceso: Del DFM a la producción
- Revisión de DFM: línea de separación, calado, socavaduras, compuerta, refrigeración, plan de ventilación
- Diseño del molde: equilibrio de los canales, disposición de la refrigeración, estrategia de expulsión, diseño de la corredera/elevador
- Machining & assembly: CNC / EDM / tratamiento térmico / pulido / ajuste
- Muestreo (T0/T1): tomas de prueba + control dimensional + lista de mejoras
- Aprobación: muestra dorada + documentación para la repetibilidad
- Apoyo a la producción en masa: ventana de proceso + plan de mantenimiento
Preguntas frecuentes sobre moldes de parachoques
P1: ¿Qué moldes de parachoques de coche producen en China?
Fabricamos moldes de inyección para parachoques delantero, parachoques trasero y tapas de parachoques en turismos, todoterrenos y vehículos comerciales. Admitimos diferentes tamaños de parachoques y podemos diseñar moldes personalizados con estrategias de separación interna o externa para ajustarnos a los requisitos de aspecto.
P2: ¿Cuánto tiempo se espera que dure un molde de inyección para parachoques de coche?
La vida útil de la herramienta depende del diseño de la pieza, la resina, el grado de acero (normalmente 2738, 718H o H13), la frecuencia de mantenimiento y las condiciones de producción. Con una limpieza adecuada y el mantenimiento de los canales de refrigeración, los moldes de parachoques pueden mantener un rendimiento estable en tiradas largas.
P3: ¿Cuál es el ciclo medio de producción del moldeo de parachoques de automóviles?
La duración típica de un ciclo oscila en torno a 90-150 segundos en función del tamaño del parachoques, el grosor de la pared y las necesidades de refrigeración. Optimizamos la refrigeración y el diseño de los patines para mejorar la estabilidad y la eficiencia.
P4: ¿Sus moldes para parachoques de automóviles adoptan sistemas de canal caliente y apertura secuencial de válvulas?
Sí. Podemos suministrar moldes de parachoques con soluciones de canal caliente y sistemas de compuerta de válvula secuencial multipunto para ayudar a controlar las marcas de soldadura en las superficies visibles, lo cual es importante para las piezas exteriores de automoción.
P5: ¿Cuál es el plazo de entrega de un molde a medida para parachoques de coche en China?
El plazo de entrega típico de los moldes suele ser de 70-80 días tras la aprobación final del diseño, en función de la complejidad y las especificaciones. Incluye mecanizado, electroerosión, tratamiento térmico, pulido, montaje y ensayo de moldes.
P6: ¿Qué material plástico se utiliza para los parachoques de los coches?
Los materiales más comunes son PP, PP modificado, PP reforzado con talco o fibra de vidrio, mezclas PC/ABS y TPO. Podemos sugerir opciones basadas en los requisitos de impacto, resistencia a la temperatura y necesidades normativas.
P7: ¿Fabrican moldes multicavidad para parachoques de coche?
La mayoría de los moldes de parachoques son de una sola cavidad debido al gran tamaño de las piezas y al elevado tonelaje de las mordazas. Podemos admitir conceptos de moldes familiares para determinadas piezas izquierdas/derechas o configuraciones 1+1 cuando sea factible.
P8: ¿Pueden fabricar moldes de parachoques de coche personalizados?
Sí. Admitimos diseños complejos de moldes de parachoques, incluidas estrategias de separación oculta, elevadores para características de socavado, deslizadores para orificios de montaje laterales y gating/enfriamiento/expulsión optimizados para reducir defectos y mejorar el aspecto.
Obtenga un presupuesto rápido para su molde para parachoques
Envíenos su archivo 3D + material + requisitos de superficie. Le responderemos con notas DFM, estrategia de utillaje, plazo de entrega y un presupuesto claro.
Consejo rápido de RFQ: La definición de STEP/IGES + material + superficie A/B/C nos ayuda a responder más rápidamente con la estrategia de compuerta/refrigeración adecuada.
Moldes de parachoques para automóviles - Especificaciones clave
Molde de inyección a gran escala para piezas de parachoques de pared delgada (PP+EPDM / TPO / PP+Talc), con opciones de canal caliente, acciones laterales complejas y refrigeración diseñada para una producción en serie estable.
| Producto | Molde de inyección para parachoques de automóviles (delantero / trasero, personalizado según pieza y plataforma del vehículo) |
|---|---|
| Resina (tipo) | PP+EPDM-T20 / TPO / PP+Talc (especificación del cliente); UV / impacto / masterbatch de color opcional |
| Opciones de cavidad | 1×1 (estándar); molde familiar opcional (LH/RH) según el tamaño de la pieza y la capacidad de la prensa |
| Corredera y puerta | Se recomienda el canal caliente; Las opciones de puerta incluyen compuerta de válvula secuencial (SVG) y compuerta térmica. Típico: 4-10 gotas (la disposición depende de la longitud del flujo y de las zonas de apariencia). |
| Separación y estructura | Amplia superficie de separación con cierres externos/internos; insertos modulares para facilitar el mantenimiento |
| Acciones secundarias | Múltiples correderas / elevadores para socavados y orificios laterales; cilindros hidráulicos / opciones de pasadores angulares |
| Expulsión | Bloques de empuje + pasadores de expulsión + expulsor (según sea necesario); muelles de nitrógeno opcionales / rearme hidráulico para carreras largas |
| Núcleo y cavidad de acero | P20 / 718H / 2738 (típ.); opcional NAK80 para mayor pulido; opcional S136 para resistencia a la corrosión |
| Base del molde | P20 / 2738 / 4Cr13 base de molde estándar (tamaño personalizado según prensa y pieza) |
| Dureza (típ.) |
Placas / correderas / piezas de desgaste: HRC 30-35 Núcleo e insertos de cavidad: HRC 33-38 (pre-duro) o HRC 48-52 (tratado térmicamente, según las necesidades) Tiras de cierre / desgaste: nitruradas / revestidas opcionales |
| Refrigeración | Refrigeración por agua multicircuito con deflectores/burbujas; control uniforme de la temperatura mediante ingeniería a lo largo de grandes longitudes de flujo. |
| Duración del ciclo (típ.) | 60-80 s (depende del grosor de la pared, la resina, la eficacia de la refrigeración, la máquina y la ventana de proceso) |
| Objetivo de vida útil de la herramienta | 300.000 - 1.000.000 de disparos (depende de la calidad del acero, el tratamiento de la superficie y la norma de mantenimiento) |
| Plazo de entrega (típ.) | 8-14 semanas (depende del tamaño, tipo de canal caliente, número de acciones secundarias, alcance de la validación) |
