Fabricante de moldes para preformas de PET: utillaje con entrada con obturador de 1 a 72 cavidades
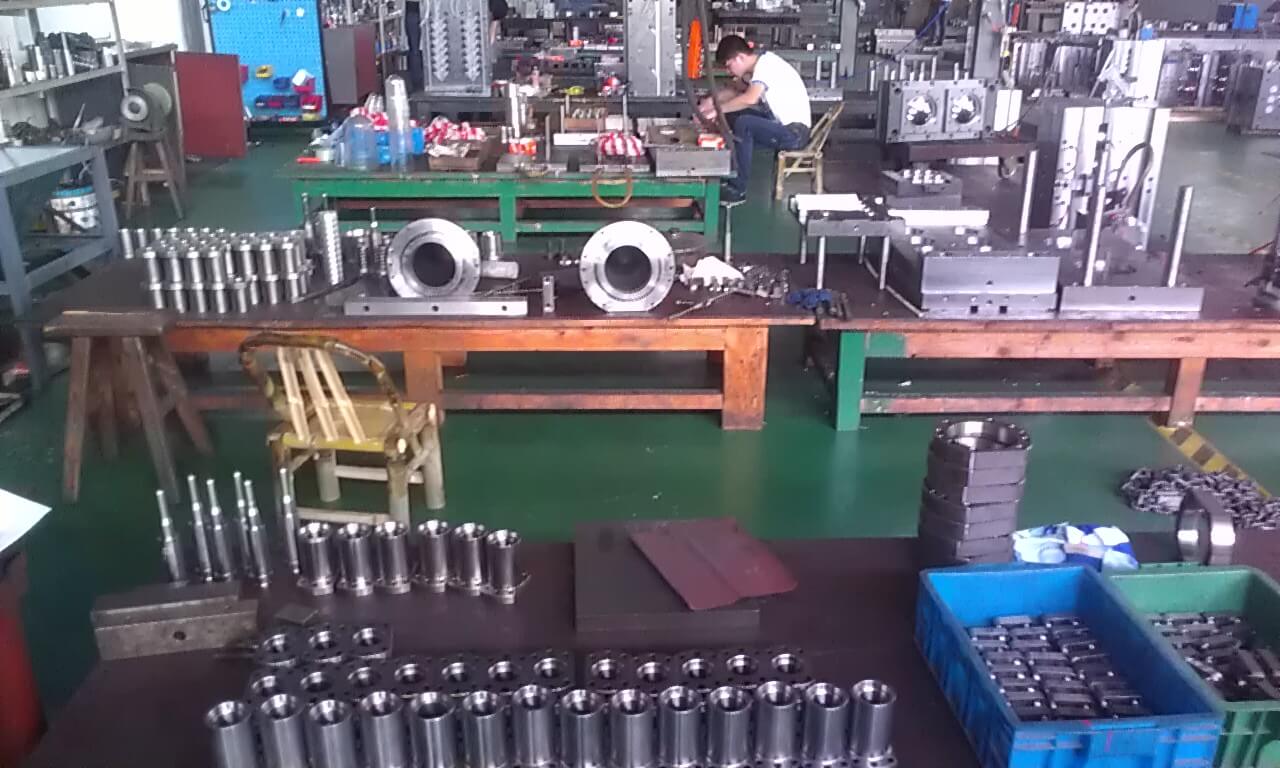
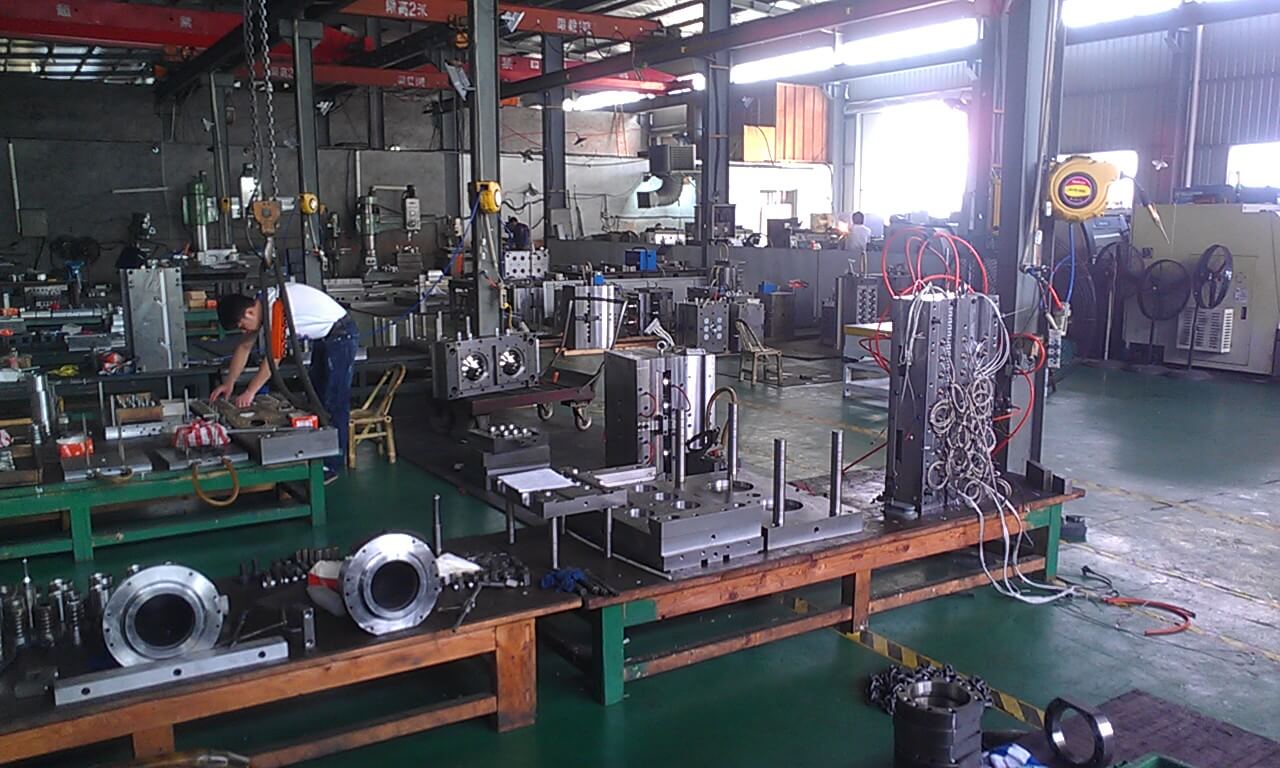
Diseñamos y fabricamos moldes de inyección de preformas de PET de alta precisión de 1 a 72 cavidades para agua mineral, bebidas carbonatadas (CSD), botellas de aceite comestible, tarros de boca ancha y garrafas de agua de 5 galones. Fabricados en acero inoxidable Assab S136 endurecido al vacío (HRC 50–52) con canales calientes de entrada con obturador neumático, manteniendo una excentricidad de pared ≤0,05 mm y niveles bajos de acetaldehído (AA).

- Assab S136 Acero inoxidable (HRC 50–52, 3M+ ciclos)
- Entrada con obturador neumática (sin hilos en la entrada de inyección)
- ≤ 0.05 mm Wall Eccentricity & ≤ 0.08g Weight Var.
- Anillos de cuello intercambiables en prensa (PCO 1881/1810)
¿Qué es un molde para preformas de PET?
Un molde de preformas de PET es un molde de inyección multicavidad, normalmente de 1 a 96 cavidades, que inyecta resina de PET fundida en cavidades de acero refrigeradas para formar una preforma con forma de tubo de ensayo. Posteriormente, la preforma se recalentará y se someterá a estirado-soplado para obtener la botella final en una máquina de soplado independiente. La precisión del molde controla directamente la uniformidad del espesor de pared, la claridad de la entrada de inyección y el nivel de acetaldehído (AA) en la botella acabada.

Por qué los moldes de preformas de PET de baja calidad arruinan el rendimiento del estirado-soplado
Una botella de PET es tan buena como la preforma a partir de la cual se sopla. Incluso un defecto menor en el molde de preformas provoca botellas que revientan, cuellos torcidos o agua con sabor extraño en su línea de estirado-soplado de alta velocidad:
Cristalización en la entrada de inyección (opacidad blanca en la entrada de inyección)
Si el pasador de la válvula cierra tarde o la refrigeración alrededor del inserto de la entrada de inyección es débil, el PET cristaliza en blanco en el fondo de la preforma, lo que provoca la rotura de la base de la botella durante el estirado-soplado biaxial.
Excentricidad de la pared de la preforma (>0,10 mm)
Cuando los pasadores del núcleo se desvían durante la inyección, un lado de la pared de la preforma es más grueso que el otro. Durante el estirado y soplado, el lado delgado se estira en exceso y revienta, mientras que el lado grueso permanece con aspecto nacarado.
Alto contenido de acetaldehído (AA) y variación de peso
Dead spots or shear-heating imbalances inside a poorly machined hot-runner manifold degrade PET resin, spiking acetaldehyde (AA) levels that taint mineral water taste and creating >0.3g weight swings across cavities.
Especificaciones del molde de preformas PET: autocierre frente a alta cavitación
Cada cavidad, pin de núcleo y anillo de cuello partido (cavidad de labio) se rectifica por CNC con tolerancias de intercambiabilidad total (±0,005 mm):
| Parámetro del utillaje | De 4 a 24 cavidades (tarro / aceite / preforma de 5 galones) | De 32 a 72 cavidades (agua de alta velocidad / preforma CSD) |
|---|---|---|
| Acero para cavidad, núcleo y cuello | Acero inoxidable Assab S136 (templado al vacío HRC 50–52) | Assab S136 (cavidad/núcleo) + anillos de cuello partidos de H13/S136 con recubrimiento de TiN |
| Acero para base del molde | Placas P20 preendurecidas + niqueladas sin aporte eléctrico | Base del molde inoxidable 420 (1.2316) resistente a la corrosión |
| Arquitectura de bloqueo | Autobloqueo individual por cavidad | Placa portadora individual autobloqueante de doble conicidad + sincronizada |
| Sistema de canal caliente | Colector de entrada con obturador neumático (lazo cerrado PID) | Colector reológico naturalmente equilibrado + pasadores de válvula neumáticos |
| Excentricidad de pared | ≤ 0,06 mm (en preformas de 5 galones / pesadas) | ≤ 0.04 mm (on 10g–35g beverage preforms) |
| Variación de masa de inyección entre ciclos. | ≤ ±0,10 g | ≤ ±0,05 g en todas las cavidades |
| Sistema de refrigeración | Tubo de núcleo en espiral + inserto de entrada de inyección refrigerado + canales de anillo de cuello | Placa de refrigeración de extracción posterior al moldeo de 3 etapas (opcional) + tapones de entrada de inyección de BeCu |
| Tiempo de ciclo objetivo | 18 – 28s (Edible Oil) / 38 – 55s (700g 5-Gallon) | 10 – 15 seconds (with take-out cooling) / 15 – 19s (in-mold) |
| Vida útil del molde garantizada | Más de 2.500.000 ciclos | 3.000.000 – 5.000.000+ ciclos |
Las dos franjas anteriores cubren nuestras configuraciones más habituales. Los moldes prototipo de 1 a 3 cavidades y las disposiciones transitorias de 25 a 31 cavidades se presupuestan individualmente para ajustarse al tonelaje de su prensa.
Para conocer en detalle el cálculo del número de cavidades, el control de cizalladura en el canal caliente y las normas de cuello PCO, consulte nuestro Guía completa del comprador de moldes para preformas de PET.
Acabados de cuello para preformas de PET y aplicaciones que fabricamos
Water & CSD Beverage (PCO 1881 / 1810 / 26mm / 28mm)
Lightweight 9.5g to 28g water preforms and thick-neck carbonated soft drink (CSD) preforms with precision thread splits and zero parting flash on the sealing rim.
5-Gallon (18.9L / 20L) Water Carboy Preforms
4-, 6-, and 8-cavity heavy-wall (650g–800g) 55mm neck preform moulds engineered with deep spiral core cooling to prevent thick-wall crystallization haziness.
Preformas para tarros de boca ancha, aceite comestible y cosmética
38mm, 48mm, 63mm, 83mm, and 110mm wide-mouth jar preforms, 3-to-5L cooking oil handle preforms, and 20/410 – 24/410 cosmetic dropper/spray preforms.
Entradas con obturador autobloqueantes e individuales sin hilos
1. Autobloqueo individual de cavidad de doble cono
Cada cavidad, pasador de núcleo y anillo de cuello partido incorpora un cono autobloqueante de doble conicidad independiente rectificado en rectificadoras cilíndricas Studer suizas con una tolerancia de ±0,002 mm. Incluso en una prensa de palanca estándar, el núcleo no puede desplazarse, lo que garantiza un espesor de pared de botella uniforme tras el soplado por estiramiento.
2. Entrada con obturador neumática y distribuidor de bajo contenido en AA
Nuestro distribuidor de canal caliente equilibrado de forma natural utiliza canales de fundido lisos y sin zonas muertas, y vástagos de válvula con cilindro neumático que cierran limpiamente dentro de insertos de entrada refrigerados por agua, dejando una huella de entrada lisa de <0,2 mm sin hilos y sin cristalinidad en la entrada.
Parámetros del proceso de inyección con los que diseñamos
La calidad de la preforma viene determinada tanto por la ventana de proceso como por el acero. Cada molde que fabricamos está ajustado a estos parámetros objetivo para que su transformador alcance la especificación desde el primer día:
Utillaje para rPET y contenido reciclado
El procesamiento de PET reciclado al 30–100 % modifica la viscosidad del fundido, la caída de IV (viscosidad intrínseca) y el riesgo de contaminación en la entrada de inyección. Ajustamos el distribuidor y la ventilación para los programas de rPET:
- Canales de fundido más anchos y sin zonas muertas para gestionar el IV más bajo y variable del rPET sin calentamiento adicional por cizalladura.
- Ventilación adicional de la cavidad para evacuar los gases desprendidos del escamas recicladas sin dejar marcas de quemadura.
- Insertos de entrada de inyección dimensionados para resistir un desgaste más rápido debido a cualquier contaminación residual en el flujo reciclado.
Paquete completo de molde de preforma de PET + tapón + estirado-soplado
¿Va a lanzar una línea completa de botellas? Diseñamos todo el ecosistema de utillaje bajo un mismo techo para que la rosca del cuello de su preforma, el tapón de la botella y el molde de soplado encajen con un par de apriete 100 % estanco:
- Moldes de preformas de PET (de 1 a 72 cavidades): S136 endurecido al vacío, repuestos totalmente intercambiables.
- Moldes para tapones y tapas abatibles (de 8 a 48 cavidades): Consulte nuestra moldes para tapones y cierres de plástico y moldes para tapones abatibles.
- Moldes de botellas por estirado-soplado: Cavidades de soplado en aluminio 7075 de grado aeronáutico o S136 — consulte nuestra fabricación de moldes de soplado.
Mantenimiento y prolongación de la vida útil del molde
Un molde de preformas es un activo de capital a largo plazo. Estos son los intervalos de mantenimiento que mantienen las cavidades dentro de especificación durante toda su vida útil nominal en ciclos:
Cada 250.000–500.000 ciclos
Pulido completo de cavidades y núcleos, verificación del anillo del cuello con calibre e inspección de la punta de la boquilla del canal caliente para detectar el desgaste temprano de la entrada de inyección antes de que se manifieste como rebaba.
Repuestos en existencias
Cada molde se suministra con un kit de repuestos (resistencias, termopares, juntas tóricas, insertos de cuello) para que los componentes desgastados se sustituyan in situ sin retrasos de mecanizado.
Reacondicionamiento y conversión
Una vez superada la vida útil nominal original, las cavidades, los núcleos y los anillos de cuello se pueden rectificar y recubrir de nuevo, o bien el molde se puede convertir a otro acabado de cuello u otro gramaje, en lugar de fabricar un molde nuevo desde cero.
¿Busca un molde para preformas de PET?
Send your bottle drawing, preform gram weight, neck standard (e.g., PCO 1881, 38mm, 55mm), and hourly output target. We will recommend the optimal cavity count and return an itemized quote within 24 hours.
Preguntas frecuentes sobre moldes de preformas de PET
¿Cómo elijo el número correcto de cavidades (8, 16, 24, 32, 48 o 72) para un molde de preformas de PET?
El número de cavidades se ajusta a la producción de su máquina de estirado-soplado y a la tonelaje de cierre/masa de inyección de la inyectora. Por ejemplo, con un ciclo de 15 segundos, un molde de 16 cavidades produce ~3.800 preformas/hora, un molde de 24 cavidades produce ~5.700/hora y un molde de 48 cavidades produce ~11.500+/hora. Comparta el volumen de su botella y el modelo de su prensa, y dimensionaremos la cavitación exacta.
¿Cuánto cuesta un molde para preformas de PET en China?
Un molde de preformas de PET con entrada con obturador de 8 o 12 cavidades en acero inoxidable Assab S136 suele costar entre 12.000 y 22.000 USD. Un molde de preformas con entrada con obturador autoblocante de 24 o 32 cavidades cuesta entre 25.000 y 45.000 USD, mientras que los sistemas de alta velocidad de 48 a 72 cavidades con placas de refrigeración de extracción oscilan entre 50.000 y más de 88.000 USD.
¿Cómo se previene la cristalización blanca en la entrada de inyección y el cuello de la preforma?
El PET cristaliza en blanco si permanece entre 120°C y 200°C demasiado tiempo sin un enfriamiento rápido. Rodeamos cada punta de boquilla de entrada con obturador con canales dedicados de agua fría (8–10°C) y hacemos pasar tubos de refrigeración en espiral profunda hasta la punta misma del pin del núcleo de S136, enfriando la entrada de forma amorfa y totalmente transparente inmediatamente después del cierre del pin del obturador.
¿Son intercambiables sus cavidades de preforma, núcleos y anillos de cuello?
Sí. Todas las cavidades, los pines del núcleo y los anillos de cuello partidos se rectifican por CNC con una tolerancia de ±0,005 mm y se suministran con un kit de repuestos (calentadores adicionales, termopares, juntas tóricas e insertos de cuello) para que cualquier inserto desgastado pueda sustituirse in situ sin ajuste manual.
¿Cuál es la diferencia entre la herramienta de preformas de PET de una etapa y de dos etapas?
El proceso de dos etapas (nuestro alcance estándar) inyecta la preforma y, a continuación, la recalienta y la estira-sopla en una máquina independiente: es lo que cubren las especificaciones y los rangos de cavidades de esta página. El de una etapa (inyección-estirado-soplado) moldea y sopla la botella en una sola máquina con un molde diferente y de menor número de cavidades; consúltenos por separado si su línea utiliza un sistema de una etapa.
¿Con qué frecuencia debe realizarse el mantenimiento de un molde de preformas de PET?
Recomendamos un pulido completo de cavidades y núcleos y una comprobación del calibre de los anillos de cuello cada 250.000 a 500.000 ciclos, con inspección de las puntas de boquilla del canal caliente en el mismo intervalo. Registrar el número de ciclos frente a este programa es el factor más importante para alcanzar la vida útil del molde de más de 2,5 a 5 millones de ciclos que garantizamos.