Como comprar um molde para talheres sem se queimar
Um molde é a única aquisição na produção de talheres descartáveis que você não pode simplesmente consertar mais tarde. Aqui está o que realmente importa antes de você dar o aval — escrito para a pessoa responsável pela aquisição, não para a ficha técnica.

A maioria das pessoas aborda os moldes para talheres de maneira errada. Elas já têm um mercado para colheres ou garfos de plástico, uma ideia aproximada de quantos precisam vender e um orçamento na caixa de entrada que é suspeitamente barato ou alarmantemente caro — sem ter como saber qual das duas opções é a verdadeira. O molde é a parte do meio que elas menos entendem, embora seja justamente essa parte que, discretamente, define o custo por colher nos próximos anos.
Então, vamos resolver isso. Ao final deste artigo, você saberá o que os números em um orçamento de molde para talheres realmente significam, onde os fornecedores economizam indevidamente e quais são as poucas perguntas que fazem a diferença entre uma ferramenta com a qual você ficará satisfeito e outra que vai te deixar insatisfeito.
Primeiro, uma rápida bifurcação no caminho.
“O termo ”molde para talheres” é usado para designar duas ferramentas completamente diferentes. Este guia trata do molde de injeção de plástico — a ferramenta de aço que molda o plástico derretido em colheres, garfos e facas descartáveis. Se você estiver preparando metal talheres, você precisa de uma matriz de estampagem ou de estiramento: máquina diferente, aço diferente, fornecedor totalmente diferente. Se esse é o seu caso, pare por aqui — nenhum dos números abaixo se aplica.
1.A escolha do molde não se resume a uma única decisão — são quatro
Quando um fornecedor lhe envia uma cotação, o preço é a soma de quatro fatores: quantas cavidades, qual o tipo de plástico a ser moldado, de que tipo de aço é feita a matriz e como o plástico é conduzido até as cavidades (o sistema de canais). Altere qualquer um deles e o valor muda. Entenda todos os quatro e você deixará de ser um mero espectador.
Vamos abordá-los na ordem em que realmente importam.
2.Cavidades: comece pela produção, nunca pelo preço
A contagem de cavidades refere-se ao número de colheres (ou garfos, ou facas) que a máquina produz por ciclo. Dezesseis cavidades significam dezesseis colheres a cada ciclo; sessenta e quatro significam sessenta e quatro. É a primeira coisa que qualquer fornecedor perguntará a você, e é aí que os compradores cometem seu primeiro erro — eles escolhem um número que caiba no orçamento, em vez de partirem da quantidade que precisam vender.
Faça na ordem certa. Considere sua demanda mensal, um tempo de ciclo realista (talheres são produzidos rapidamente — geralmente de cinco a oito segundos por peça) e as horas em que a linha realmente ficará em operação. A conta indica o número de cavidades, e não o contrário.
Digamos que você precise 10 milhões de colheres por mês. Uma matriz de 32 cavidades com ciclo de 6 segundos, operando 20 horas por dia durante 26 dias, produz aproximadamente 312.000 peças — cerca de 10 milhões de colheres. É o mínimo necessário. Então, na prática, você escolheria uma linha com até 48 cavidades para ter margem de segurança, ou operaria duas linhas de 32 cavidades cada, para que uma falha não comprometa o mês inteiro. Faça isso com seu números reais antes de se apaixonar pelo número de cáries.
Um truque realmente útil: o molde em pilha. Ele reúne duas faces de cavidade lado a lado em uma única ferramenta, permitindo que você praticamente duplique a produção sem precisar adquirir uma máquina de injeção maior e mais cara. Se você busca aumentar o volume de produção, mas tem limitações de maquinário, entre em contato conosco para saber mais.
3.O plástico vem antes do aço
Isso pega muita gente de surpresa: você precisa decidir que tipo de plástico vai moldar antes de O molde é cortado, pois a cavidade é usinada com um sobredimensionamento leve para compensar o encolhimento do plástico à medida que esfria — e cada tipo de plástico encolhe de maneira diferente.
Os dois materiais mais utilizados são o PP e o PS. PP (polipropileno) é flexível e resistente — ele se dobra em vez de quebrar, o que confere aos talheres uma sensação mais tranquilizadora e menos barata. PS (poliestireno) é rígido, brilhante e mais barato, mas frágil o suficiente para rachar se alguém se apoiar nele. O PP encolhe cerca de 1,7% ao esfriar; o PS, apenas cerca de 1,05%. Essa diferença já está incorporada ao molde, e é exatamente por isso que não é possível trocar os materiais posteriormente e esperar que as dimensões se mantenham.
Mais duas coisas que vale a pena saber. PLA é a opção à base de plantas e compostável — ela está em alta agora que os compradores buscam credenciais ecológicas, e pode ser moldada com as ferramentas padrão para talheres, mas é mais frágil e muito menos resistente ao calor; portanto, avise o fabricante do molde com antecedência para que ele projete o sistema de resfriamento e a ejeção levando isso em consideração. E Educação Física é ideal quando se precisa de flexibilidade e resistência química de verdade, embora seja macio demais para servir como uma faca de verdade.
Prenda o plástico primeiro. O molde é construído em torno dele, e não o contrário.
4.É no aço que se escondem os orçamentos baratos
Esta é a parte que os fornecedores prefeririam que você não examinasse com atenção. Os talheres são moldados rapidamente e sob alta pressão; por isso, o aço precisa ser duro o suficiente para suportar milhões de ciclos e ter um polimento adequado para que peças finas e brilhantes sejam desmoldadas com perfeição. Um aço de melhor qualidade custa mais e dura mais — e um orçamento “barato” costuma ser, na maioria das vezes, um orçamento com aço de baixa qualidade.
Você verá notas como P20, 718 e 2738 (pré-endurecido, mais macio, adequado para volumes menores e montagens econômicas) versus H13, 2344 e S136 (têmido, a escolha certa para cavidades de talheres de alta velocidade). O S136, em particular, oferece resistência à corrosão e um alto grau de polimento — ideal para peças transparentes que entram em contato com alimentos. Para talheres, as cavidades são comumente usinadas em H13, S136 ou 2344 com dureza em torno de 45–48 HRC; e, como referência de durabilidade, é recomendável que o núcleo e a cavidade apresentem dureza acima de cerca de 52 HRC para garantir a maior vida útil possível.
Não se contente com “aço de boa qualidade”. Pergunte: “Qual é o grau da cavidade e qual é a sua dureza em HRC após o tratamento térmico?” Um fornecedor que não lhe dá uma resposta direta está tentando passar uma mensagem. Duas cotações que parecem semelhantes podem estar ocultando uma ferramenta P20 em vez de uma S136 — o preço é o mesmo hoje, mas a vida útil é bem diferente.

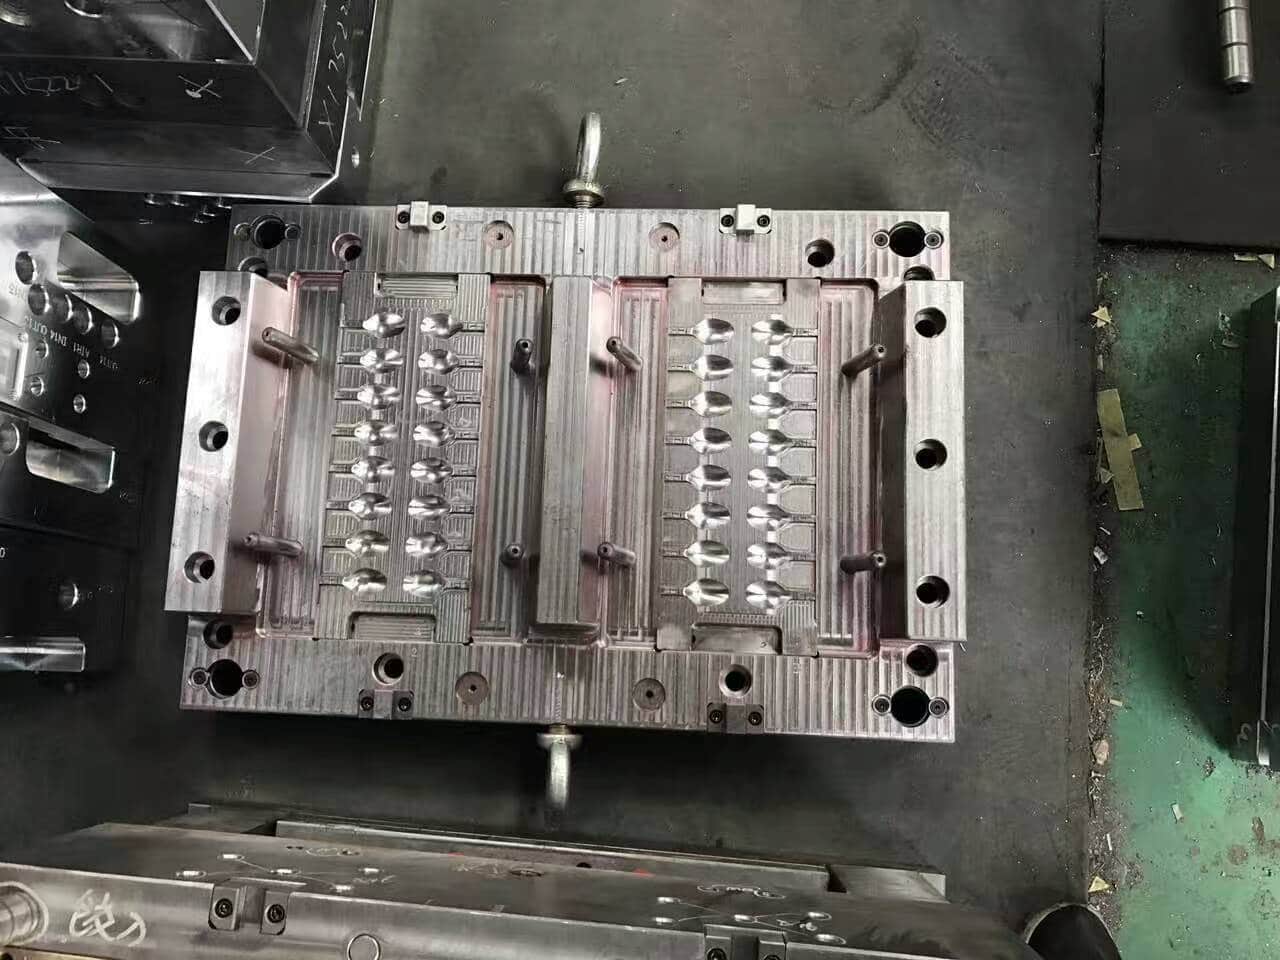
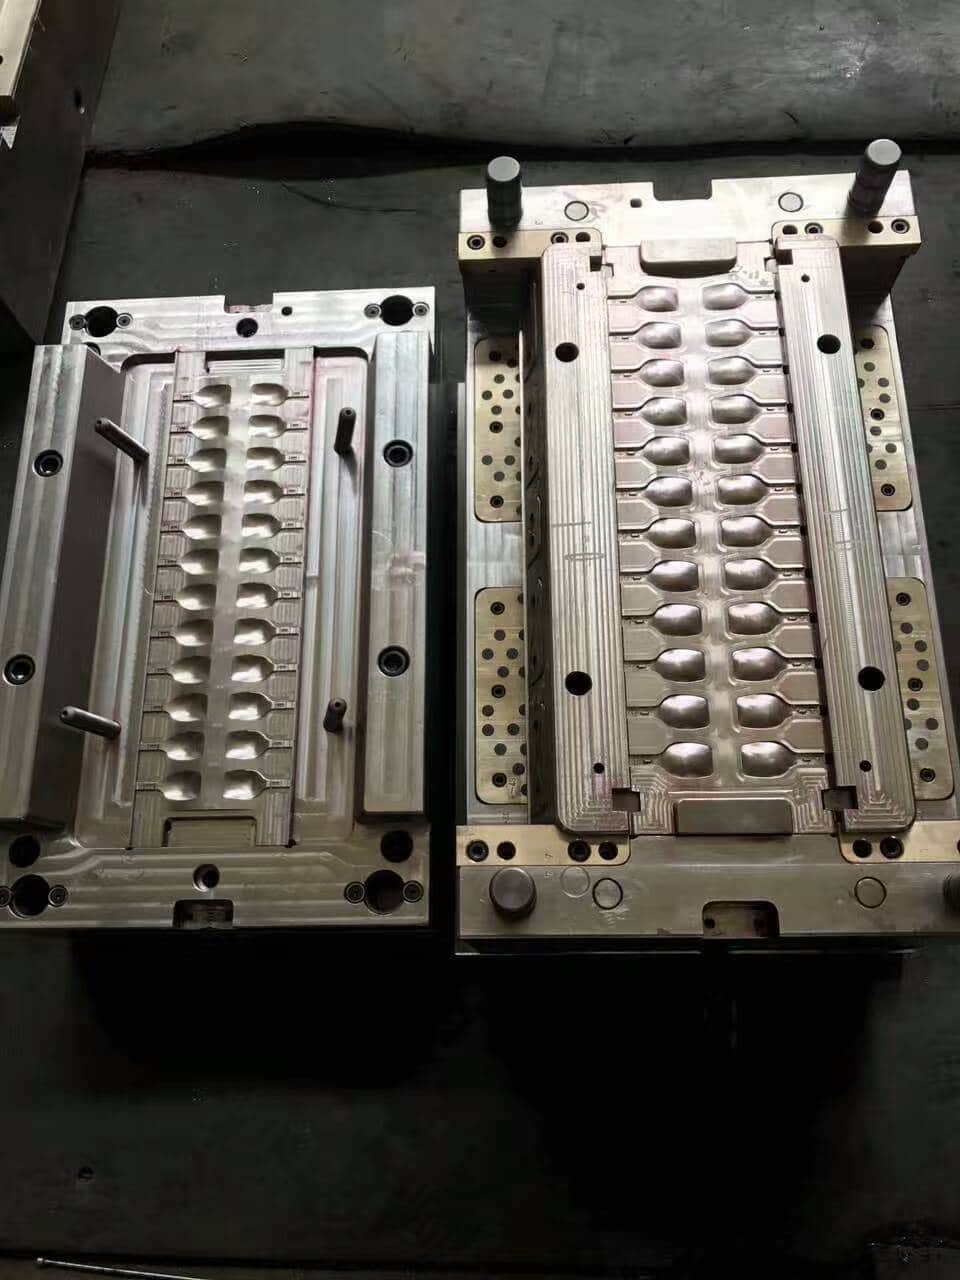
Detalhes da cavidade e do núcleo — a qualidade do polimento aqui afeta diretamente o acabamento da superfície e a confiabilidade da ejeção a cada disparo.
5.Sistema Runner: pague agora ou pague para sempre
O sistema de corrediças é a forma como o plástico fundido é conduzido da máquina para cada cavidade, e a escolha se resume a uma relação direta entre o que você gasta inicialmente e o que desperdiça a cada injeção.
| Tipo | À vista | Desperdício por tiro | Ternos |
|---|---|---|---|
| Canal quente | Mais alto | Mais baixo | Alto volume, em funcionamento contínuo |
| Meio quente | Meio | Alguns | Orçamento de médio volume e equilibrado |
| Canal frio | Mais baixo | Mais alto | Menor volume, liquidez restrita |
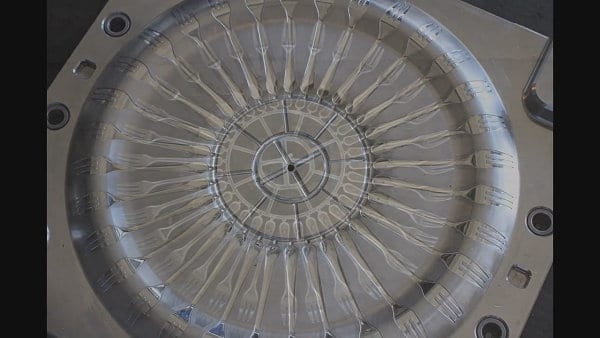
O instinto é escolher o canal de injeção mais barato para manter o orçamento baixo. Às vezes, isso é correto. Mas calcule primeiro o custo total ao longo da vida útil: um canal quente completo, com válvulas de fechamento em cada cavidade, é o que permite que talheres de parede fina sejam produzidos no ciclo mais rápido e limpo, sem resíduos do canal de injeção que precisem ser triturados novamente. Se isso economizar alguns pontos percentuais de material em cada uma das mais de um milhão de injeções, o investimento se pagará muito antes que a matriz seja aposentada. Peça ao seu fornecedor para fazer simulações para ambas as opções com base no seu volume anual real — um bom fornecedor fará isso sem que você precise insistir.
6.“Um milhão de doses” — é verdade, mas com um asterisco
Todos os fornecedores prometem “mais de um milhão de ciclos”. É uma manchete válida quando a construção do molde comprova isso, e não tem sentido quando não comprova. A terminologia do setor para isso são as classes de moldes SPI: uma ferramenta genuinamente projetada para mais de um milhão de ciclos (Classe 101/102) possui uma base endurecida, superfícies de moldagem endurecidas, ejeção guiada e travas na linha de divisão. Uma promessa de um milhão de ciclos estampada em uma ferramenta de aço macio e construção leve é apenas marketing.
O que realmente causa o desgaste de um molde para talheres raramente é algo dramático. Rebarba — o plástico que vaza na linha de divisão — corrói lentamente as superfícies de onde escapa. Delaminação superficial transforma a ejeção em uma espécie de lixa na cavidade. E o “assassino silencioso” é simplesmente a falta de manutenção: limpe as faces do molde diariamente, lubrifique os pinos e as corrediças, verifique se há rachaduras incipientes e guarde-o em um local seco. Nada disso é glamoroso, mas tudo isso prolonga a vida útil do molde.
7.Então, quanto custa?
Não há um preço de tabela, pois esses quatro fatores — cavidades, canal de injeção, aço e complexidade — influenciam o valor mais do que a margem de lucro de qualquer fornecedor. Talheres dobráveis (que exigem corrediças) e moldes familiares que produzem colher, garfo e faca em uma única ferramenta estão na faixa mais cara; um molde simples para um único produto, com poucas cavidades e canal frio, está na faixa mais barata.
Como referência aproximada de ordem de grandeza para moldes de talheres fabricados na China: um molde simples de canal frio com poucas cavidades pode custar entre os valores baixos e médios na casa dos quatro dígitos (em dólares americanos); uma ferramenta de canal semi-quente de especificação média, com 24 a 32 cavidades, costuma ficar na faixa de cinco dígitos, entre o valor mais baixo e o médio; um molde de canal quente ou empilhado de alta capacidade, com 48 a 64 cavidades, pode chegar à faixa média de cinco dígitos ou mais. Esses valores variam bastante de acordo com a escolha do aço e do sistema de canais — considere-os apenas como uma referência, não como um preço definitivo, e sempre solicite cotações detalhadas de três fornecedores.
E compare com base no que realmente importa. O preço de tabela não é o indicador correto; custo por peça ao longo da vida útil da ferramenta é a escolha certa. Um molde de canais quentes, feito de aço temperado, que, embora seja mais caro, opera mais rápido, gera menos desperdício e tem maior durabilidade, acaba superando a opção “barata” assim que você tiver produzido sua dez-milionésima colher.
8.Avaliação do fornecedor (a maioria dos moldes vem de uma única região)
A esmagadora maioria dos moldes para talheres é fabricada na China, concentrada nas regiões de Taizhou e Huangyan — desde pequenas oficinas que produzem algumas centenas de conjuntos de moldes por ano até grandes fábricas que fabricam cerca de mil. A amplitude do mercado é uma vantagem real; a variação na qualidade é o ponto fraco. Um pouco de diligência faz toda a diferença.
Antes que qualquer depósito seja debitado da sua conta:
- Peça amostras dos talheres que eles realmente produziram — observe as bordas, verifique se há rebarbas e pese algumas peças para ver se há consistência entre elas.
- Conheça a fábrica, pessoalmente ou por videochamada ao vivo, e confirmar se eles dispõem dos equipamentos de usinagem de alta velocidade necessários para o trabalho, em vez de subcontratá-lo discretamente.
- Peça para que as especificações sejam fornecidas por escrito — tipo de aço e HRC, número de cavidades, tipo de canal de injeção, tempo de ciclo garantido, vida útil prevista em injeções. Se estiver por escrito, você pode exigir que cumpram o prometido.
- Exija uma amostra de teste T1 e um teste de aceitação antes do pagamento final. Boas oficinas mantêm a diferença de peso entre as cavidades em uma fração de grama.
- Resolva a questão da logística — Os moldes geralmente são enviados FOB Ningbo ou Xangai em uma caixa de madeira; combine quem arcará com o frete, os impostos e o seguro.
E os sinais de alerta que devem fazer você desistir: a recusa em especificar o tipo de aço ou a dureza, uma garantia de “um milhão de peças” em um orçamento de baixo custo, a ausência de uma amostra para teste, um preço absurdamente inferior ao de todos os outros e uma página cheia de promessas repletas de palavras-chave, sem nenhuma especificação concreta. Se eles não conseguem falar de detalhes, é porque não podem cumprir o que prometem.
Escolha corretamente as quatro opções, faça a pergunta decisiva e verifique as amostras — faça isso e um molde para talheres deixa de ser um ato de fé e se torna o que deveria ser: uma máquina simples e confiável que produz silenciosamente seu produto por anos.
Quer uma cotação que você consiga realmente ler?
Envie-nos sua meta de produção, o tipo de plástico e seu orçamento. Entraremos em contato com o número de cavidades, o tipo de aço, o sistema de canais de alimentação e o prazo de entrega — além do custo unitário calculado, para que a decisão seja fácil.
Respostas rápidas
Que tipo de plástico é usado na fabricação de moldes para talheres?
Os talheres são geralmente moldados em PP ou PS; nas linhas compostáveis, utiliza-se PLA, e para peças flexíveis ou de alta resistência, PE ou ABS. O molde que lhes dá forma é feito de aço para ferramentas — H13, S136 ou 2344 — e não de plástico.
Quantas cavidades eu preciso?
Comece pela produção final. Considere sua demanda mensal e um tempo de ciclo realista, e o número de cavidades se definirá por si só. Os números mais comuns são 16, 24, 32, 48 e 64; 32 é o padrão mais utilizado no dia a dia. Um molde em pilha praticamente dobra a produção sem a necessidade de uma máquina maior.
Quanto tempo dura um molde para talheres?
Uma ferramenta devidamente temperada pode suportar um milhão de disparos; uma de aço macio pode chegar apenas a algumas centenas de milhares. O tipo de aço, a dureza, o padrão de fabricação e seus hábitos de manutenção são os fatores decisivos — e não a promessa publicitária do fornecedor.
Canal quente ou canal frio?
Os canais quentes têm um custo inicial mais alto, mas geram menos desperdício de material e operam mais rapidamente; por isso, são mais vantajosos em grandes volumes de produção. Os canais frios são baratos de fabricar, mas geram um canal de descarte a cada injeção. Os canais semi-quentes ficam no meio termo. Escolha com base no custo total do material ao longo da vida útil, e não apenas no preço do orçamento.
Quanto devo esperar pagar?
Isso depende do número de cavidades, do canal de injeção, do tipo de aço e da complexidade, e não de uma taxa fixa — ferramentas simples custam a partir de alguns milhares de dólares, enquanto ferramentas de canal quente com muitas cavidades chegam a valores de cinco dígitos. Compare cotações detalhadas com base no custo por peça, e não no preço total.
PP ou PS para talheres descartáveis?
O PP é mais flexível e tem melhor toque; o PS é mais barato, mais brilhante e mais frágil. Escolha o PP para maior durabilidade e o PS para menor custo — e decida antes que o molde seja cortado, já que cada um requer uma margem de retração diferente.