Componenti elettronici in plastica stampati ad iniezione e produttore di stampi in plastica
Topworks builds plastic electronics component molds in China — enclosures, connectors, insulators, and structural housings for consumer electronics, telecom, and automotive-electronic assemblies. Work runs across ABS, PC, PC/ABS, and high-performance PPS for connector housings and under-hood sensor parts rated above 200°C. Standard tolerance holds ±0.1 mm; ±0.05 mm with careful process control. Tooling covers everything from simple single-cavity prototype molds to multi-cavity, multi-shot production tools combining rigid and soft-touch materials.
| Spec | Detail |
|---|---|
| Common materials | ABS, PC, PC/ABS (housings) · PPS, glass-filled nylon (connectors, high-heat parts) |
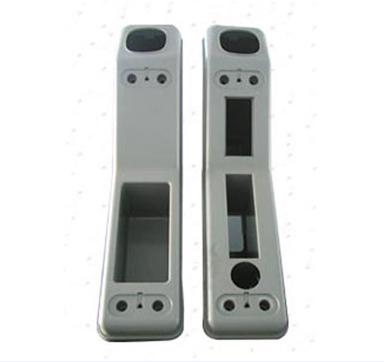
| Typical parts | Enclosures, connector housings, insulators, bobbins, switch housings, LED reflectors, snap/boss features |
| PPS processing | 290–340°C barrel, 130–150°C mold temp (hot-oil TCU required) — for parts rated 200°C+ continuous |
| Standard tolerance | ±0.1 mm comfortably · ±0.05 mm achievable with process control |
| Advanced options | Multi-shot molding (hard + soft-touch), insert molding (metal threaded inserts), in-mold electronics (IME) |
| Mold steel | H13/SKD for PPS and high-heat resins · P20/S136 for standard ABS/PC housings |
| Mold life | 500,000–1,000,000+ rated cycles, lifetime defect warranty |
Semplificate la produzione di componenti elettronici ed elettrici con i nostri stampi in plastica specializzati. Offriamo stampi a iniezione di precisione per la produzione in grandi volumi di parti in plastica di qualità per l'elettronica, i controlli elettrici, i connettori, le custodie e altro ancora.
La nostra vasta collezione di stampi consente la fabbricazione di bobine di fili e cavi isolati, custodie per interruttori, coperture per prese elettriche, placche per interruttori, raccordi per guainee innumerevoli altri componenti in plastica fondamentali per i sistemi elettrici. Forniamo anche stampi per blocchi di suddivisione, fascette, connettori a filo e altre parti stampate a iniezione.
Costruiti in acciaio di prima qualità con una lavorazione eccellente, i nostri stampi offrono una durata e una precisione dimensionale imbattibili per risultati di produzione costanti. I nostri esperti progettisti di stampi ottimizzano i progetti per ottenere tempi di ciclo rapidi, bassi tassi di scarto e costi di produzione ridotti.
Con capacità di stampi a più cavità, iniezione a due colpi, stampaggio assistito da gas e altre tecniche avanzate, offriamo la soluzione di stampo ideale per la vostra applicazione specifica. Affidatevi alla nostra esperienza pluriennale nella costruzione di stampi per l'elettronica e l'elettricità per ottenere maggiore efficienza.
Cosa vendiamo per l'elettronica e i sistemi elettrici
- Connettori e alloggiamenti: gusci di connettori, connettori per fili, coprimorsetti
- Recinzioni: scatole di controllo, alloggiamenti per sensori, gusci per piccoli dispositivi
- Accessori elettrici: coperture per prese, placche per interruttori, raccordi per guaine
- Parti di produzione: bobine per cavi, fascette per cavi, blocchi di suddivisione
Componenti elettronici stampati a iniezione: Complessità di progettazione e costi
I componenti elettronici di consumo stampati a iniezione possono essere complessi o semplici. Lo stampaggio di componenti elettronici intricati in plastica può essere economico perché può combinare molte parti in un unico pezzo, risparmiando così il costo della fabbricazione e della giunzione di diversi pezzi separati. Le giunzioni devono essere lavorate e avvitate. Possono verificarsi disallineamenti e allentamenti durante le vibrazioni. I getti in sabbia che pesano diverse tonnellate (come il telaio di una locomotiva) sono stati realizzati in modo vantaggioso grazie alla loro capacità di combinare più parti in un unico pezzo.
Più complicato è il componenti elettronici stampati, più ingegno e controllo sono necessari. Quanto più semplici sono i componenti elettronici, tanto minore è il costo delle attrezzature per stampi e modelli in plastica e, di conseguenza, tanto meno costosi sono i componenti elettronici. Le variazioni di dimensione e resistenza possono essere più difficili da controllare nei componenti elettronici stampati più complessi; di conseguenza, può essere necessario uno stampatore più esperto.

La progettazione dei componenti elettronici da stampare dipende dal comportamento del materiale plastico durante il raffreddamento, dalla costruzione dello stampo e dalle funzioni del pezzo in servizio. L'arte dello stampaggio è progredita a tal punto che è possibile stampare praticamente qualsiasi cosa che rientri nelle dimensioni dell'attrezzatura disponibile. Oggi potrebbe non essere economico stampare il pezzo, ma tra qualche anno il processo potrebbe essere migliorato in modo tale da rendere economico riprogettare il pezzo da un progetto in lamiera o saldato a un pezzo elettronico stampato a iniezione. Per realizzare un componente stampato in modo semplice e facile, il progettista e il costruttore dello stampo devono avere la massima abilità e il miglior giudizio sul componente elettronico.
I processi di stampaggio della plastica utilizzano uno stampo in cui entra e si raffredda un materiale plastico fluido fuso. Una volta solidificato, il materiale assume la forma della cavità dello stampo del componente elettronico. Lo stato liquido o altamente plastico del materiale durante lo stampaggio lo distingue dai processi di stampaggio o estrusione, in cui il materiale viene modellato solo in condizioni plastiche ad alte pressioni. In questi ultimi casi, il metallo è stato sottoposto a trattamenti di lavorazione meccanica, mentre nei primi non lo è stato.
Foto dello stampaggio a iniezione




Processi di stampaggio a iniezione: Quattro elementi principali
- il modello,
- lo stampo e le anime,
- la parte,
- il materiale.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
MATERIALE
I gruppi di leghe utilizzate per lo stampaggio di materie plastiche sono i seguenti:
1. Ferroso
- a. Ghisa (semplice)
(in lega [Cr, Ni, Mo e altri])(bianco) - b. Ghise malleabili e perlitiche (lisce e in lega)
- c. Acciai (carbonio [basso-medio-alto])
(lega [bassa-media-alta])(resistente al calore e alla corrosione [Fe-Cr, Fe-Cr-Ni])
2. Non ferrosi
- a. Leghe di base di alluminio (leggere e facili da lavorare)
- b. Leghe base di magnesio
- c. Leghe a base di rame (dure e di raffreddamento)
- d. Leghe base di nichel (Ni-Mo-Fe, Ni-Mo-Cr-Fe)
- e. Leghe a base di piombo
- f. Leghe a base di stagno
- g. Leghe a base di titanio
- h. Leghe a base di zinco
3. Leghe resistenti al calore e alla corrosione
- a. Leghe a base di cobalto (Stellite, Vitallium)
- b. Leghe a base di cromo
La temperatura di iniezione della plastica fusa e la finitura richiesta determinano il tipo di stampo e il materiale utilizzato per la realizzazione degli stampi. È necessario controllare le temperature di iniezione entro un intervallo ristretto per ottenere risultati costanti.
Alcuni materiali sono viscosi e non scorrono facilmente negli stampi, soprattutto se vengono leggermente raffreddati quando colpiscono la superficie dello stampo. I metalli sono pesanti rispetto ai materiali non metallici dello stampo;
Se scorrono troppo rapidamente, lavano gli stampi e raccolgono materiale estraneo. Il liquido pesante può far galleggiare le anime e la cappetta quando il metallo entra nello stampo. Ciò provoca spostamenti delle anime e distorsioni dello stampo.
Per contrastare la pressione del liquido si utilizzano pesi sugli stampi e sui morsetti. Un alimentatore alto 1 piede per un tipico materiale ferroso eserciterà 4 psi su un'anima. Se l'anima ha un'area frontale di 5 x 8 pollici, la forza esercitata per spostarla fuori posto sarebbe di 160 libbre. Il materiale fluido pesante e caldo deve essere guidato al suo posto senza danneggiare lo stampo o contaminare il materiale. Questa massa di materiale plastico caldo, fuso o solido, non ha forza a temperature superiori e prossime al punto di fusione. Pertanto, lo stampo e le anime in plastica devono sostenere il materiale fino a quando non si raffredda al punto da essere abbastanza forte da sostenere il proprio peso.
SOLIDIFICAZIONE
Come il il materiale plastico caldo si raffreddaSi contrae allo stato fluido, durante la solidificazione e come solido. Questa riduzione di volume può variare dal 2 al 15% a seconda del materiale. (Alcuni materiali non si ritirano durante la solidificazione, come il bismuto e il gallio).
- ABS 0,3~0,8 2
- HDPE 2~5,0 10
- HIPS 0,2~0,6
- HPVC 0,6~1,0 12
- LCP 0,006
- LDPE 1,5~5,0 14
- PA6 0,6~1,4 16
- PA6+30%GF 0,3~0,7 17
- PA66 0,8~1,5
- PA66+30%GF 0,2~0,8
- PASF 0,8
- PBT 0,44
- PBT+30%GF 0,2
- PC 0,5
- PC+30%GF 0,2
- PET+30%GF 0,2~0,9
- PMMA 0,2~0,8 34
- POM 1,5~3,5 35
- POM+25%GF
- PP 1~2,5 38
- PP+30%GF 0,4~0,8
- PPS+40%GF <0,12
- PS 0,4~0,7
La contrazione non deve essere limitata mentre il materiale è debole, altrimenti si strappa o si rompe; pertanto, gli stampi e le anime devono cedere o rilasciare sotto la pressione. Quando il materiale fluido colpisce la superficie dello stampo, si raffredda e un sottile strato di materiale si solidifica, seguito dalla progressiva crescita dendritica fino a quando l'intera sezione è solida. Se le sezioni hanno uno spessore uniforme, la sezione tende a essere un solido omogeneo.
Le proprietà non direzionali dello stampaggio sono associate alla distribuzione casuale dei cristalli metallici e delle dendriti sviluppate durante il congelamento. Le orientazioni direzionali dei dendriti e l'effetto della fibratura sulle proprietà possono essere ottenuti in uno stampo progettato in modo improprio. La non direzionalità delle proprietà è un chiaro vantaggio dello stampaggio. Se la sezione è più grande in alcuni punti e gli strati raffreddati all'esterno non possono contrarsi mentre il centro si raffredda, si formeranno dei vuoti perché non c'è materiale per riempire lo spazio. Questa condizione richiede l'impiego di alimentatori per alimentare il materiale fuso o viscoso in queste aree mentre il materiale si sta solidificando.
Il tasso di solidificazione è:
- (1) direttamente proporzionale alla velocità di trasferimento del calore attraverso le pareti dello stampo,
- (2) direttamente proporzionale alla superficie,
- (3) inversamente proporzionale alla massa del getto.
Questi tre fattori illustrano le relazioni tra la solidificazione delle leghe metalliche e la forma e le dimensioni dello stampo. Poiché la velocità di trasferimento del calore attraverso le pareti dello stampo varia poco, la relazione più importante risiede nel rapporto superficie-volume.
Nel processo di solidificazione si può sviluppare una grana dendritica relativamente grande a causa della velocità di congelamento o della dimensione della sezione della forma plastica. Le fusioni e i lingotti di grandi dimensioni congelano con grani grossolani. I getti a sezione sottile, o quelli realizzati in stampi metallici, sviluppano una grana fine a causa del congelamento rapido. Normalmente, una granulometria fine è auspicabile, poiché si ottengono valori più elevati di duttilità e resistenza all'urto a un determinato livello di resistenza alla trazione.
Punti caldi o morbidi
I punti caldi o morbidi sono le ultime parti dello stampaggio a iniezione a solidificarsi. Di solito si verificano nei punti in cui una sezione si unisce a un'altra o in cui una sezione è più pesante di quella adiacente, ad esempio in un angolo quadrato. L'esterno dell'angolo deve essere arrotondato per ridurre la variazione di sezione.
FAQ sullo stampaggio a iniezione dell'elettronica
D1: Quali sono i componenti elettronici più adatti allo stampaggio a iniezione?
I connettori, gli alloggiamenti, le custodie, le staffe, gli accessori per cavi e i componenti ad alto volume con geometria ripetibile sono in genere ideali. Il materiale, lo spessore delle pareti e i requisiti estetici determinano la strategia migliore.
D2: Potete costruire stampi a più cavità per componenti elettronici?
Sì. L'attrezzaggio a più cavità è comune per pezzi piccoli come connettori e tappi. Progettiamo per un riempimento equilibrato, un'espulsione stabile e dimensioni coerenti tra le cavità.
D3: Quali documenti devo inviare per un preventivo veloce?
File 3D STEP/IGES, dimensioni/tolleranze chiave 2D, materiale e colore, definizione della superficie/cosmetica (A/B/C), volume annuo ed eventuali interfacce di assemblaggio critiche.
D4: Supportate lo stampaggio a inserto o a due riprese?
Possiamo supportare lo stampaggio a inserti e i processi avanzati a seconda della struttura e del volume del pezzo. Condividete il vostro progetto e i vostri requisiti in modo che possiamo confermare la fattibilità e l'approccio allo stampaggio.
