Produttore di stampi per paraurti automobilistici in Cina
Quick Answer
Topworks Plastic Mold is a China-based automotive bumper mould manufacturer building hot-runner tooling for TPO and PP+EPDM fascia parts, engineered for Class-A surface finish and stable cycle time. Large bumper or appliance moulds with hot runners typically run US$50,000–$80,000; medium-complexity multi-cavity automotive moulds run $15,000–$30,000. Standard lead time is 35–55 days from DFM approval. Moulds use certified P20, H13, S136, or NAK80 steel and are rated for 500,000–1,000,000+ cycles, backed by a lifetime warranty against manufacturing defects.
- Material capability: TPO and PP+EPDM fascia resins
- Gating: Sequential valve gate (SVG) hot runner for long-flow, Class-A bumper surfaces
- Mould steel: P20, H13, S136, NAK80, 718H — genuine Hasco/DME/LKM standards, no substitution
- Cost band: $15,000–$30,000 (mid-complexity automotive) up to $50,000–$80,000 (large hot-runner bumper)
- Lead time: 35–55 days from DFM approval (production moulds 40–55 days; hot-runner multi-cavity 55–75 days)
- Mould life / warranty: 500,000–1,000,000+ rated cycles; free repair or replacement if it fails early due to workmanship
- Process: Free DFM review on every project, T1 samples in ~35–50 days, DDP shipping to 50+ countries

Stampi ad iniezione per paraurti automobilistici: Utensili e supporto alla produzione
Progettazione orientata al DFM - Opzioni di valvole a passaggio caldo/sequenziali - Supporto stabile per la produzione di massa
- Tipo di stampoStampi per paraurti anteriore / paraurti posteriore / copertura paraurti
- Dimensione del pezzoIn genere 1500-2500 mm (a seconda del progetto)
- MacchinaIn genere 2500-3500 tonnellate (a seconda delle dimensioni/materiale)
- CorridoreCanale freddo o canale caldo; valvola a saracinesca sequenziale opzionale
Fatti rapidi: Stampo per paraurti automobilistico
- Tipo di stampo: stampi per paraurti anteriori / paraurti posteriori / copri paraurti (autovetture, SUV, veicoli commerciali)
- Lunghezza tipica del paraurti: circa 1500-2500 mm (a seconda del progetto)
- Tipico tonnellaggio della pinza: circa 2500-3500 tonnellate (a seconda delle dimensioni del pezzo/materiale)
- Sistema Runner: canale freddo o canale caldo; valvola a saracinesca sequenziale opzionale per il controllo cosmetico
- Opzioni in acciaio: P20 / 2738 / 718H / H13 (in base alla resina, alla resa e alla superficie richiesta)
- Tempo di ciclo tipico: circa 90-150 s (dipende dallo spessore e dal raffreddamento)
Se desiderate un preventivo rapido e preciso, inviateci il vostro file 3D (STEP/IGES) e i vostri requisiti. Vi risponderemo con una strategia di attrezzaggio (gate/raffreddamento/espulsione) e un chiaro piano dei tempi di consegna.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
Che cos'è uno stampo per paraurti?
A stampo per paraurti è uno strumento specializzato utilizzato per produrre paraurti automobilistici mediante stampaggio a iniezione. È progettato per ottenere pezzi di grandi dimensioni, un controllo dimensionale stabile e una qualità superficiale costante. Uno stampo per paraurti ben costruito aiuta i produttori a migliorare la ripetibilità, a ridurre le rilavorazioni e a mantenere un assemblaggio affidabile.
Capire gli stampi per paraurti: Punti chiave che influenzano la qualità
- Gate & runner strategy: controlla le linee di saldatura e l'aspetto della superficie sulle aree di superficie A
- Equilibrio di raffreddamento: il fattore principale per il controllo della deformazione su pezzi di paraurti di grandi dimensioni
- Ventilazione: impedisce l'intrappolamento del gas, le bruciature e i colpi corti
- Design di espulsione: evita segni di espulsione visibili sulle aree cosmetiche
- Steel & heat treatment: supporta la durata degli utensili e la stabilità della produzione
Lettura correlata: principio fondamentale dello stampaggio a iniezione.
Come scegliere il miglior stampo per paraurti: Lista di controllo pratica
- Steel & wear resistance: scegliere il tipo di acciaio adatto al tipo di resina e alla produzione prevista
- Size & parting strategy: confermare la corrispondenza di linea di demarcazione, sottosquadri, cursori/sollevatori e dimensioni del pezzo
- Design di raffreddamento: Canali d'acqua ottimizzati/idee conformi per ridurre la deformazione e stabilizzare il tempo di ciclo
- Valvola a canale caldo / sequenziale (opzionale): contribuisce a migliorare la qualità cosmetica e il controllo della linea di saldatura
- Capacità del fornitore: verificare l'esperienza di attrezzaggio nel settore automobilistico, i prodotti di campionatura e l'assistenza post-servizio
Capacità di stampaggio dei paraurti automobilistici di Topworks
Topworks si concentra sulla costruzione di stampi per paraurti automobilistici con una progettazione orientata al DFM e alla produzione. Con oltre 10 anni di esperienza in attrezzeria e produzione, supportiamo sia l'attrezzaggio di prototipi/ponte che gli stampi di produzione in-house.
Produciamo stampi per paraurti personalizzati, compresi quelli a canale caldo (opzioni di controllo del timer di sequenza/valvola a saracinesca) e soluzioni senza canale, in base ai requisiti di progettazione e aspetto del pezzo. Supportiamo anche le esigenze di assemblaggio/lavorazione quando il progetto richiede un adattamento stretto o caratteristiche speciali.
Per gli stampi dei paraurti automobilistici utilizziamo acciai come il P20 e il 2738, e progettiamo le aperture, il raffreddamento e lo sfiato per ottenere pezzi stabili e di qualità costante.

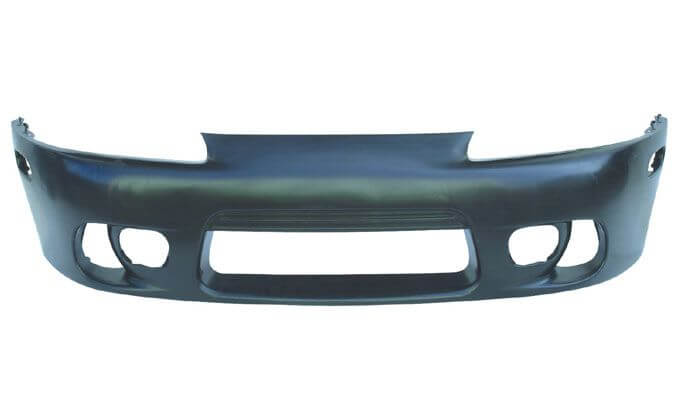
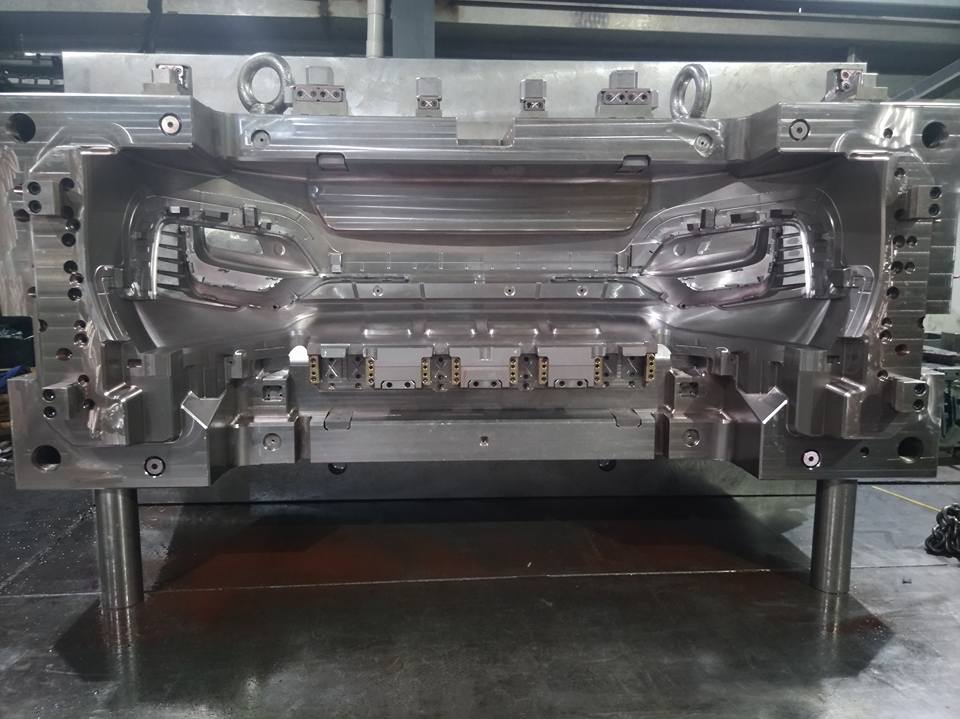
Foto di stampi per paraurti automobilistici





La necessità di stampi per paraurti specializzati
Gli stampi per paraurti hanno requisiti unici rispetto al normale stampaggio a iniezione di plastica. Gli stampi devono resistere a forze d'impatto elevate, pur producendo paraurti in plastica precisi e durevoli. Gli stampi per autoveicoli utilizzano acciaio di grado superiore e di lavorazione rispetto agli stampi per prodotti di consumo. Il costruttore di stampi deve avere esperienza nella progettazione di stampi ad alta tolleranza per tenere conto delle superfici curve complesse, delle grandi dimensioni dei pezzi e del controllo dell'aspetto.
Se scegliete un produttore di stampi senza esperienza nel settore automobilistico, potreste trovarvi di fronte a tempi di consegna instabili, spessore delle pareti incoerente, difetti superficiali e problemi di montaggio. Un fornitore qualificato deve dimostrare un chiaro controllo della progettazione, capacità di lavorazione e un processo di campionamento ripetibile.
Lista di controllo RFQ (cosa inviare per un preventivo veloce)
- File 3D: STEP / IGES
- Disegno 2D: dimensioni chiave, tolleranze, riferimenti alle origini
- Material & color: PP / PP modificato / talco o GF rinforzato / PC/ABS / TPO, ecc.
- Definizione di cosmetico: Superfici A/B/C + zone accettabili della linea di saldatura/ vestigia del cancello
- Annual volume & target output: piano di produzione previsto e obiettivo di tempo di ciclo
- Requisiti di montaggio: note di montaggio del modello di veicolo, interfacce critiche, clip/fori
Processo: Dal DFM alla produzione
- Recensione DFM: Linea di demarcazione, bozza, sottosquadro, gating, raffreddamento, piano di sfiato
- Design dello stampo: bilanciamento dei canali, layout di raffreddamento, strategia di espulsione, progettazione di cursori/lifter.
- Machining & assembly: CNC / elettroerosione / trattamento termico / lucidatura / montaggio
- Campionamento (T0/T1): scatti di prova + controllo dimensionale + elenco dei miglioramenti
- Approvazione: campione d'oro + documentazione per la ripetibilità
- Supporto alla produzione di massa: finestra di processo + piano di manutenzione
Stampo per paraurti auto FAQ
Q1: Quali sono gli stampi per paraurti auto che producete in Cina?
Produciamo stampi a iniezione per paraurti anteriore, paraurti posteriore e coperture per paraurti nelle autovetture, nei SUV e nei veicoli commerciali. Siamo in grado di supportare paraurti di diverse dimensioni e di progettare stampi personalizzati con strategie di separazione interne o esterne per soddisfare i requisiti estetici.
D2: Quanto tempo si prevede che duri uno stampo a iniezione per paraurti di auto?
La durata dell'utensile dipende dal design del pezzo, dalla resina, dal tipo di acciaio (generalmente 2738, 718H o H13), dalla frequenza di manutenzione e dalle condizioni di produzione. Con una corretta pulizia e manutenzione del canale di raffreddamento, gli stampi per paraurti possono mantenere prestazioni stabili per lunghi periodi.
D3: Qual è il ciclo di produzione medio dello stampaggio di paraurti per auto?
Il tempo di ciclo tipico è di circa 90-150 secondi a seconda delle dimensioni del paraurti, dello spessore delle pareti e delle esigenze di raffreddamento. Ottimizziamo il raffreddamento e il design dei canali per migliorare la stabilità e l'efficienza.
D4: I vostri stampi per paraurti di auto adottano sistemi a canale caldo e valvole sequenziali?
Sì. Siamo in grado di fornire stampi per paraurti con soluzioni a canale caldo e sistemi di valvole a saracinesca sequenziali a più punti per controllare i segni di saldatura sulle superfici visibili, un aspetto importante per i componenti esterni del settore automobilistico.
Q5: Qual è il tempo di realizzazione di uno stampo per paraurti auto personalizzato in Cina?
Il tempo tipico di consegna dello stampo è spesso 70-80 giorni dopo l'approvazione del progetto finale, a seconda della complessità e delle specifiche. Comprende la lavorazione, l'elettroerosione, il trattamento termico, la lucidatura, l'assemblaggio e il collaudo dello stampo.
D6: Quale materiale plastico viene utilizzato per i paraurti delle auto?
I materiali più comuni includono PP, PP modificato, PP rinforzato con talco o fibra di vetro, miscele PC/ABS e TPO. Possiamo suggerire opzioni in base ai requisiti di impatto, resistenza alla temperatura e alle esigenze normative.
Q7: Realizzate stampi per paraurti auto a più cavità?
La maggior parte degli stampi per paraurti sono a cavità singola a causa delle grandi dimensioni dei pezzi e dell'elevato tonnellaggio delle pinze. Siamo in grado di supportare concetti di stampi familiari per alcune parti destra/sinistra o configurazioni 1+1, quando possibile.
Q8: Siete in grado di realizzare stampi per paraurti auto personalizzati?
Sì. Supportiamo progetti complessi di stampi per paraurti che includono strategie di separazione nascoste, sollevatori per le caratteristiche di sottosquadro, cursori per i fori di montaggio laterali e ottimizzazione di gating/raffreddamento/espulsione per ridurre i difetti e migliorare l'aspetto.
Richiedete un preventivo rapido per il vostro stampo per paraurti
Inviate il vostro file 3D + materiale + superficie richiesta. Vi risponderemo con note DFM, strategia di attrezzaggio, tempi di consegna e un preventivo chiaro.
Suggerimento RFQ veloce: STEP/IGES + materiale + definizione della superficie A/B/C ci aiuta a rispondere più rapidamente con la giusta strategia di gate/raffreddamento.
Stampo per paraurti automobilistico - Specifiche chiave
Stampo a iniezione su larga scala per parti di paraurti a parete sottile (PP+EPDM / TPO / PP+Talc), con opzioni di canale caldo, azioni laterali complesse e raffreddamento ingegnerizzato per una produzione di massa stabile.
| Prodotto | Stampo ad iniezione per paraurti automobilistico (anteriore/posteriore, personalizzato in base al pezzo e alla piattaforma del veicolo) |
|---|---|
| Resina (tipo) | PP+EPDM-T20 / TPO / PP+Talc (specifiche del cliente); masterbatch UV / impact / colore opzionale |
| Opzioni di cavità | 1×1 (standard); stampo familiare opzionale (LH/RH) in base alle dimensioni del pezzo e alla capacità della pressa |
| Corridoio e cancello | Raccomandato il canale caldo; Le opzioni del cancello includono Valvola a saracinesca sequenziale (SVG) e il pin gate termico. Tipico: 4-10 gocce (la disposizione dipende dalla lunghezza del flusso e dalle zone di aspetto) |
| Parcelle e struttura | Ampia superficie di troncatura con chiusura esterna/interna; inserti modulari per la manutenzione |
| Azioni collaterali | Cursori multipli / sollevatori per sottosquadri e fori laterali; opzioni di cilindri idraulici / perni angolari |
| Espulsione | Blocchetti di spinta + perni di espulsione + spogliatore (secondo necessità); molle ad azoto opzionali / ripristino idraulico per corse lunghe |
| Nucleo e cavità in acciaio | P20 / 718H / 2738 (tipico); opzionale NAK80 per una maggiore lucentezza; opzionale S136 per la resistenza alla corrosione |
| Base dello stampo | P20 / 2738 / 4Cr13 base stampo standard (dimensioni personalizzate in base alla pressa e al pezzo) |
| Durezza (tipica) |
Piastre / cursori / parti di usura: HRC 30-35 Inserti per anime e cavità: HRC 33-38 (pre-duro) o HRC 48-52 (trattato termicamente, secondo le esigenze) Strisce di chiusura/usura: nitrurate/rivestite opzionali |
| Raffreddamento | Raffreddamento ad acqua multi-circuito con deflettori/bolle; controllo uniforme della temperatura su lunghe portate |
| Tempo di ciclo (tipico) | 60-80 s (dipende dallo spessore della parete, dalla resina, dall'efficienza di raffreddamento, dalla macchina e dalla finestra di processo) |
| Obiettivo di durata dell'utensile | 300.000 - 1.000.000 di colpi (a seconda del tipo di acciaio, del trattamento superficiale, dello standard di manutenzione) |
| Tempo di consegna (tipico) | 8-14 settimane (dipende dalle dimensioni, dal tipo di canale caldo, dal numero di azioni collaterali, dall'ambito di validazione) |
