So kaufen Sie eine Besteckform, ohne sich zu verbrennen
Eine Form ist die einzige Anschaffung bei der Herstellung von Einwegbesteck, die man später nicht einfach so nachbessern kann. Hier erfahren Sie, worauf es wirklich ankommt, bevor Sie den Auftrag erteilen – geschrieben für den Einkaufsverantwortlichen, nicht für das Datenblatt.

Die meisten Menschen nähern sich Besteckformen auf den umgekehrten Weg. Sie haben bereits einen Absatzmarkt für Plastiklöffel oder -gabeln, eine grobe Vorstellung davon, wie viele sie verkaufen müssen, und ein Angebot in ihrem Posteingang, das entweder verdächtig günstig oder alarmierend teuer ist – und keine Möglichkeit, zu erkennen, was davon zutrifft. Die Form ist der Teil in der Mitte, den sie am wenigsten verstehen, obwohl genau dieser Teil still und leise ihre Kosten pro Löffel für die nächsten Jahre bestimmt.
Das wollen wir also klären. Am Ende dieses Artikels werden Sie wissen, was die Zahlen in einem Angebot für eine Besteckform tatsächlich bedeuten, wo Lieferanten an der Qualität sparen und welche wenigen Fragen den Unterschied zwischen einem Werkzeug ausmachen, mit dem Sie zufrieden sein werden, und einem, das Sie bereuen werden.
Zunächst einmal eine kurze Weggabelung.
“Der Begriff ”Besteckform“ wird für zwei völlig unterschiedliche Werkzeuge verwendet. In diesem Leitfaden geht es um die Kunststoff-Spritzgussform — das Stahlwerkzeug, das geschmolzenen Kunststoff zu Einweglöffel, -gabeln und -messer. Wenn du Metall Besteck: In diesem Fall benötigen Sie stattdessen eine Stanz- oder Ziehform – eine andere Maschine, einen anderen Stahl und einen völlig anderen Lieferanten. Wenn das auf Sie zutrifft, hören Sie hier auf zu lesen – keine der folgenden Zahlen trifft auf Sie zu.
1.Bei der Form geht es nicht wirklich um eine einzige Entscheidung – es sind vier.
Wenn Ihnen ein Lieferant ein Angebot unterbreitet, setzt sich der Preis aus vier Faktoren zusammen: der Anzahl der Kavitäten, dem verwendeten Kunststoff, dem Stahl, aus dem das Werkzeug gefertigt ist, und der Art und Weise, wie der Kunststoff in die Kavitäten gelangt (das Angusssystem). Ändert sich auch nur einer dieser Faktoren, ändert sich der Preis. Wenn Sie alle vier Faktoren verstehen, sind Sie nicht mehr nur passiver Beobachter.
Gehen wir sie in der Reihenfolge durch, in der sie tatsächlich wichtig sind.
2.Karies: Beginnen Sie bei der Leistung, niemals beim Preis
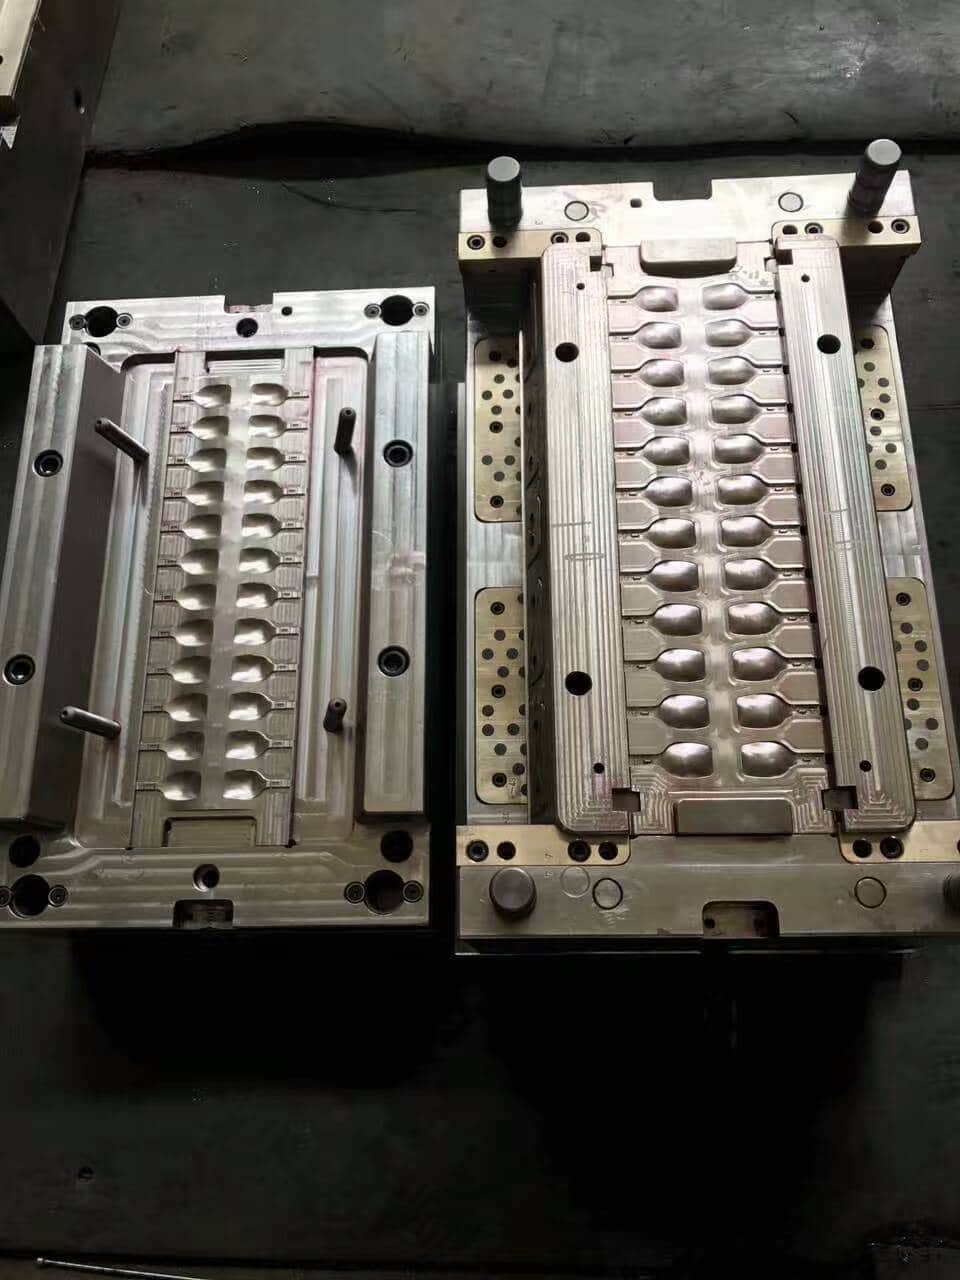
Die Anzahl der Kavitäten gibt an, wie viele Löffel (oder Gabeln oder Messer) das Werkzeug pro Zyklus ausgibt. Sechzehn Kavitäten bedeuten sechzehn Löffel pro Zyklus; vierundsechzig bedeuten vierundsechzig. Das ist das Erste, was jeder Lieferant Sie fragen wird, und genau hier machen Einkäufer ihren ersten Fehler – sie wählen eine Zahl, die zum Budget passt, anstatt rückwärts von der Menge auszugehen, die sie verkaufen müssen.
Gehen Sie es in der richtigen Reihenfolge an. Berücksichtigen Sie Ihren monatlichen Bedarf, eine realistische Zykluszeit (Besteck wird schnell gefertigt – oft fünf bis acht Sekunden pro Zyklus) und die Stunden, in denen die Anlage tatsächlich in Betrieb ist. Die Berechnung ergibt die Anzahl der Kavitäten, nicht umgekehrt.
Angenommen, du brauchst 10 Millionen Löffel pro Monat. Ein Werkzeug mit 32 Kavitäten und einem Zyklus von 6 Sekunden, das 26 Tage lang 20 Stunden am Tag läuft, liefert etwa 312.000 Formteile – das sind ungefähr 10 Millionen Löffel. Das reicht gerade so aus. In der Praxis würde man also auf 48 Kavitäten aufstocken, um Spielraum zu haben, oder zwei Linien mit je 32 Kavitäten betreiben, damit ein Ausfall nicht den ganzen Monat zunichte macht. Betreiben Sie dies mit dein Die tatsächlichen Zahlen, bevor du dich von der Anzahl der Kariesstellen blenden lässt.
Ein wirklich nützlicher Trick: der Stapelform. Dabei werden zwei Formnester Rücken an Rücken in einem einzigen Werkzeug angeordnet, sodass Sie die Produktionsleistung in etwa verdoppeln können, ohne eine größere, teurere Spritzgießmaschine anschaffen zu müssen. Wenn Sie hohe Stückzahlen benötigen, aber nur über begrenzte Maschinenkapazitäten verfügen, fragen Sie uns gerne danach.
3.Der Kunststoff kommt vor dem Stahl
Das verwirrt viele: Man muss sich entscheiden, welchen Kunststoff man verarbeiten möchte vor Die Form wird zugeschnitten, da der Formhohlraum etwas überdimensioniert bearbeitet wird, um die Schrumpfung des Kunststoffs beim Abkühlen auszugleichen – und jeder Kunststoff schrumpft anders.
Die beiden Hauptakteure sind PP und PS. PP (Polypropylen) ist flexibel und robust – es biegt sich, anstatt zu brechen, wodurch das Besteck sich hochwertiger und weniger billig anfühlt. PS (Polystyrol) ist steif, glänzend und kostengünstiger, aber so spröde, dass es reißt, wenn sich jemand darauf stützt. PP schrumpft beim Abkühlen um etwa 1,7 %; PS nur um etwa 1,05 %. Dieser Unterschied ist bereits in der Form berücksichtigt – und genau deshalb kann man die Materialien nicht nachträglich austauschen und erwarten, dass die Maße erhalten bleiben.
Zwei weitere, die man kennen sollte. PLA ist die pflanzliche, kompostierbare Variante – sie erlebt gerade einen Boom, da Käufer zunehmend auf Umweltfreundlichkeit achten, und sie lässt sich mit Standard-Besteckformen formen, ist jedoch spröder und weitaus weniger hitzebeständig. Informieren Sie daher Ihren Formenbauer im Voraus, damit er die Kühlung und den Auswurf entsprechend auslegen kann. Und Sport Es bewährt sich dort, wo echte Flexibilität und Chemikalienbeständigkeit gefragt sind, ist jedoch für ein richtiges Messer zu weich.
Befestigen Sie zuerst das Kunststoffteil. Die Form wird darum herum aufgebaut, nicht umgekehrt.
4.Hinter Stahl verbergen sich die günstigen Angebote
Hier kommt der Teil, den die Zulieferer lieber nicht unter die Lupe genommen hätten. Besteck wird schnell und unter hohem Druck geformt, daher muss der Stahl hart genug sein, um Millionen von Zyklen standzuhalten, und gut genug poliert sein, damit sich die dünnen, glänzenden Teile sauber aus der Form lösen lassen. Besserer Stahl kostet mehr und hält länger – und ein “günstiges” Angebot ist sehr oft ein Angebot aus billigem Stahl.
Du wirst Noten wie diese sehen, zum Beispiel P20, 718 und 2738 (vorgehärtet, weicher, gut geeignet für geringere Stückzahlen und kostengünstige Bauprojekte) im Vergleich zu H13, 2344 und S136 (gehärtet, die richtige Wahl für Hochgeschwindigkeits-Besteckformen). Insbesondere S136 bietet Korrosionsbeständigkeit und eine hohe Polierbarkeit – praktisch für transparente Teile, die mit Lebensmitteln in Kontakt kommen. Bei Besteck werden die Kavitäten üblicherweise aus H13, S136 oder 2344 mit einer Härte von etwa 45–48 HRC gefertigt; als Maßstab für die Haltbarkeit sollten Kern und Kavität für eine möglichst lange Lebensdauer einen Härtewert von über etwa 52 HRC aufweisen.
Geben Sie sich nicht mit “gutem Stahl” zufrieden. Fragen Sie: “Welchem Härtegrad entspricht die Aussparung und wie hoch ist ihre Härte in HRC nach der Wärmebehandlung?” Ein Lieferant, der Ihnen keine klare Antwort gibt, will Ihnen damit etwas sagen. Hinter zwei scheinbar ähnlichen Angeboten kann sich ein P20-Werkzeug anstelle eines S136-Werkzeugs verbergen – heute zum gleichen Preis, aber mit einer ganz anderen Lebensdauer.

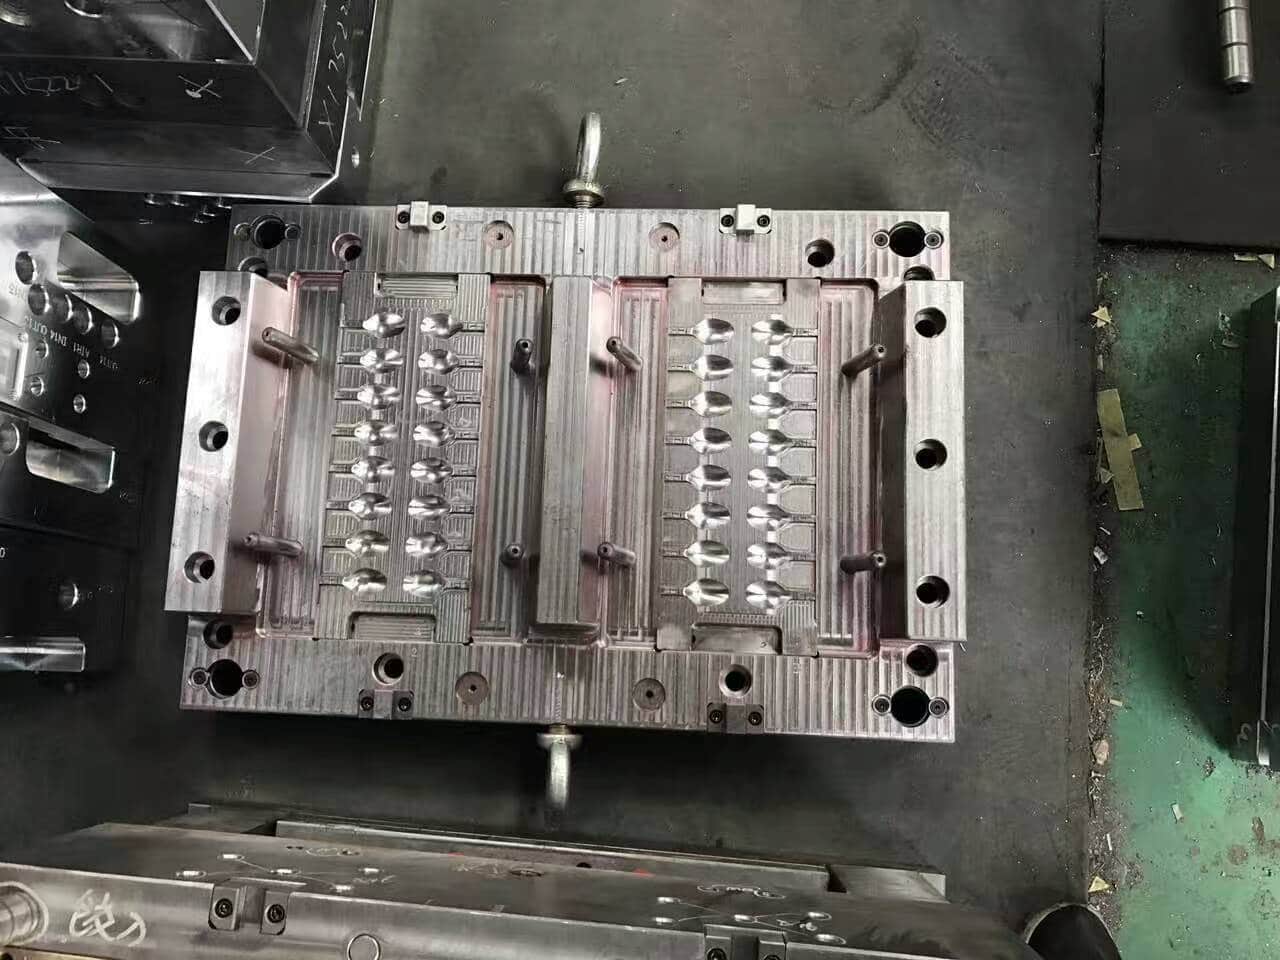
Details zu Formhohlraum und Kern – die Polierqualität wirkt sich hier direkt auf die Oberflächenbeschaffenheit und die Zuverlässigkeit des Auswurfs bei jedem Schuss aus.
5.Runner-System: Jetzt zahlen oder für immer zahlen
Die Laufschienensystem So gelangt der geschmolzene Kunststoff von der Maschine in die einzelnen Formkammern, und die Wahl ist ein direkter Kompromiss zwischen den Anschaffungskosten und dem Materialverlust bei jedem einzelnen Formvorgang.
| Typ | Vorab | Abfall pro Schuss | Anzüge |
|---|---|---|---|
| Heißkanal | Höchste | Niedrigster | Hohe Lautstärke, läuft ununterbrochen |
| Halbwarm | Mitte | Einige | Mittleres Volumen, ausgeglichener Haushalt |
| Kaltkanal | Niedrigster | Höchste | Geringeres Volumen, knappe Liquidität |
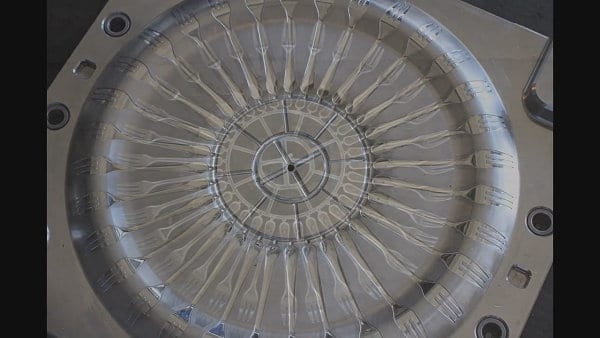
Der erste Impuls ist oft, den billigsten Anguss zu wählen, um das Angebot niedrig zu halten. Manchmal ist das richtig. Aber berechnen Sie zunächst die Gesamtkosten über die gesamte Lebensdauer: Ein vollständiger Heißkanal mit Nadelverschlussventilen an jeder Kavität ermöglicht es, dünnwandiges Besteck mit dem schnellsten und saubersten Zyklus zu produzieren – ohne Angussabfälle, die nachgeschliffen werden müssen. Wenn Sie dadurch bei jedem einzelnen von über einer Million Spritzgusszyklen ein paar Prozent Material einsparen, hat sich die Investition schon lange vor dem Ende der Lebensdauer des Werkzeugs amortisiert. Bitten Sie Ihren Lieferanten, beide Varianten anhand Ihres tatsächlichen Jahresvolumens zu berechnen – ein guter Lieferant wird dies von sich aus tun, ohne dass Sie ihn dazu drängen müssen.
6.“Eine Million Impfdosen” – stimmt, mit einem Sternchen
Jeder Anbieter verspricht “mehr als eine Million Zyklen”. Das ist eine berechtigte Schlagzeile, wenn die Konstruktion dies auch hergibt – und bedeutungslos, wenn dies nicht der Fall ist. In der Branche werden hierfür die SPI-Formklassen verwendet: Ein Werkzeug, das tatsächlich für mehr als eine Million Zyklen ausgelegt ist (Klasse 101/102), verfügt über eine gehärtete Basis, gehärtete Formflächen, eine geführte Auswerfervorrichtung und Trennlinienverriegelungen. Ein Versprechen von einer Million Schuss, das auf ein Werkzeug aus Weichstahl in leichter Bauweise aufgedruckt ist, ist reines Marketing.
Was eine Besteckform tatsächlich abnutzt, ist selten dramatisch. Blitzlicht — An der Trennfuge austretender Kunststoff — zerfrisst langsam die Oberflächen, aus denen er austritt. Oberflächenablösung verwandelt den Auswurf in Schleifpapier an der Formkavität. Und der stille Killer ist schlichtweg versäumte Wartung: Reinigen Sie die Formflächen täglich, schmieren Sie die Stifte und Schlitten, prüfen Sie die Form auf erste Risse und lagern Sie sie an einem trockenen Ort. Nichts davon ist besonders glamourös, aber all das verlängert die Lebensdauer um Jahre.
7.Wie viel kostet das denn?
Es gibt keinen Festpreis, denn diese vier Faktoren – Kavitäten, Anguss, Stahl und Komplexität – beeinflussen den Preis stärker als die Marge eines beliebigen Lieferanten. Zusammenklappbares Besteck (das Schieber benötigt) und Familienformen, mit denen Löffel, Gabel und Messer in einem Werkzeug hergestellt werden, liegen am teureren Ende; ein einfaches Ein-Produkt-Werkzeug mit wenigen Kavitäten und Kaltkanal liegt am günstigen Ende.
Als grobe Größenordnung für in China hergestellte Besteckformen gilt: Ein einfaches Kaltkanalwerkzeug mit geringer Kavitätenanzahl beginnt im unteren bis mittleren vierstelligen Bereich (USD); ein Semi-Hot-Runner-Werkzeug mittlerer Ausstattung mit 24–32 Kavitäten liegt oft im unteren bis mittleren fünfstelligen Bereich; ein Hot-Runner- oder Stapelwerkzeug mit hoher Kavitätenanzahl (48–64) kann den mittleren fünfstelligen Bereich und darüber erreichen. Diese Werte schwanken stark je nach Stahl- und Angussauswahl – betrachten Sie sie als Anhaltspunkt und nicht als festen Preis, und holen Sie immer detaillierte Angebote von drei Anbietern ein.
Und vergleiche das Richtige. Der Listenpreis ist der falsche Maßstab; Stückkosten über die gesamte Lebensdauer des Werkzeugs ist die richtige Wahl. Eine zwar teurere Heißkanalform aus gehärtetem Stahl, die schneller läuft, weniger Material verschwendet und länger hält, schlägt die “billige” Variante regelmäßig, sobald man den zehnmillionsten Löffel hergestellt hat.
8.Überprüfung des Lieferanten (die meisten Formen stammen aus einer Region)
Die überwiegende Mehrheit der Besteckformen wird in China hergestellt, vor allem in der Region um Taizhou und Huangyan – von kleinen Betrieben, die ein paar hundert Formensätze pro Jahr produzieren, bis hin zu großen Fabriken, die fast tausend Stück herstellen. Die Größe des Marktes ist ein echter Vorteil; die Qualitätsschwankungen sind der Haken. Ein wenig Sorgfalt ist hier das A und O.
Bevor eine Einzahlung von Ihrem Konto abgebucht wird:
- Fordern Sie Muster an des tatsächlich hergestellten Bestecks – schauen Sie sich die Kanten an, prüfen Sie, ob Grate vorhanden sind, und wiegen Sie ein paar Teile, um zu sehen, wie gleichmäßig sie sind.
- Besuchen Sie das Werk, entweder persönlich oder per Live-Videoanruf, und sich vergewissern, dass sie über die für den Auftrag erforderlichen Hochgeschwindigkeitsbearbeitungsmaschinen verfügen, anstatt den Auftrag stillschweigend an Subunternehmer weiterzugeben.
- Lassen Sie sich die Spezifikation schriftlich geben — Stahlsorte und HRC-Härte, Anzahl der Kavitäten, Angussart, garantierte Zykluszeit, erwartete Lebensdauer in Schusszahlen. Was schriftlich festgehalten ist, können Sie vom Hersteller einfordern.
- Bestehen Sie auf einem T1-Testmuster sowie eine Abnahmeprüfung vor der Restzahlung. Gute Werkstätten halten die Gewichtsabweichung zwischen den Hohlräumen auf einen Bruchteil eines Gramms genau ein.
- Die Logistik auf den Punkt bringen — Die Formen werden in der Regel FOB Ningbo oder Shanghai in einer Holzkiste versandt; legen Sie fest, wer die Frachtkosten, Zölle und die Versicherung übernimmt.
Und die Warnsignale, bei denen Sie besser die Finger davon lassen sollten: die Weigerung, Stahlsorte oder Härtegrad zu nennen, eine Garantie für eine Million Schuss bei einem Billigangebot, das Fehlen eines Testmusters, ein Preis, der weit unter dem aller anderen liegt, und eine Seite voller mit Schlagworten vollgestopfter Versprechungen ohne eine einzige konkrete Angabe. Wenn sie keine konkreten Angaben machen können, können sie diese auch nicht liefern.
Treffen Sie die richtigen vier Entscheidungen, stellen Sie die entscheidende Frage zum Stahl und prüfen Sie die Muster – wenn Sie das tun, ist eine Besteckform kein Sprung ins Ungewisse mehr, sondern wird zu dem, was sie sein sollte: eine langweilige, zuverlässige Maschine, die Ihr Produkt jahrelang still und leise produziert.
Möchten Sie ein Angebot, das man auch wirklich lesen kann?
Teilen Sie uns Ihre gewünschte Stückzahl, den verwendeten Kunststoff und Ihr Budget mit. Wir melden uns dann mit Angaben zur Anzahl der Kavitäten, zur Stahlsorte, zum Angusssystem und zur Lieferzeit – sowie mit den berechneten Stückkosten, damit Ihnen die Entscheidung leicht fällt.
Schnelle Antworten
Welcher Kunststoff wird zur Herstellung von Besteckformen verwendet?
Das Besteck wird in der Regel aus PP oder PS geformt, bei kompostierbaren Produktlinien aus PLA und bei flexiblen oder strapazierfähigen Teilen aus PE oder ABS. Die Form, in der es geformt wird, besteht aus Werkzeugstahl – H13, S136 oder 2344 – und nicht aus Kunststoff.
Wie viele Löcher brauche ich?
Gehen Sie vom Produktionsvolumen aus rückwärts vor. Wenn Sie Ihren monatlichen Bedarf und eine realistische Zykluszeit zugrunde legen, ergibt sich die Anzahl der Kavitäten ganz von selbst. Übliche Zahlen sind 16, 24, 32, 48 und 64; 32 ist dabei das gängige Standardmodell. Mit einer Stapelform lässt sich das Produktionsvolumen in etwa verdoppeln, ohne dass eine größere Maschine erforderlich ist.
Wie lange hält eine Besteckform?
Ein ordnungsgemäß gehärtetes Werkzeug hält eine Million Schüsse aus; eines aus Weichstahl vielleicht nur einige hunderttausend. Die Güteklasse, die Härte, der Fertigungsstandard und Ihre Wartungsgewohnheiten sind entscheidend – nicht die Werbeversprechen des Anbieters.
Heißkanal oder Kaltkanal?
Heißkanäle sind zwar in der Anschaffung teurer, verursachen jedoch den geringsten Materialverlust und arbeiten am schnellsten, sodass sie sich bei hohen Stückzahlen auszahlen. Kaltkanäle sind kostengünstig in der Herstellung, jedoch fällt bei jedem Schuss ein Anguss als Ausschuss an. Halbheißkanäle liegen dazwischen. Entscheiden Sie sich anhand der Materialkosten über die gesamte Lebensdauer und nicht allein aufgrund des Angebots.
Mit welchen Kosten muss ich rechnen?
Der Preis hängt eher von der Anzahl der Kavitäten, dem Angusskanal, dem Stahl und der Komplexität ab als von einem festen Tarif – einfache Werkzeuge beginnen bei wenigen Tausend Dollar, während Werkzeuge mit vielen Kavitäten und Heißkanalsystem deutlich in den fünfstelligen Bereich reichen. Vergleichen Sie detaillierte Angebote anhand der Stückkosten und nicht anhand des Gesamtpreises.
PP oder PS für Einwegbesteck?
PP ist biegsamer und fühlt sich besser an; PS ist günstiger, glänzender und spröder. Entscheiden Sie sich für PP, wenn es auf Langlebigkeit ankommt, und für PS, wenn es um die niedrigsten Kosten geht – und treffen Sie diese Entscheidung, bevor die Form gefertigt wird, da für jedes Material ein anderer Schrumpfungszuschlag erforderlich ist.