PET-Vorformlingswerkzeug-Hersteller: Nadelverschluss-Werkzeuge mit 1 bis 72 Kavitäten
Wir entwickeln und fertigen hochpräzise PET-Vorformlings-Spritzgießwerkzeuge mit 1 bis 72 Kavitäten für Mineralwasser, kohlensäurehaltige Erfrischungsgetränke (CSD), Speiseölflaschen, Weithalsgläser und 5-Gallonen-Wasserbehälter. Gefertigt aus vakuumgehärtetem Edelstahl Assab S136 (HRC 50–52) mit pneumatischen Nadelverschluss-Heißkanälen, mit einer Wandexzentrizität von ≤0,05 mm und niedrigen Acetaldehyd-(AA-)Werten.

- Assab S136 Stainless (HRC 50–52, 3M+ Shots)
- Pneumatischer Nadelverschlussanschnitt (kein Anschnittfaden)
- ≤ 0.05 mm Wall Eccentricity & ≤ 0.08g Weight Var.
- Im Werkzeug austauschbare Halsringe (PCO 1881/1810)
Was ist eine PET-Vorformlingsform?
Ein PET-Preform-Werkzeug ist ein Mehrkavitäten-Spritzgießwerkzeug, typischerweise mit 1 bis 96 Kavitäten, das geschmolzenes PET-Harz in gekühlte Stahlkavitäten einspritzt, um einen reagenzglasförmigen Preform zu formen. Der Preform wird später auf einer separaten Blasformmaschine wieder erwärmt und streckgeblasen, um die fertige Flasche zu erhalten. Die Werkzeugpräzision steuert direkt die Gleichmäßigkeit der Wanddicke, die Klarheit des Anschnitts und den Acetaldehyd-(AA-)Gehalt in der fertigen Flasche.
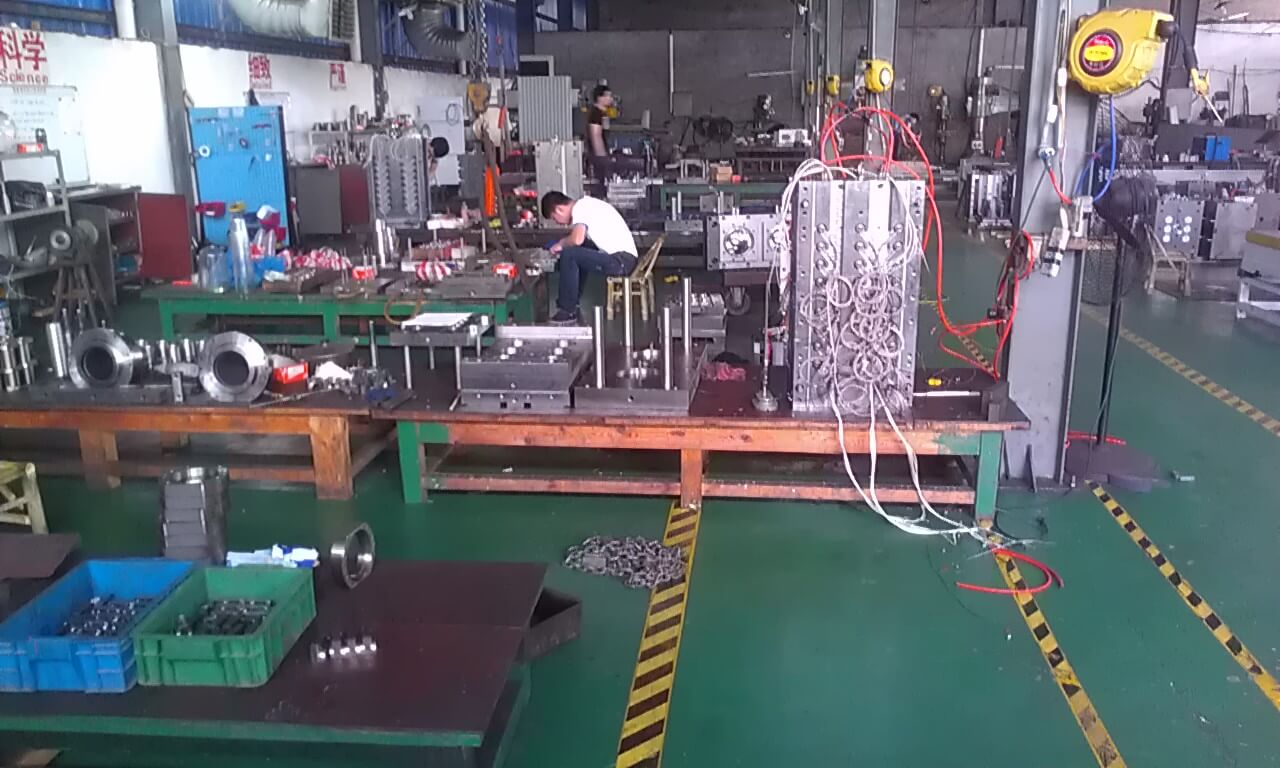

Warum minderwertige PET-Preform-Werkzeuge die Ausbeute beim Streckblasen beeinträchtigen
Eine PET-Flasche ist nur so gut wie der Vorformling, aus dem sie geblasen wird. Selbst ein geringfügiger Defekt in der Vorformlingsform führt zu geplatzten Flaschen, schiefen Hälsen oder geschmacklich beeinträchtigtem Wasser auf Ihrer Hochgeschwindigkeits-Streckblasanlage:
Anschnittkristallisation (weiße Anschnitttrübung)
Wenn der Ventilnadelstift zu spät schließt oder die Kühlung rund um den Anschnitteinsatz schwach ist, kristallisiert das PET am Bodenverschluss weiß aus – was zum Bersten des Flaschenbodens beim biaxialen Streckblasen führt.
Wandexzentrizität der Vorform (>0,10 mm)
Wenn sich Formkernstifte während des Einspritzens verformen, ist eine Seite der Vorformwand dicker als die andere. Beim Streckblasen wird die dünne Seite überdehnt und platzt, während die dicke Seite perlmuttartig bleibt.
Hoher Acetaldehydgehalt (AA) & Gewichtsschwankungen
Dead spots or shear-heating imbalances inside a poorly machined hot-runner manifold degrade PET resin, spiking acetaldehyde (AA) levels that taint mineral water taste and creating >0.3g weight swings across cavities.
Spezifikationen für PET-Vorformlingsformen: Selbstverriegelnd vs. hohe Kavitätenzahl
Jede Kavität, jeder Formkernstift und jeder geteilte Halsring (Lippenkavität) wird CNC-geschliffen auf vollständige Austauschbarkeitstoleranzen (±0,005 mm):
| Formenparameter | 4 bis 24 Kavitäten (Becher / Öl / 5-Gal-Vorformling) | 32 bis 72 Kavitäten (Hochgeschwindigkeits-Wasser / CSD-Vorformling) |
|---|---|---|
| Kavität, Formkern und Halsstahl | Assab S136 Edelstahl (vakuumgehärtet HRC 50–52) | Assab S136 (Kavität/Formkern) + TiN-beschichtete H13/S136 geteilte Halsringe |
| Formaufbau-Stahl | P20 vorvergütet + chemisch vernickelte Platten | 420 Edelstahl (1.2316) rostfreier Formaufbau |
| Verriegelungsarchitektur | Individuelle Selbstverriegelung pro Kavität | Individuelle doppelkonische Selbstverriegelung + synchronisierte Trägerplatte |
| Heißkanalsystem | Pneumatischer Nadelverschlussanschnitt-Verteiler (PID-Regelkreis) | Rheologisch natürlich ausbalancierter Verteiler + pneumatische Nadelverschlussstifte |
| Wandexzentrizität | ≤ 0,06 mm (bei 5-Gallonen-/Schwer-Vorformlingen) | ≤ 0.04 mm (on 10g–35g beverage preforms) |
| Schuss-zu-Schuss-Gewichtsschwankung. | ≤ ±0,10 g | ≤ ±0,05 g über alle Kavitäten |
| Kühlsystem | Spiral-Formkerntube + gekühlter Anschnitt-Einsatz + Halsringkanäle | 3-stufige Entnahme-Kühlplatte nach dem Entformen (optional) + BeCu-Anschnittkappen |
| Angestrebte Zykluszeit | 18 – 28s (Edible Oil) / 38 – 55s (700g 5-Gallon) | 10 – 15 seconds (with take-out cooling) / 15 – 19s (in-mold) |
| Garantierte Werkzeugstandzeit | 2.500.000+ Schüsse | 3.000.000 – 5.000.000+ Schüsse |
Die beiden oben genannten Bereiche decken unsere gängigsten Konfigurationen ab. Prototypenwerkzeuge mit 1–3 Kavitäten und Übergangslayouts mit 25–31 Kavitäten werden individuell auf Ihre Maschinen-Schließkraft abgestimmt angeboten.
Eine vollständige Übersicht über die Berechnung der Kavitätenzahl, die Scherkontrolle im Heißkanal und die PCO-Halsstandards finden Sie in unserem Kompletten Kauftratgeber für PET-Preform-Werkzeuge.
PET-Vorformlings-Halsausführungen und Anwendungen – unser Werkzeugbau
Water & CSD Beverage (PCO 1881 / 1810 / 26mm / 28mm)
Lightweight 9.5g to 28g water preforms and thick-neck carbonated soft drink (CSD) preforms with precision thread splits and zero parting flash on the sealing rim.
5-Gallon (18.9L / 20L) Wasserkanister-Preforms
4-, 6- und 8-Kavitäten-Preformformen für Heavy-Wall (650g–800g) mit 55mm-Hals, ausgelegt mit tiefer Spiral-Formkernkühlung zur Vermeidung von Trübung durch Kristallisation bei dicken Wandstärken.
Weithalsbehälter, Speiseöl- und Kosmetik-Vorformlinge
38mm-, 48mm-, 63mm-, 83mm- und 110mm-Weithalsglas-Preforms, Preforms für 3- bis 5L-Kochölflaschen mit Griff sowie 20/410 – 24/410-Preforms für kosmetische Pipetten-/Sprühflaschen.
Einzelne selbstsichernde Nadelverschlussanschnitte mit Null-Fadenbildung
1. Doppelkegel-Selbstverriegelung für jede einzelne Kavität
Jede einzelne Kavität, jeder Formkernstift und jeder geteilte Halsring verfügt über einen unabhängigen, doppelkonischen selbstverriegelnden Kegel, der auf Schweizer Studer Rundschleifmaschinen auf ±0,002 mm geschliffen wird. Selbst auf einer Standard-Kniehebelpresse kann sich der Formkern nicht verschieben — dies gewährleistet eine gleichmäßige Wanddicke der Flasche nach dem Streckblasen.
2. Pneumatischer Nadelverschlussanschnitt & AA-armer Heißkanalverteiler
Unser natürlich ausbalancierter Heißkanalverteiler verwendet glatte, totraumfreie Schmelzekanäle und pneumatische Zylinderventilnadelverschlüsse, die innerhalb wassergekühlter Anschnittbuchsen sauber schließen — und einen glatten Anschnittrest von <0,2 mm ohne Fadenbildung und ohne Anschnittkristallinität hinterlassen.
Prozessparameter beim Spritzgießen, auf die wir auslegen
Die Vorformlingsqualität wird ebenso durch das Prozessfenster wie durch den Stahl bestimmt. Jede von uns gebaute Form ist auf diese Zielparameter abgestimmt, damit Ihr Spritzgießer vom ersten Tag an die Spezifikation erfüllt:
Werkzeuge für rPET und Recyclinganteil
Der Betrieb mit 30–100 % recyceltem PET verändert die Schmelzviskosität, den IV-Abfall (intrinsische Viskosität) und das Kontaminationsrisiko am Anschnitt. Für rPET-Programme passen wir Verteiler und Entlüftung an:
- Breitere, totraumfreie Schmelzekanäle, um die niedrigere und stärker schwankende IV von rPET ohne zusätzliche Schererwärmung zu verarbeiten.
- Zusätzliche Kavitätenentlüftung, um Ausgasungen aus recyceltem Mahlgut abzuführen, ohne Brandstellen zu hinterlassen.
- Anschnittbuchsen, dimensioniert für höhere Verschleißbeständigkeit gegenüber Restverunreinigungen im Recyclingstrom.
Komplettpaket für PET-Vorformling + Verschluss + Streckblasform
Sie starten eine komplette Flaschenlinie? Wir entwickeln das gesamte Werkzeug-Ökosystem unter einem Dach, damit Halsgewinde des Vorformlings, Flaschenverschluss und Blasform mit 100 % dichtem Anzugsmoment zusammenpassen:
- PET-Vorformlingswerkzeuge (1 bis 72 Kavitäten): S136 vakuumgehärtet, vollständig austauschbare Ersatzteile.
- Verschluss- und Flip-Top-Kappenwerkzeuge (8 bis 48 Kavitäten): Sehen Sie sich unsere Kunststoffverschluss- und -kappenwerkzeuge und Flip-Top-Kappenwerkzeuge.
- Streckblasflaschenformen: Blasformnester aus 7075-Aluminium in Flugzeugqualität oder S136 – siehe unsere Blasformherstellung.
Wartung & Verlängerung der Werkzeugstandzeit
Ein Vorformlingswerkzeug ist ein langfristiger Kapitalwert. Dies sind die Wartungsintervalle, die die Nester über ihre volle Nennschusszahl hinweg innerhalb der Spezifikation halten:
Alle 250.000–500.000 Schüsse
Vollständige Politur von Kavität und Formkern, Prüfung des Halbrings mit Lehre und Inspektion der Heißkanaldüsenspitze, um frühen Anschnittverschleiß zu erkennen, bevor er sich als Grat zeigt.
Ersatzteile auf Lager
Jede Form wird mit einem Ersatzteilset (Heizungen, Thermoelemente, O-Ringe, Halseinsätze) geliefert, sodass verschlissene Komponenten vor Ort ohne Verzögerung durch Nachbearbeitung ausgetauscht werden können.
Aufarbeitung & Umrüstung
Nach Erreichen der ursprünglichen Nennstandzeit können Kavitäten, Formkerne und Mündungsringe nachgeschliffen und neu beschichtet oder die Form auf eine andere Mündungsausführung bzw. ein anderes Grammgewicht umgerüstet werden, anstatt das Werkzeug von Grund auf neu zu fertigen.
Suchen Sie eine PET-Vorformlingsform?
Senden Sie uns Ihre Flaschenzeichnung, das Preform-Grammgewicht, den Halsstandard (z. B. PCO 1881, 38mm, 55mm) und Ihre stündliche Ausstoßzielmenge. Wir empfehlen die optimale Kavitätenzahl und senden Ihnen innerhalb von 24 Stunden ein detailliertes Angebot.
FAQ zu PET-Preform-Werkzeugen
Wie wähle ich die richtige Anzahl an Kavitäten (8, 16, 24, 32, 48 oder 72) für eine PET-Vorformlingsform?
Die Kavitätenzahl wird auf die Ausstoßleistung Ihrer Streckblasmaschine sowie auf Schließkraft und Schussgewicht Ihrer Spritzgießmaschine abgestimmt. Bei einer Zykluszeit von 15 Sekunden produziert beispielsweise eine Form mit 16 Kavitäten ca. 3.800 Vorformlinge/Stunde, eine Form mit 24 Kavitäten ca. 5.700/Stunde und eine Form mit 48 Kavitäten ca. 11.500+/Stunde. Teilen Sie uns Ihr Flaschenvolumen und Ihr Maschinenmodell mit, und wir dimensionieren die exakte Kavitätenzahl.
Wie viel kostet eine PET-Vorformlingsform in China?
Eine PET-Vorformlingsform mit 8 oder 12 Kavitäten und Nadelverschlussanschnitt aus Edelstahl Assab S136 kostet in der Regel zwischen USD 12.000 und USD 22.000. Eine selbstverriegelnde Vorformlingsform mit Nadelverschlussanschnitt und 24 oder 32 Kavitäten kostet zwischen USD 25.000 und USD 45.000, während Hochgeschwindigkeitssysteme mit 48 bis 72 Kavitäten und Entnahmekühlplatten zwischen USD 50.000 und USD 88.000+ liegen.
Wie verhindern Sie eine weiße Kristallisation am Anschnitt und am Hals des Vorformlings?
PET kristallisiert weiß, wenn es zu lange zwischen 120°C und 200°C verbleibt, ohne schnell abgeschreckt zu werden. Wir umgeben jede Düsenspitze des Nadelverschlussanschnitts mit eigenen Kaltwasserkanälen (8–10°C) und führen tiefe spiralförmige Kühlrohre bis zur äußersten Spitze des Formkernstifts aus S136, wodurch der Anschnitt unmittelbar nach dem Schließen des Nadelverschlusses amorph und glasklar abgeschreckt wird.
Sind Ihre Vorformlings Kavitäten, Formkerne und Halsringe austauschbar?
Ja. Alle Kavitäten, Formkernstifte und geteilten Halsringe werden CNC-geschliffen auf eine Toleranz von ±0,005 mm und mit einem Ersatzteilkit (zusätzliche Heizungen, Thermoelemente, O-Ringe und Halseinsätze) geliefert, sodass jeder verschlissene Einsatz vor Ort ohne manuelles Anpassen ausgetauscht werden kann.
Worin liegt der Unterschied zwischen Einschritt- und Zweischritt-Werkzeugen für PET-Vorformlinge?
Zweistufig (unser Standardumfang) spritzt die Vorform, die anschließend auf einer separaten Maschine wiedererwärmt und streckgeblasen wird — dies ist der Umfang, den die Spezifikationen und Kavitätsbereiche auf dieser Seite abdecken. Einstufig (Spritz-Streck-Blasen) formt und bläst die Flasche auf einer einzigen Maschine mit einem anderen Werkzeug geringerer Kavitätszahl; fragen Sie uns separat an, falls Ihre Linie ein einstufiges System verwendet.
Wie oft sollte eine PET-Vorformlingsform gewartet werden?
Wir empfehlen eine vollständige Politur von Kavität/Formkern und eine Prüfung der Halsringlehre alle 250.000 bis 500.000 Schüsse, wobei die Düsenspitzen des Heißkanals im selben Intervall inspiziert werden. Das Protokollieren der Schusszahl gegen diesen Plan ist der wichtigste Einzelfaktor, um die Werkzeugstandzeit von 2,5–5 Millionen+ Schüssen zu erreichen, die wir garantieren.