Fabricant de moules pour pare-chocs automobiles en Chine
Quick Answer
Topworks Plastic Mold is a China-based automotive bumper mould manufacturer building hot-runner tooling for TPO and PP+EPDM fascia parts, engineered for Class-A surface finish and stable cycle time. Large bumper or appliance moulds with hot runners typically run US$50,000–$80,000; medium-complexity multi-cavity automotive moulds run $15,000–$30,000. Standard lead time is 35–55 days from DFM approval. Moulds use certified P20, H13, S136, or NAK80 steel and are rated for 500,000–1,000,000+ cycles, backed by a lifetime warranty against manufacturing defects.
- Material capability: TPO and PP+EPDM fascia resins
- Gating: Sequential valve gate (SVG) hot runner for long-flow, Class-A bumper surfaces
- Mould steel: P20, H13, S136, NAK80, 718H — genuine Hasco/DME/LKM standards, no substitution
- Cost band: $15,000–$30,000 (mid-complexity automotive) up to $50,000–$80,000 (large hot-runner bumper)
- Lead time: 35–55 days from DFM approval (production moulds 40–55 days; hot-runner multi-cavity 55–75 days)
- Mould life / warranty: 500,000–1,000,000+ rated cycles; free repair or replacement if it fails early due to workmanship
- Process: Free DFM review on every project, T1 samples in ~35–50 days, DDP shipping to 50+ countries

Moules d'injection pour pare-chocs automobiles : Outillage + soutien à la production
Ingénierie DFM d'abord - Options de vannes à canaux chauds / séquentielles - Support stable pour la production de masse
- Type de mouleMoules pour pare-chocs avant / pare-chocs arrière / couvercle de pare-chocs
- Taille de la pièceTypiquement 1500-2500 mm (en fonction du projet)
- MachineTypiquement 2500-3500 tonnes (en fonction de la taille/du matériau)
- CoureurCanal froid ou canal chaud ; vanne séquentielle en option
En bref : Moule pour pare-chocs automobile
- Type de moule : moules pour pare-chocs avant / pare-chocs arrière / couvercles de pare-chocs (voitures particulières, SUV, véhicules utilitaires)
- Longueur typique du pare-chocs : environ 1500-2500 mm (en fonction du projet)
- Tonnage typique de la pince : environ 2500-3500 tonnes (en fonction de la taille des pièces et des matériaux)
- Système de coureur : canaux froids ou canaux chauds ; vanne séquentielle en option pour le contrôle cosmétique
- Options d'acier : P20 / 2738 / 718H / H13 (en fonction de la résine, du rendement et de la surface requise)
- Temps de cycle typique : environ 90-150 s (en fonction de l'épaisseur et du refroidissement)
Si vous souhaitez un devis rapide et précis, envoyez votre fichier 3D (STEP/IGES) et vos exigences. Nous vous répondrons avec une stratégie d'outillage (porte/refroidissement/éjection) et un plan d'exécution clair.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
Qu'est-ce qu'un moule pour pare-chocs ?
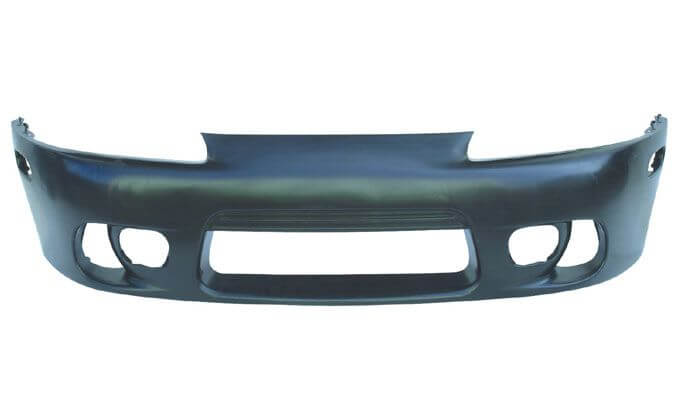
A moule de pare-chocs est un outil spécialisé utilisé pour produire des pare-chocs automobiles par moulage par injection. Il est conçu pour des pièces de grande taille, un contrôle dimensionnel stable et une qualité de surface constante. Un moule de pare-chocs bien conçu aide les fabricants à améliorer la répétabilité, à réduire les retouches et à maintenir un assemblage fiable.
Comprendre les moules pour pare-chocs : Les points clés qui influencent la qualité
- Gate & runner strategy: contrôle les lignes de soudure et l'aspect de la surface sur les zones de surface A
- Équilibre frigorifique : le principal facteur de contrôle du gauchissement sur les grandes pièces de pare-chocs
- Ventilation : empêche les gaz piégés, les marques de brûlure et les tirs courts
- Conception de l'éjection : évite les marques d'éjection visibles sur les zones cosmétiques
- Steel & heat treatment: prolonge la durée de vie des outils et assure une production stable
Lecture connexe : principe fondamental du moulage par injection.
Comment choisir le meilleur moule pour pare-chocs : Liste de contrôle pratique
- Steel & wear resistance: choisir la nuance d'acier adaptée au type de résine et au rendement attendu
- Size & parting strategy: confirmer que le plan de joint, les contre-dépouilles, les coulisseaux/élévateurs et la taille de la pièce correspondent
- Conception du refroidissement : canaux d'eau optimisés/idées conformes pour réduire le gauchissement et stabiliser le temps de cycle
- Vanne à canal chaud / vanne séquentielle (en option) : permet d'améliorer la qualité cosmétique et le contrôle de la ligne de soudure
- Capacité du fournisseur : vérifier l'expérience en matière d'outillage automobile, les résultats de l'échantillonnage et le service après-vente
Capacités de moulage des pare-chocs automobiles de Topworks
Topworks se concentre sur la fabrication de moules pour pare-chocs automobiles avec une ingénierie axée sur la DFM et une conception d'outillage orientée vers la production. Avec plus de 10 ans d'expérience dans le domaine de l'outillage et de la fabrication, nous prenons en charge à la fois l'outillage de prototype/de pont et les moules de production en interne.
Nous fabriquons des moules pour pare-chocs sur mesure, y compris des solutions à canaux chauds (options de commande de minuterie de séquence/de vanne) et sans canaux, en fonction de vos exigences en matière de conception et d'apparence des pièces. Nous prenons également en charge les besoins d'assemblage et d'usinage lorsque le projet nécessite un ajustement serré ou des caractéristiques spéciales.
Nous utilisons des aciers tels que le P20 et le 2738 pour les moules de pare-chocs automobiles, et nous concevons des portes, des systèmes de refroidissement et des évents pour obtenir des pièces stables et de qualité constante.

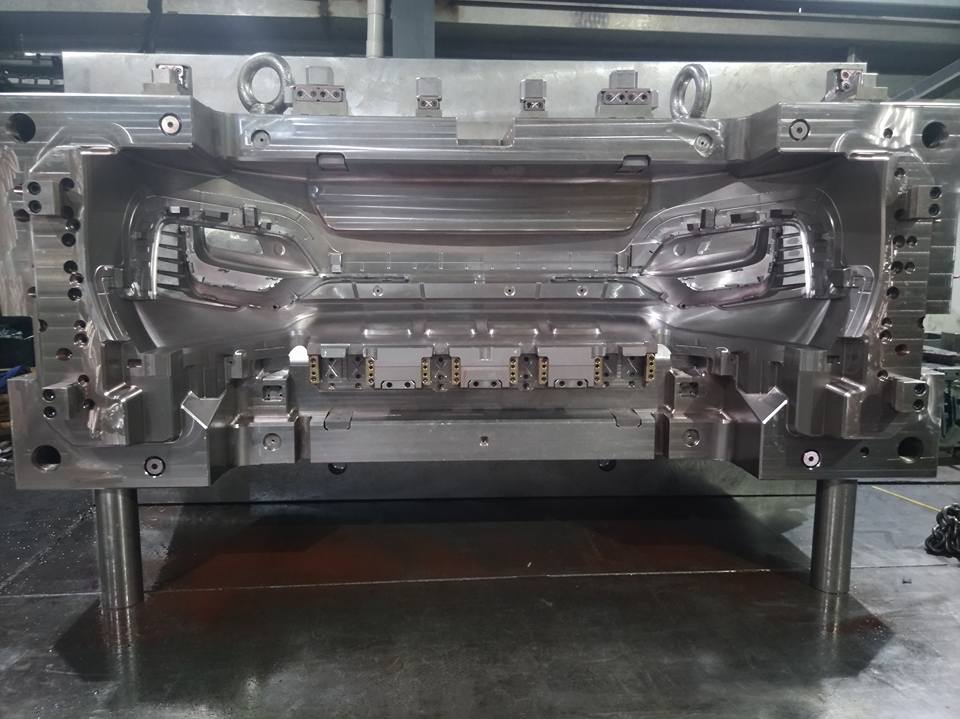
Photos des moules pour pare-chocs automobiles





Le besoin de fabricants de moules pour pare-chocs spécialisés
Les moules pour pare-chocs ont des exigences uniques par rapport au moulage par injection de plastique ordinaire. Les moules doivent résister à des forces d'impact élevées tout en produisant des pare-chocs en plastique précis et durables. Les moules automobiles utilisent acier de qualité supérieure et d'usinage que les moules de produits de consommation. Le mouliste doit avoir des compétences en matière de conception de moules à haute tolérance pour tenir compte des surfaces courbes complexes, de la grande taille des pièces et du contrôle de l'apparence.
Si vous choisissez un fabricant de moules qui n'a pas d'expérience dans le secteur automobile, vous risquez d'être confronté à des délais instables, à des épaisseurs de paroi incohérentes, à des défauts de surface et à des problèmes d'ajustement lors de l'assemblage. Un fournisseur qualifié doit faire preuve d'un contrôle clair de la conception, d'une capacité d'usinage et d'un processus d'échantillonnage reproductible.
Liste de contrôle pour l'appel d'offres (Que faut-il envoyer pour obtenir un devis rapide)
- Fichier 3D : STEP / IGES
- Dessin en 2D : les dimensions clés, les tolérances, les références aux points de référence
- Material & color: PP / PP modifié / renforcé de talc ou de GF / PC/ABS / TPO, etc.
- Définition de cosmétique : Surfaces A/B/C + lignes de soudure acceptables/zones de vestiges de portes
- Annual volume & target output: le plan de production prévu et l'objectif de temps de cycle
- Conditions d'assemblage : notes de montage du modèle de véhicule, interfaces critiques, clips/trous
Processus : De la DFM à la production
- Examen de la DFM : plan de joint, dépouille, contre-dépouilles, gating, refroidissement, plan d'aération
- Conception du moule : l'équilibre des coureurs, la disposition du refroidissement, la stratégie d'éjection, la conception des glissières et des élévateurs.
- Machining & assembly: CNC / EDM / traitement thermique / polissage / montage
- Échantillonnage (T0/T1) : tirs d'essai + contrôle dimensionnel + liste d'améliorations
- Approbation : échantillon en or + documentation pour la répétabilité
- Soutien à la production de masse : fenêtre de processus + plan de maintenance
FAQ sur le moulage de pare-chocs de voiture
Q1 : Quels sont les moules pour pare-chocs de voiture que vous produisez en Chine ?
Nous fabriquons des moules d'injection pour pare-chocs avant, pare-chocs arrière et protections de pare-chocs dans les voitures particulières, les SUV et les véhicules commerciaux. Nous prenons en charge différentes tailles de pare-chocs et pouvons concevoir des moules personnalisés avec des stratégies de séparation internes ou externes pour répondre aux exigences en matière d'apparence.
Q2 : Quelle est la durée de vie d'un moule d'injection pour pare-chocs de voiture ?
La durée de vie de l'outil dépend de la conception de la pièce, de la résine, de la qualité de l'acier (généralement 2738, 718H ou H13), de la fréquence d'entretien et des conditions de production. Avec un bon nettoyage et un bon entretien des canaux de refroidissement, les moules à pare-chocs peuvent conserver des performances stables sur de longues périodes.
Q3 : Quel est le cycle de production moyen du moulage de pare-chocs de voiture ?
Les durées de cycle typiques se situent autour de 90-150 secondes en fonction de la taille du pare-chocs, de l'épaisseur de la paroi et des besoins de refroidissement. Nous optimisons le refroidissement et la conception des patins pour améliorer la stabilité et l'efficacité.
Q4 : Vos moules pour pare-chocs de voiture sont-ils équipés de systèmes à canaux chauds et de valves séquentielles ?
Oui. Nous pouvons fournir des moules pour pare-chocs avec des solutions à canaux chauds et des systèmes de vannes séquentielles multipoints pour aider à contrôler les marques de soudure sur les surfaces visibles, ce qui est important pour les pièces extérieures des automobiles.
Q5 : Quel est le délai de fabrication d'un moule de pare-chocs de voiture personnalisé en Chine ?
Le délai de livraison des moules est souvent de 70-80 jours après l'approbation finale de la conception, en fonction de la complexité et des spécifications. Elle comprend l'usinage, l'électroérosion, le traitement thermique, le polissage, l'assemblage et l'essai des moules.
Q6 : Quel matériau plastique est utilisé pour les pare-chocs des voitures ?
Les matériaux les plus courants sont les suivants PP, PP modifié, PP renforcé de talc ou de fibres de verre, mélanges PC/ABS et TPO. Nous pouvons suggérer des options basées sur les exigences d'impact, la résistance à la température et les besoins réglementaires.
Q7 : Fabriquez-vous des moules pour pare-chocs de voiture à cavités multiples ?
La plupart des moules pour pare-chocs sont à cavité unique en raison de la grande taille des pièces et du tonnage élevé des pinces. Nous pouvons prendre en charge des concepts de moules familiaux pour certaines pièces gauche/droite ou des configurations 1+1 lorsque cela est possible.
Q8 : Pouvez-vous fabriquer des moules de pare-chocs de voiture sur mesure ?
Oui. Nous prenons en charge les conceptions complexes de moules de pare-chocs, y compris les stratégies de séparation cachée, les releveurs pour les caractéristiques de contre-dépouille, les curseurs pour les trous de montage latéraux et l'optimisation de l'encapsulation, du refroidissement et de l'éjection afin de réduire les défauts et d'améliorer l'aspect des pièces.
Obtenez un devis rapide pour votre moule de pare-chocs
Envoyez votre fichier 3D + le matériau + la surface souhaitée. Nous vous répondrons avec des notes DFM, une stratégie d'outillage, un délai de livraison et un devis clair.
Conseil rapide en matière d'appels d'offres : STEP/IGES + matériau + définition de la surface A/B/C nous permet de répondre plus rapidement avec la bonne stratégie d'entrée/refroidissement.
Moule pour pare-chocs automobile - Principales spécifications
Moule d'injection à grande échelle pour les pièces de pare-chocs à paroi mince (PP+EPDM / TPO / PP+Talc), avec options de canaux chauds, des actions latérales complexes et un refroidissement technique pour une production de masse stable.
| Produit | Moule d'injection pour pare-chocs automobiles (avant/arrière, en fonction de la pièce et de la plate-forme du véhicule) |
|---|---|
| Résine (typ.) | PP+EPDM-T20 / TPO / PP+Talc (spécification du client) ; mélange maître UV / impact / couleur en option |
| Options de la cavité | 1×1 (standard) ; moules familiaux optionnels (LH/RH) en fonction de la taille de la pièce et de la capacité de la presse |
| Coulisseau et portillon | La coulée à chaud est recommandée; Les options de la porte comprennent vanne séquentielle (SVG) et la porte de la broche thermique. Typique : 4-10 gouttes (la disposition dépend de la longueur de l'écoulement et des zones d'apparence) |
| Séparation et structure | Grand plan de joint avec fermetures externes/internes ; inserts modulaires pour la facilité d'entretien |
| Actions secondaires | Plusieurs coulisseaux / élévateurs pour les contre-dépouilles et les trous latéraux ; options de vérins hydrauliques / goupilles d'angle |
| Ejection | Blocs de poussée + goupilles d'éjection + stripper (si nécessaire) ; en option, ressorts à l'azote / réarmement hydraulique pour les courses longues |
| Acier à cœur et à cavité | P20 / 718H / 2738 (typ.) ; en option NAK80 pour un polissage plus élevé ; en option S136 pour la résistance à la corrosion |
| Fond de moule | P20 / 2738 / 4Cr13 base de moule standard (taille sur mesure pour la presse et la pièce) |
| Dureté (typ.) |
Plaques / glissières / pièces d'usure : HRC 30-35 Inserts pour noyaux et cavités : HRC 33-38 (pré-dur) ou HRC 48-52 (traitement thermique, selon les besoins) Bandes d'arrêt / d'usure : nitrurées / revêtues en option |
| Refroidissement | Refroidissement à l'eau à circuits multiples avec chicanes/bulles ; contrôle uniforme de la température sur de grandes longueurs de flux. |
| Temps de cycle (typ.) | 60-80 s (dépend de l'épaisseur de la paroi, de la résine, de l'efficacité du refroidissement, de la machine et de la fenêtre de traitement) |
| Objectif de durée de vie de l'outil | 300 000 - 1 000 000 tirs (en fonction de la qualité de l'acier, du traitement de surface, de la norme d'entretien) |
| Délai d'exécution (typ.) | 8-14 semaines (en fonction de la taille, du type de canal chaud, du nombre d'actions secondaires, de l'étendue de la validation) |