Fabricant de moules d’injection plastique pour l’électronique et l’électrique en Chine
Topworks développe des moules d’injection sur mesure et des composants plastiques moulés pour les produits électroniques et électriques. Nos projets comprennent des boîtiers de commande, des boîtiers de connecteurs, des borniers, des bobines, des boîtiers de capteurs, des composants d’interrupteurs, des pièces liées aux LED et des boîtiers d’équipements industriels.
Un boîtier fiable repose sur bien plus qu’un beau modèle 3D. La répartition des parois, les éléments de fixation, les interfaces d’étanchéité, le choix des matériaux et la stabilité dimensionnelle influent tous sur le comportement du composant fini lors de l’assemblage et en service. Nous examinons ces détails lors du DFM, puis développons l’outillage en fonction des exigences de la pièce et des conditions de production prévues.

- Dimensions critiques vérifiées par rapport aux tolérances du plan et aux méthodes de contrôle
- Résines techniques : ABS, PC, PC/ABS, PA66+GF, PBT+GF, PPS et LCP
- Étude de faisabilité du moulage d’inserts et du surmoulage 2K
- Acier à outils et durée de vie attendue sélectionnés selon la résine, le volume et les exigences de maintenance
Spécifications d'outillage pour moules d'injection électroniques et électriques
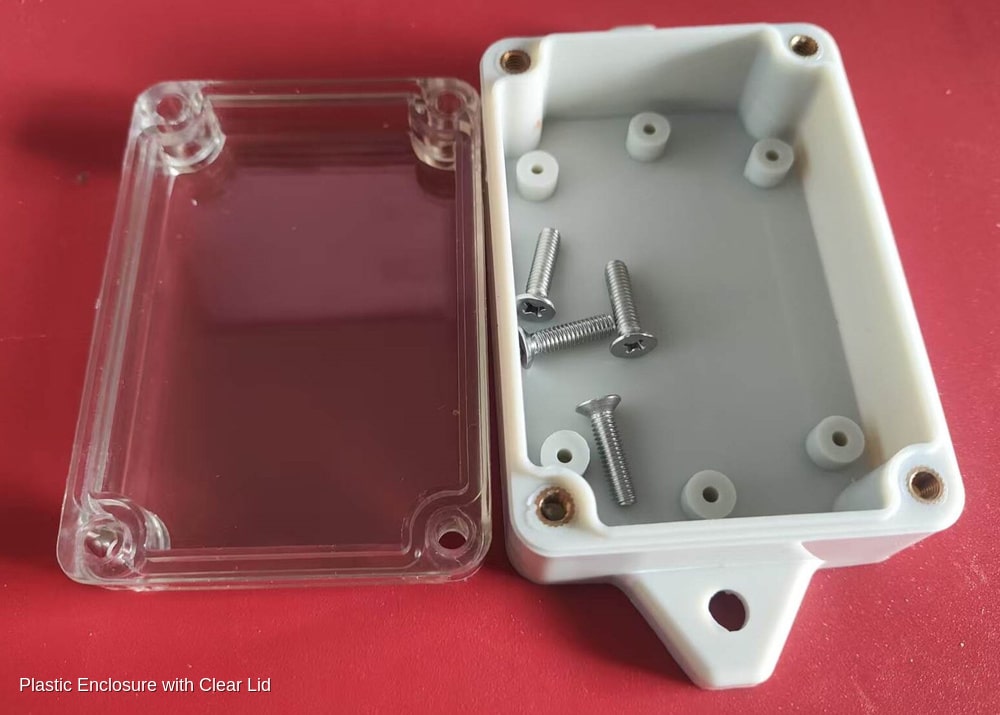
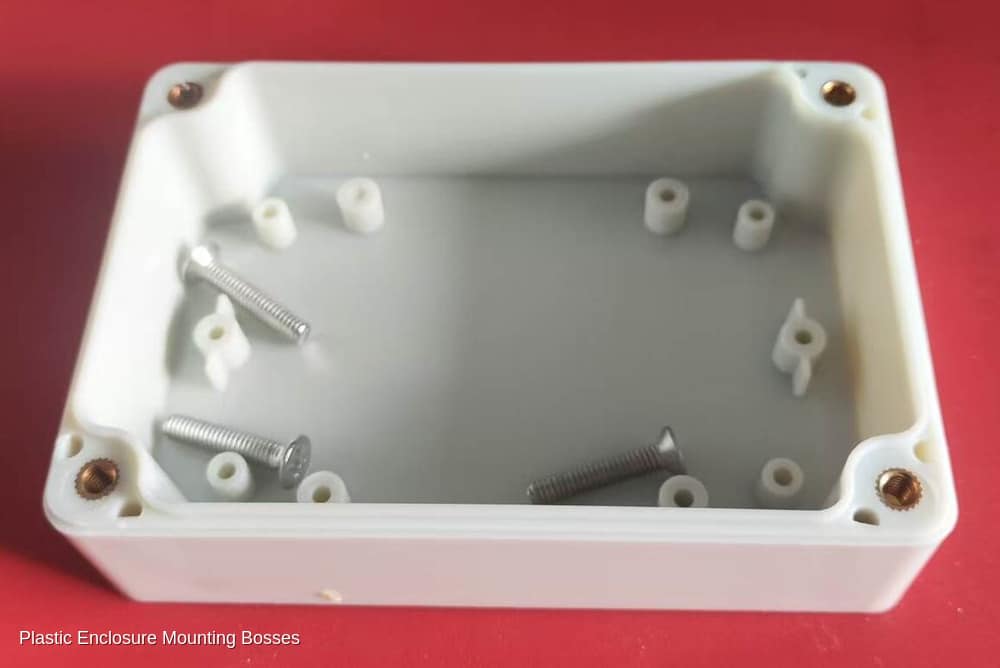
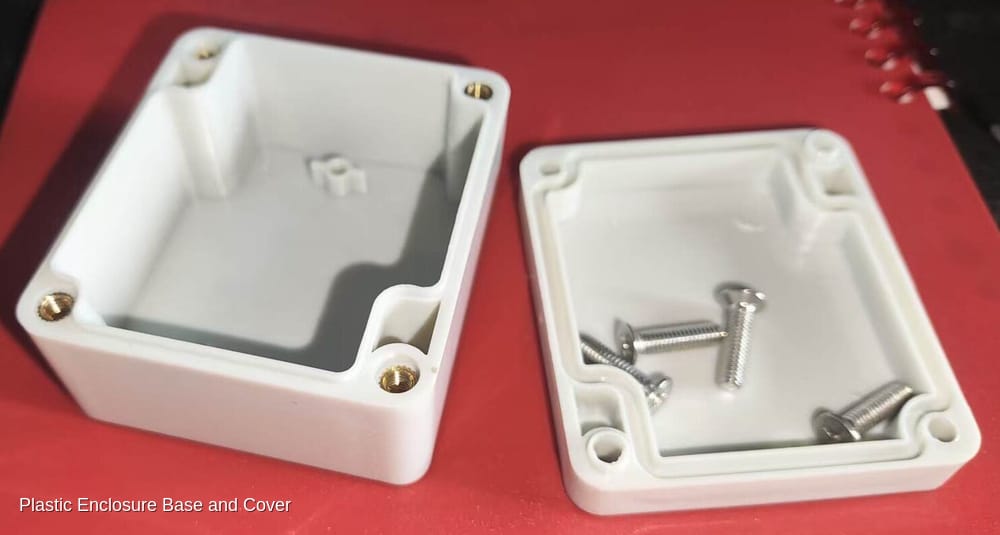
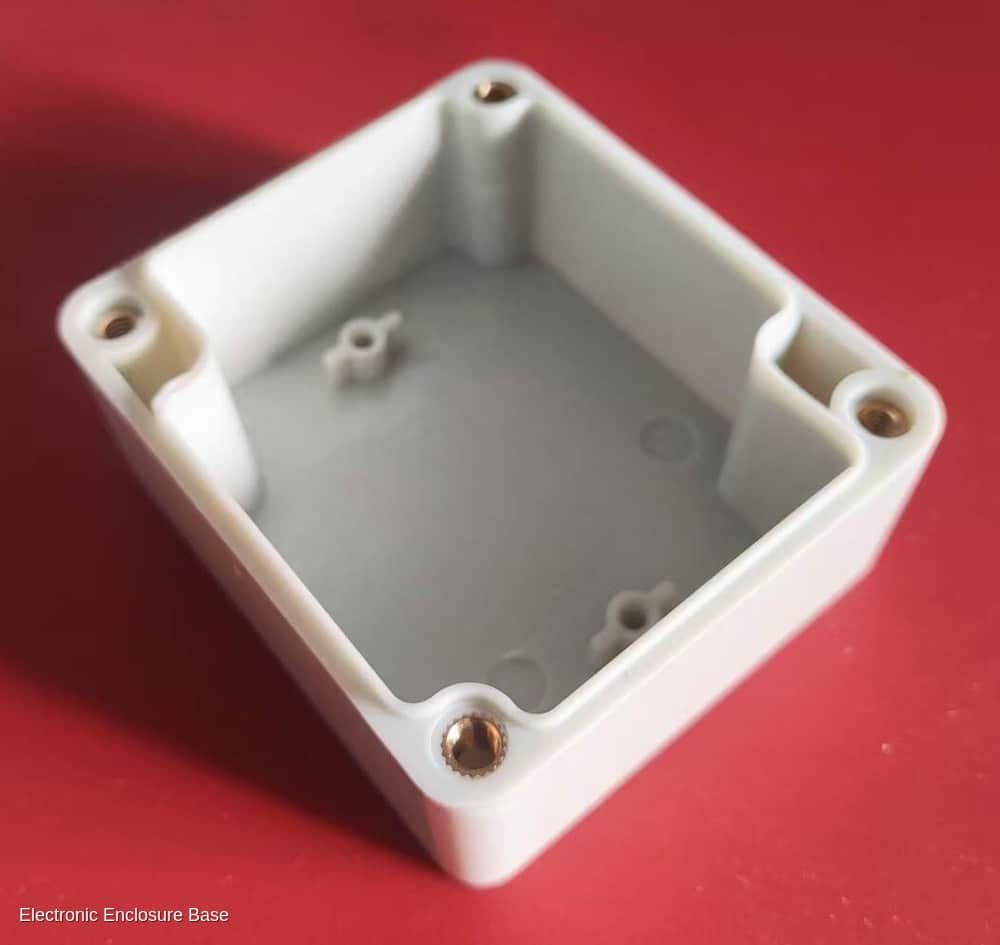
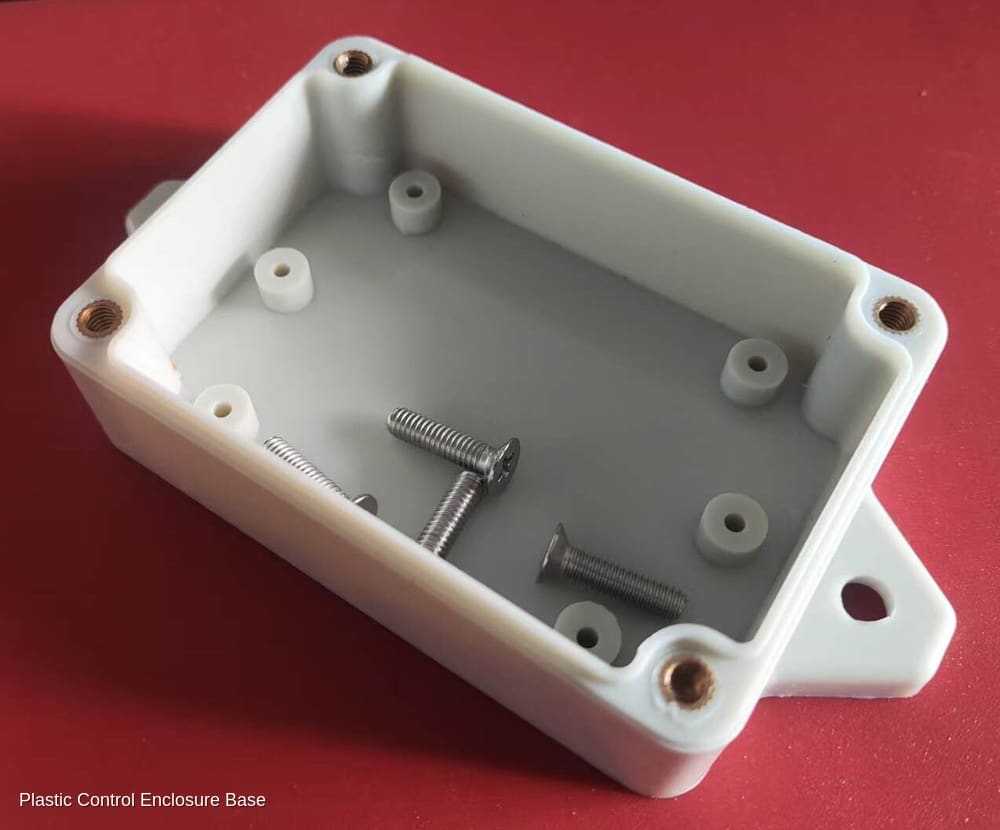
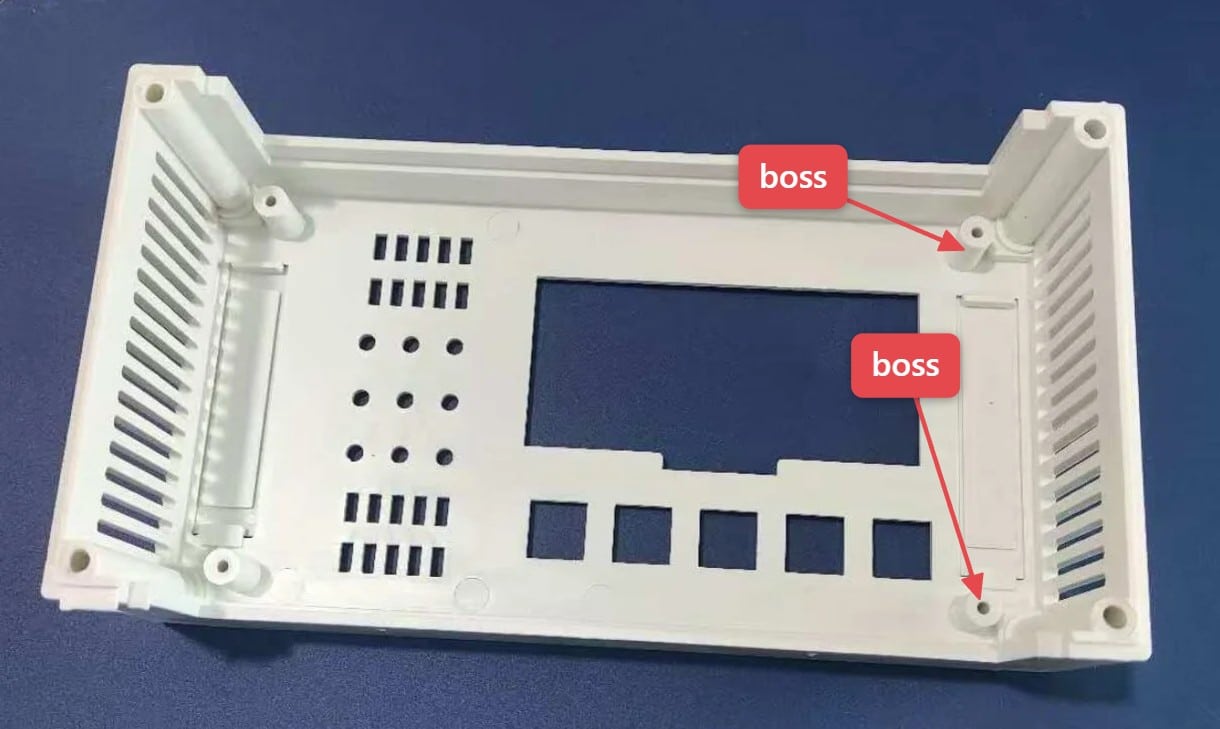
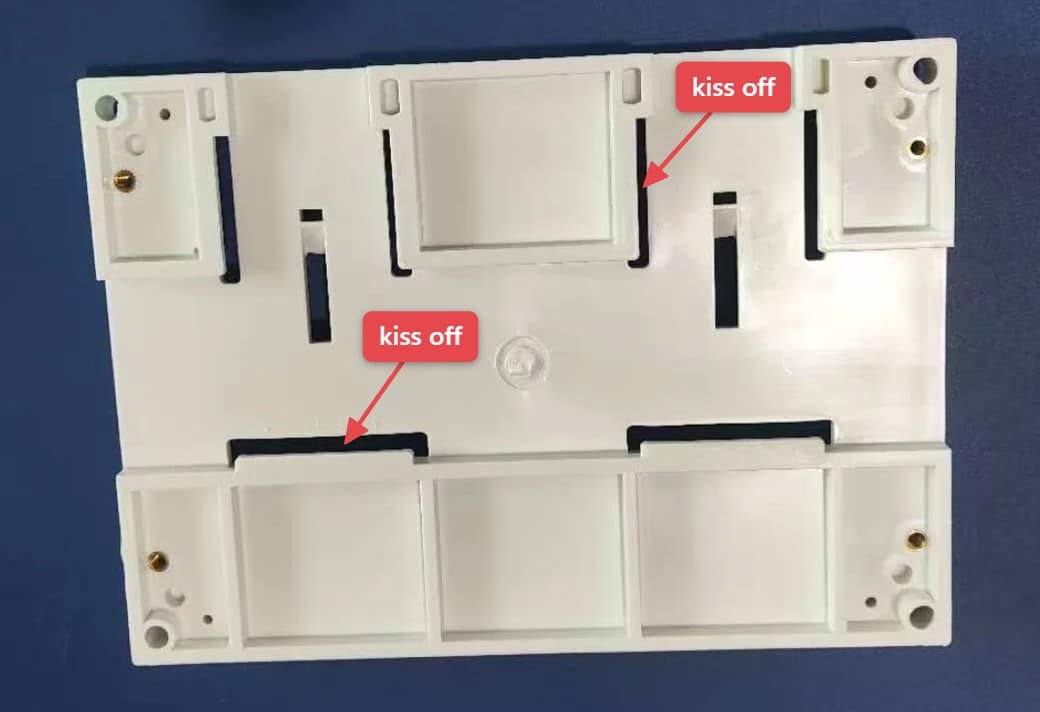
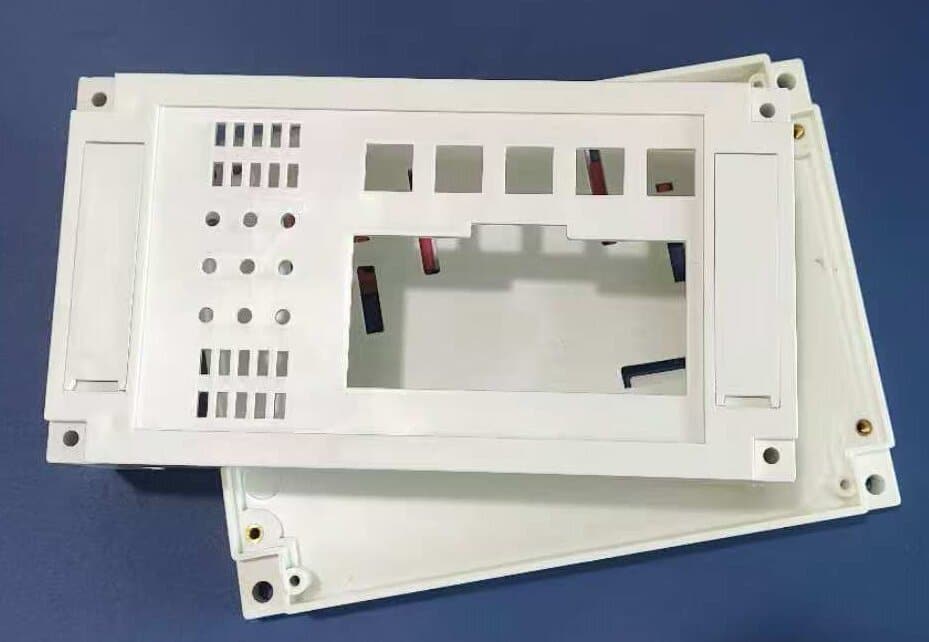
Les pièces plastiques électroniques et électriques présentent souvent des exigences faciles à négliger lors d'une première offre d'outillage. Un boîtier peut devoir accueillir une carte PCB, des connecteurs, des vis de fixation, des composants générant de la chaleur, des éléments d'étanchéité ou des inserts métalliques. Ces interfaces doivent être examinées avant la finalisation de la conception du moule.
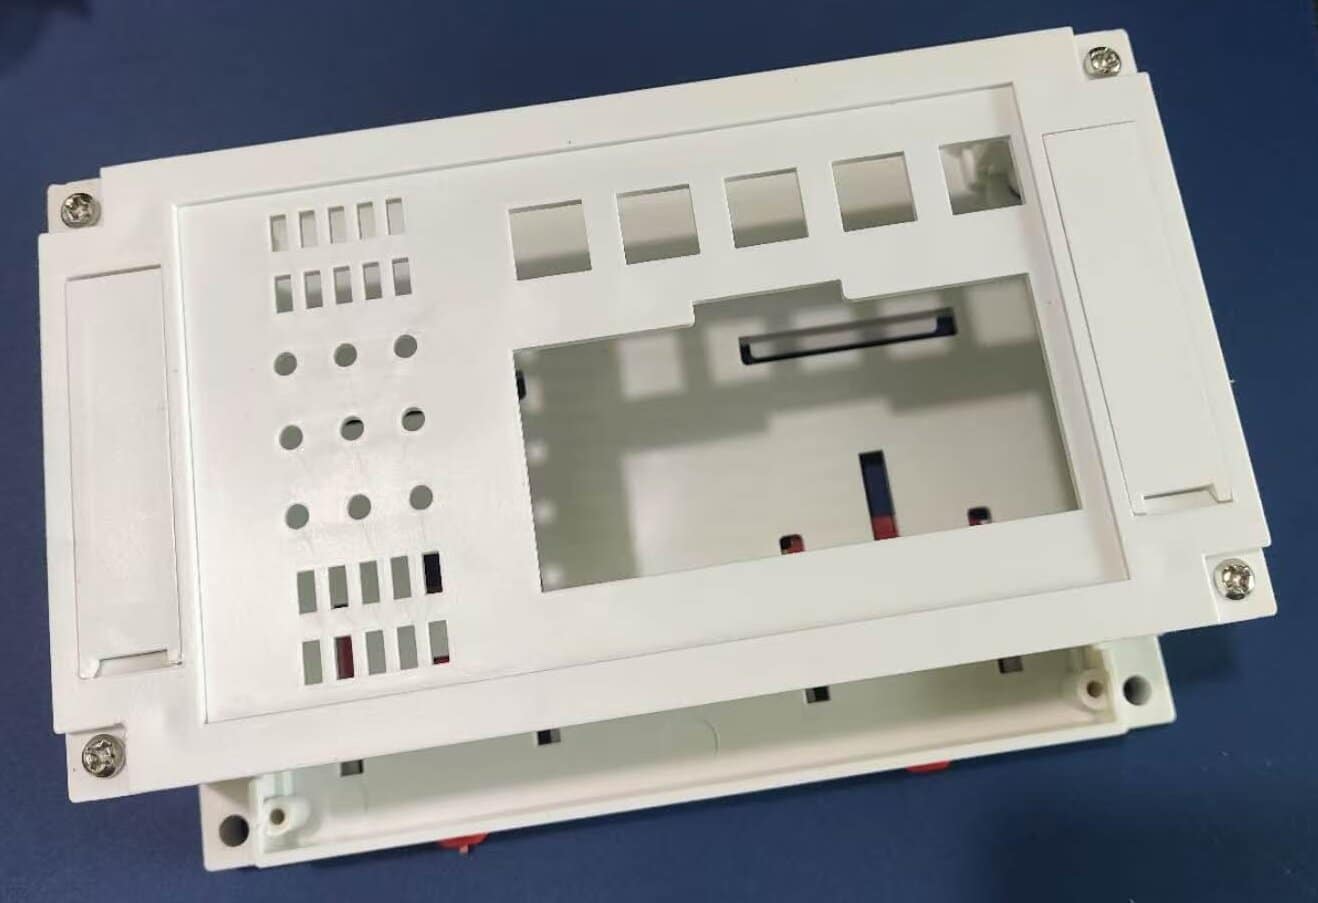
| Paramètre | Spécification d'ingénierie |
|---|---|
| Résines techniques | ABS, PC et PC/ABS pour de nombreux boîtiers électroniques ; PA66+GF et PBT+GF pour les composants structurels et électriques ; PPS et LCP pour certaines applications haute température ou de précision. La sélection finale dépend des exigences électriques, thermiques, mécaniques, dimensionnelles et réglementaires. |
| Composants typiques | Boîtiers électroniques, coffrets de commande électrique, boîtes de jonction, borniers, bobines, connecteurs à broches, boîtiers de connecteurs, boîtiers de capteurs, plaques de commutateurs, composants liés aux LED et boîtiers d'équipements industriels. |
| Matériaux hautes températures | Le PPS et le LCP peuvent convenir aux applications exigeant des performances thermiques et une stabilité dimensionnelle plus élevées. Les températures de transformation, les températures du moule et les conditions de séchage doivent respecter exactement la fiche technique du fabricant de la nuance de résine. Les performances réelles du composant dépendent également de l'épaisseur de paroi, de la charge, de la géométrie et de l'environnement d'exploitation. |
| Tolérance dimensionnelle | Les tolérances sont définies par le plan du composant et les exigences fonctionnelles. ±0,10 mm peut constituer une référence préliminaire pour certaines caractéristiques sélectionnées. Des objectifs plus serrés tels que ±0,05 mm peuvent être évalués pour les dimensions critiques de pas, de positionnement et d'étanchéité après examen de la géométrie, du retrait de la résine, de la construction de l'outillage, de la capabilité du procédé et des méthodes de contrôle. |
| Procédés avancés | Le moulage d’inserts de terminaux métalliques, l’intégration de composants en laiton et en cuivre, le moulage bi-injection (2K), le surmoulage de TPE et d’autres solutions multi-matériaux peuvent être évalués lors du DFM. La faisabilité dépend du positionnement des inserts, de l’agencement de l’outillage, de la configuration de la presse, de la compatibilité des matériaux et des exigences d’assemblage. |
| Exigences EMI / ESD | Les boîtiers plastiques nécessitant un contrôle des interférences électromagnétiques ou des décharges électrostatiques peuvent requérir des matériaux conducteurs, des inserts métalliques, des revêtements conducteurs, un placage ou des joints de blindage. La solution appropriée dépend des performances de blindage requises, de la conception de la mise à la terre, de la plage de fréquences et des exigences d’essai du produit. |
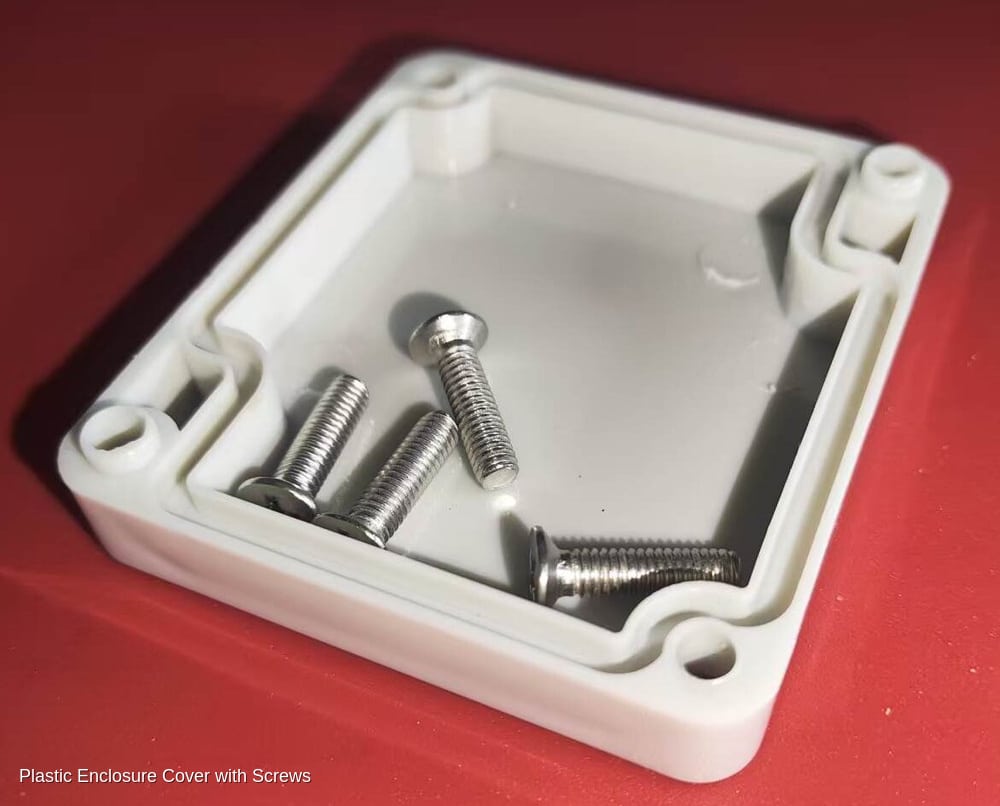
| Boîtiers étanches à l’eau et à la poussière | Les gorges d’étanchéité, la compression des joints, les bossages de vissage, les surfaces d’appui et les emplacements de la ligne de joint doivent être pris en compte lors de la conception de l’outillage. Les indices de protection tels que IP65 ou IP67 doivent être vérifiés par des essais sur le produit fini ou l’assemblage. La conception du moule seule ne permet pas d’établir un indice de protection IP. |
| Acier des empreintes et des noyaux | S136 / 1.2316 peut être envisagé pour la résistance à la corrosion et les surfaces polies. H13 / SKD61 ou 1.2344 peut être envisagé pour les applications nécessitant une résistance à la chaleur et à l'usure. La sélection finale de l'acier dépend de la nuance de résine, de la teneur en fibre de verre, de la finition de surface, du volume de production et des exigences de maintenance. |
| Périmètre d'outillage et de production | La revue DFM, la conception du moule, la fabrication de l'outillage, l'échantillonnage T0/T1, le contrôle dimensionnel et le support de production peuvent être organisés selon le périmètre de projet convenu. |
Considérations de sélection des matériaux et de retrait pour les boîtiers électroniques
La compensation du retrait est un élément important de la conception des boîtiers électroniques et du maintien du pas des connecteurs. Elle devient particulièrement importante lorsqu'un composant combine des parois minces, des nervures, des bossages de montage, des surfaces d'étanchéité ou des matériaux renforcés de fibres de verre.
Il n'existe pas de valeur de retrait unique applicable à chaque grade d'une famille de résines. Les résultats réels dépendent du fournisseur de matière, de la teneur en charges, du sens d'écoulement, de l'épaisseur de paroi, de la position du seuil d'injection, des conditions de compactage et du procédé de moulage. Les valeurs ci-dessous sont des références indicatives de planification, et non des valeurs de conception garanties. La compensation finale doit être basée sur les données de la matière sélectionnée et sur les résultats des essais du moule.
| Grade de résine | Retrait de moulage indicatif (%) | Application électrique / mécanique typique |
|---|---|---|
| LCP (polymère à cristaux liquides) | 0.05% – 0.20% | Connecteurs CMS à pas fin et certains composants électroniques haute fréquence. L'emplacement du seuil d’injection et l'orientation de l'écoulement sont particulièrement importants pour maîtriser le pas des connecteurs. |
| PPS + 40 % GF | 0.10% – 0.25% | Composants d'électronique de puissance pour véhicules électriques, pièces de capteurs sous capot et bobines haute température. L'orientation des fibres de verre peut provoquer un retrait directionnel et du gauchissement. |
| Alliage PC / ABS | 0.40% – 0.60% | Boîtiers minces pour appareils intelligents, routeurs, boîtiers de chargeurs et capots d'équipements électriques. L'aspect, la résistance aux chocs et la stabilité dimensionnelle doivent être considérés conjointement. |
| PC + 30 % GF | 0.15% – 0.30% | Cadres structurels et boîtiers d'instruments porteurs. Le renfort modifie le comportement d'écoulement et peut créer un retrait différent dans le sens d'écoulement et dans le sens transversal. |
| PBT + 30 % GF | 0.20% – 0.50% | Connecteurs de faisceaux automobiles, supports de bobines et boîtiers de relais. Le conditionnement à l'humidité et la stabilité dimensionnelle peuvent nécessiter une attention particulière selon l'application. |
| PA66 + 30 % GF | 0.30% – 0.70% | Bornes de raccordement, boîtiers de disjoncteurs et presse-étoupes. L'absorption d'humidité et l'orientation des fibres peuvent influencer les dimensions finales. |
| ABS UL94 V-0 | 0.40% – 0.70% | Coques d'appareils électroménagers, boîtes de jonction et panneaux de commande. La classification ignifuge doit être confirmée pour la nuance de résine spécifiée et l'épaisseur de pièce applicable. |
Pour les composants électroniques de précision, l'application d'un pourcentage de retrait uniforme à l'ensemble de l'empreinte ne suffit pas toujours. Les résines chargées de fibres de verre peuvent se retracter différemment dans le sens et perpendiculairement au sens d'écoulement. Un boîtier de connecteur de grande longueur, par exemple, peut nécessiter une attention accrue à l'orientation de l'écoulement et à la mesure dimensionnelle qu'une enveloppe relativement simple.
Lorsque des dimensions critiques sont en jeu, nous recommandons d'identifier les caractéristiques CTQ sur le plan 2D avant la conception de l'outillage. Cela fournit au concepteur du moule et à l'équipe d'inspection une référence claire pour la compensation des empreintes, l'évaluation des essais et les actions correctives.
FAQ sur le moulage par injection pour l'électronique et l'électrique
Quels composants électroniques et électriques peuvent être moulés par injection ?
Un large éventail de composants électroniques et électriques peut être moulé par injection, notamment les boîtiers de connecteurs, les enceintes de commande, les boîtes de jonction, les borniers, les supports de bobine, les barrettes de broches, les boîtiers de capteurs, les plaques de commutateurs, les pièces liées aux LED et les capots d'équipements industriels.
Les exigences de conception varient considérablement. Le boîtier d'un capteur peut devoir protéger des composants électroniques sensibles de la poussière et de l'humidité, tandis que celui d'un connecteur peut nécessiter un positionnement précis des bornes et une grande stabilité dimensionnelle. Lors de la conception pour la fabrication (DFM), nous examinons l'épaisseur des parois, le déport, les nervures, les bossages, l'emplacement des points d'injection, les évents et l'éjection en fonction de la fonction réelle du composant.
Pouvez-vous fabriquer des moules multi-empreintes pour de petits connecteurs électriques ?
Un outillage multi-empreintes peut être évalué pour de petits connecteurs électriques lorsque le volume de production requis justifie la complexité supplémentaire de l'outillage. Des nombres d'empreintes tels que 8, 16, 32 ou 64 peuvent être envisagés selon la géométrie de la pièce, le pas des connecteurs, l'équilibrage des canaux d'alimentation, le refroidissement, l'éjection, les exigences d'inspection et la capacité machine disponible.
La difficulté ne consiste pas simplement à loger davantage d'empreintes dans une carcasse du moule. Chaque empreinte doit produire des composants répondant aux mêmes exigences fonctionnelles. Pour les projets de connecteurs, nous accordons une attention particulière aux dimensions critiques de pas, à l'alignement des terminaux, à la variation d'une empreinte à l'autre et à la méthode d'inspection utilisée pour les vérifier.
Une cible de ±0,05 mm peut être envisagée pour certaines dimensions critiques sélectionnées, mais elle ne constitue pas une garantie automatique pour chaque connecteur. La tolérance et la méthode de mesure doivent être convenues avant la fabrication de l'outillage.
Proposez-vous le moulage d'inserts de terminaux métalliques et le surmoulage 2K ?
Oui, le moulage d’inserts de bornes en laiton ou en cuivre et le moulage bi-matière (2K) avec fonctions d’étanchéité en TPE peuvent être évalués lors du DFM.
Le moulage avec inserts nécessite un contrôle minutieux du positionnement des inserts, de leur maintien, du chargement du moule et de l'écoulement de la matière plastique autour des composants métalliques. La conception de l'outillage doit également tenir compte des tolérances dimensionnelles des inserts et de la possibilité de déplacement de ceux-ci pendant l'injection.
Pour le surmoulage 2K ou TPE, la compatibilité des matières, le comportement d’adhésion, la géométrie d’étanchéité et la configuration de la presse doivent tous être examinés. Si un boîtier vise un indice IP67, le composant ou l’assemblage fini doit être testé selon la méthode requise. La conception du moule à elle seule ne garantit pas la conformité à l’étanchéité.
Moulage pour l’électronique et l’électrique : pages associées
Pour des informations détaillées sur l'outillage et la production de types de composants spécifiques, voir :
- Boîtier de capteur en plastique sur mesure — boîtiers de capteurs industriels, boîtiers de capteurs électroniques et composants de fixation
- Moule pour boîtier de commande en plastique — armoires de commande, coffrets électriques et boîtiers d'équipements industriels
- Moule d’injection pour boîtier de connecteur — boîtiers de connecteurs, porte-bornes et composants électriques de précision
- Moule d’injection pour boîtier LED — Boîtiers pour LED, caches d'éclairage et composants optiques en plastique
Vous planifiez un projet de boîtier électronique ou électrique sur mesure ?
Que vous ayez besoin d'un boîtier électronique en plastique, d'un coffret de commande électrique, d'un boîtier de capteur, d'un moule pour connecteur ou d'un boîtier pour équipement industriel, la première étape consiste à cerner les exigences fonctionnelles et de fabrication du composant.
Envoyez-nous vos fichiers 3D STEP/IGES, vos plans 2D, la nuance de résine, les dimensions critiques pour la qualité, les exigences électriques ou de retardateur de flamme et le volume annuel estimé.
Nos ingénieurs peuvent examiner la fabricabilité initiale, identifier les éventuelles contraintes liées à l'outillage et préparer un devis détaillé. Pour une demande suffisamment complète, nous visons une première réponse sous 24 heures. Le périmètre détaillé du DFM et les délais sont confirmés après revue d'ingénierie.