Автомобильный бампер плесень производитель в Китае
Quick Answer
Topworks Plastic Mold is a China-based automotive bumper mould manufacturer building hot-runner tooling for TPO and PP+EPDM fascia parts, engineered for Class-A surface finish and stable cycle time. Large bumper or appliance moulds with hot runners typically run US$50,000–$80,000; medium-complexity multi-cavity automotive moulds run $15,000–$30,000. Standard lead time is 35–55 days from DFM approval. Moulds use certified P20, H13, S136, or NAK80 steel and are rated for 500,000–1,000,000+ cycles, backed by a lifetime warranty against manufacturing defects.
- Material capability: TPO and PP+EPDM fascia resins
- Gating: Sequential valve gate (SVG) hot runner for long-flow, Class-A bumper surfaces
- Mould steel: P20, H13, S136, NAK80, 718H — genuine Hasco/DME/LKM standards, no substitution
- Cost band: $15,000–$30,000 (mid-complexity automotive) up to $50,000–$80,000 (large hot-runner bumper)
- Lead time: 35–55 days from DFM approval (production moulds 40–55 days; hot-runner multi-cavity 55–75 days)
- Mould life / warranty: 500,000–1,000,000+ rated cycles; free repair or replacement if it fails early due to workmanship
- Process: Free DFM review on every project, T1 samples in ~35–50 days, DDP shipping to 50+ countries

Формы для литья под давлением для автомобильных бамперов: Инструментарий + поддержка производства
Проектирование с учетом требований DFM - Варианты затворов для горячего хода / последовательных клапанов - Поддержка стабильного серийного производства
- Тип пресс-формыФормы для переднего бампера / заднего бампера / накладки на бампер
- Размер деталиОбычно 1500-2500 мм (в зависимости от проекта)
- МашинаОбычно 2500-3500 тонн (зависит от размера/материала)
- БегунХолодная или горячая прогонка; последовательный затвор клапана - опция
Быстрые факты: Автомобильный бампер плесень
- Тип пресс-формы: Передний бампер / задний бампер / накладка на бампер (легковые автомобили, внедорожники, коммерческий транспорт)
- Типичная длина бампера: около 1500-2500 мм (в зависимости от проекта)
- Типичный тоннаж зажима: около 2500-3500 тонн (зависит от размера/материала детали)
- Бегущая система: Холодная или горячая прогонка; последовательный затвор клапана для контроля косметики - опция
- Варианты стали: P20 / 2738 / 718H / H13 (в зависимости от смолы, производительности и требований к поверхности)
- Типичное время цикла: около 90-150 с (зависит от толщины и охлаждения)
Если вы хотите получить быстрое и точное предложение, пришлите ваш 3D-файл (STEP/IGES) и требования. В ответ мы предложим стратегию оснастки (литник/охлаждение/выталкивание) и четкий план сроков выполнения заказа.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
Что такое форма для бампера?
A форма для бампера это специализированный инструмент, используемый для производства автомобильных бамперов методом литья под давлением. Он предназначен для изготовления деталей большого размера, стабильного контроля размеров и постоянного качества поверхности. Хорошо изготовленная пресс-форма для бамперов помогает производителям улучшить повторяемость, сократить количество переделок и обеспечить надежную сборку.
Понимание форм для бамперов: Ключевые моменты, влияющие на качество
- Gate & runner strategy: контролирует линии сварки и внешний вид поверхности на участках поверхности A
- Охлаждающий баланс: основной фактор для контроля деформации крупных деталей бампера
- Вентиляция: Предотвращает попадание газа, следы от ожогов и короткие выстрелы
- Конструкция выброса: позволяет избежать видимых следов от выталкивателей на косметических зонах
- Steel & heat treatment: поддерживает срок службы инструмента и стабильность производства
Похожие статьи: Основной принцип литья под давлением.
Как выбрать лучшую форму для бампера: Практический контрольный список
- Steel & wear resistance: Выберите подходящую марку стали для типа смолы и ожидаемой производительности
- Size & parting strategy: подтвердить соответствие линии раздела, подрезов, ползунов/подъемников и размера детали
- Охлаждающая конструкция: оптимизированные водяные каналы/конформные идеи для уменьшения коробления и стабилизации времени цикла
- Затвор горячего хода / последовательный клапан (опция): помогает улучшить качество косметики и контроль линии сварки
- Возможности поставщика: проверять опыт работы с автомобильной оснасткой, отбирать образцы и проводить послепродажное обслуживание
Возможности Topworks по изготовлению пресс-форм для автомобильных бамперов
Компания Topworks специализируется на изготовлении пресс-форм для автомобильных бамперов, используя DFM-технологии и ориентированный на производство дизайн оснастки. Имея более чем 10-летний опыт работы в области оснастки и производства, мы поддерживаем как изготовление прототипов/мостовой оснастки, так и производство пресс-форм собственными силами.
Мы изготавливаем пресс-формы для бамперов на заказ, в том числе горячеканальные (последовательный таймер управления / опции клапанных затворов) и бесканальные решения на основе дизайна и внешнего вида вашей детали. Мы также поддерживаем сборку/обработку, если проект требует плотного прилегания или особых характеристик.
Мы используем такие варианты стали, как P20 и 2738, для изготовления форм для автомобильных бамперов, а также проектируем литники, охлаждение и вентиляцию для получения стабильных деталей с неизменным качеством.

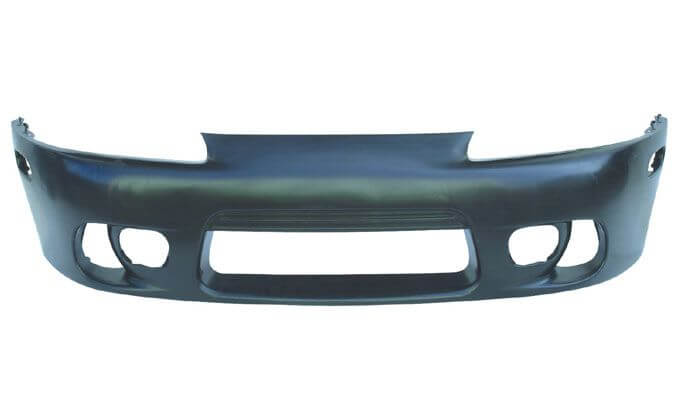
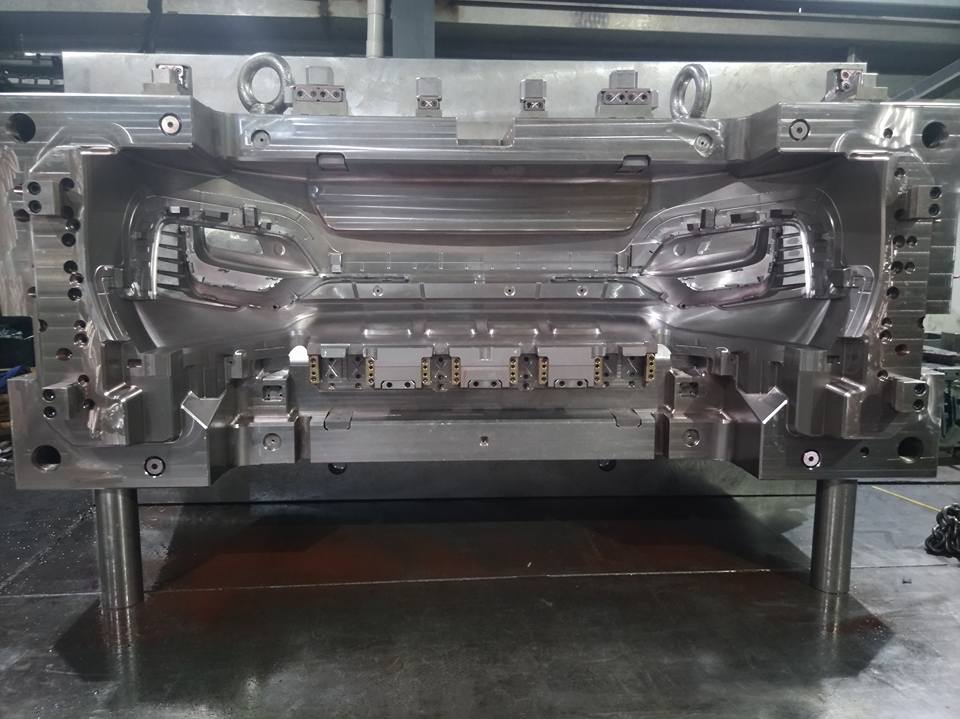
Автомобильный бампер пресс-формы Фотографии





Потребность в специализированных изготовителях пресс-форм для бамперов
К пресс-формам для литья бамперов предъявляются уникальные требования по сравнению с обычным литьем пластмасс под давлением. Формы должны выдерживать высокие ударные нагрузки и при этом производить точные и прочные пластиковые автомобильные бамперы. В автомобильных пресс-формах используются высококачественная сталь и механической обработке, чем формы для потребительских товаров. Изготовитель пресс-формы должен обладать опытом проектирования пресс-форм с высокими допусками для учета сложных криволинейных поверхностей, больших размеров деталей и контроля внешнего вида.
Если вы выберете производителя пресс-форм без опыта работы в автомобильной промышленности, вы можете столкнуться с нестабильными сроками изготовления, несоответствующей толщиной стенок, дефектами поверхности и проблемами со сборкой. Квалифицированный поставщик должен продемонстрировать четкое управление проектированием, возможности обработки и повторяющийся процесс отбора образцов.
Контрольный список RFQ (что отправить для получения быстрого предложения)
- 3D-файл: STEP / IGES
- 2D рисунок: основные размеры, допуски, опорные точки
- Material & color: PP / модифицированный PP / армированный тальком или GF / PC/ABS / TPO и т.д.
- Косметическое определение: Поверхности A/B/C + приемлемые зоны сварных швов/ ворот
- Annual volume & target output: ожидаемый план производства и целевое время цикла
- Требования к сборке: указания по установке модели автомобиля, критические интерфейсы, зажимы/отверстия
Процесс: От DFM до производства
- Обзор DFM: Линия раздела, тяга, подрезы, литник, охлаждение, план вентиляции
- Дизайн пресс-формы: баланс бегунков, схема охлаждения, стратегия выброса, конструкция ползунов/подъемников
- Machining & assembly: ЧПУ / EDM / термообработка / полировка / подгонка
- Выборка (T0/T1): пробные снимки + проверка размеров + список улучшений
- Одобрение: золотая проба + документация для повторяемости
- Поддержка массового производства: технологическое окно + план обслуживания
Часто задаваемые вопросы о пресс-формах для бамперов автомобилей
Q1: Какие формы для автомобильных бамперов вы производите в Китае?
Мы производим литьевые формы для Передний бампер, задний бампер и накладки на бамперы для легковых автомобилей, внедорожников и коммерческого транспорта. Мы поддерживаем различные размеры бамперов и можем разработать индивидуальные формы с внутренними или внешними разделителями в соответствии с требованиями к внешнему виду.
Вопрос 2: Как долго прослужит литьевая форма для автомобильных бамперов?
Срок службы инструмента зависит от конструкции детали, смолы, марки стали (обычно 2738, 718H или H13), частоты обслуживания и условий производства. При надлежащей очистке и обслуживании каналов охлаждения бамперные формы могут сохранять стабильную производительность в течение длительного времени.
Q3: Каков средний производственный цикл формовки автомобильных бамперов?
Типичное время цикла составляет около 90-150 секунд в зависимости от размера бампера, толщины стенок и потребностей в охлаждении. Мы оптимизируем охлаждение и конструкцию бегунка для повышения стабильности и эффективности.
Вопрос 4: Используются ли в ваших пресс-формах для изготовления автомобильных бамперов системы горячего прогона и последовательное закрытие клапанов?
Да. Мы можем поставлять пресс-формы для бамперов с решениями для горячей обкатки и многоточечными системами последовательного затвора клапана, которые помогают контролировать следы сварки на видимых поверхностях, что важно для наружных деталей автомобилей.
Q5: Сколько времени занимает изготовление формы для бампера автомобиля на заказ в Китае?
Типичный срок поставки пресс-форм зачастую составляет 70-80 дней после окончательного утверждения проекта, в зависимости от сложности и спецификаций. Она включает в себя механическую обработку, электроэрозионную обработку, термообработку, полировку, сборку и испытание пресс-форм.
Вопрос 6: Какой пластик используется для изготовления автомобильных бамперов?
Распространенные материалы включают ПП, модифицированный ПП, ПП, армированный тальком или стекловолокном, смеси ПК/АБС и ТПО. Мы можем предложить варианты в зависимости от требований к ударопрочности, термостойкости и нормативных требований.
Q7: Изготавливаете ли вы многогнездные формы для автомобильных бамперов?
Большинство пресс-форм для бамперов являются одногнездными из-за большого размера деталей и высокой грузоподъемности. Мы можем поддержать концепции семейства пресс-форм для определенных левых/правых деталей или 1+1, если это возможно.
Q8: Вы можете сделать индивидуальные формы бампера автомобиля?
Да. Мы поддерживаем сложные конструкции форм для бамперов, включая стратегии скрытой разделки, подъемники для подрезов, ползунки для боковых монтажных отверстий и оптимизированное стробирование/охлаждение/выталкивание для уменьшения дефектов и улучшения внешнего вида.
Получите быструю заявку на изготовление формы для бампера
Пришлите ваш 3D-файл + материал + требования к поверхности. В ответ мы предоставим информацию о DFM, стратегии оснастки, сроках изготовления и четкое коммерческое предложение.
Быстрый ответ на запрос: STEP/IGES + материал + определение поверхности A/B/C помогает нам быстрее ответить на вопрос, выбрав правильную стратегию использования ворот/охлаждения.
Формы для изготовления автомобильных бамперов - основные характеристики
Крупногабаритная литьевая форма для тонкостенных деталей бамперов (PP+EPDM / TPO / PP+Talc), с возможностью горячей обкатки, сложными боковыми действиями и продуманным охлаждением для стабильного массового производства.
| Продукт | Автомобильный бампер литьевой формы (передний / задний, индивидуально для детали и платформы автомобиля) |
|---|---|
| Смола (тип.) | PP+EPDM-T20 / TPO / PP+Talc (спецификация заказчика); УФ / ударный / цветной мастербатч по выбору |
| Варианты полостей | 1×1 (стандарт); дополнительная семейная форма (LH/RH) в зависимости от размера детали и производительности пресса |
| Бегунок и ворота | Рекомендуется горячий бегунок; варианты ворот включают последовательный вентильный затвор (SVG) и тепловой штыревой затвор. Обычно: 4-10 капель (расположение зависит от длины потока и зон появления) |
| Разделение и структура | Большая поверхность разъема с внешними/внутренними запорными элементами; модульные вставки для удобства обслуживания |
| Побочные действия | Несколько ползунов / подъемников для подрезов и боковых отверстий; гидравлические цилиндры / угловые штифты. |
| Выброс | Нажимные блоки + выталкивающие штифты + стриппер (по необходимости); опциональные азотные пружины / гидравлический сброс для длинных ходов |
| Сталь для сердечников и полостей | P20 / 718H / 2738 (тип.); опционально NAK80 для более высокой полировки; опционально S136 для коррозионной стойкости |
| Основание пресс-формы | Стандартное основание пресс-формы P20 / 2738 / 4Cr13 (индивидуальный размер под пресс и деталь) |
| Твердость (тип.) |
Пластины / ползуны / быстроизнашивающиеся детали: HRC 30-35 Вставки для сердечников и полостей: КПЧ 33-38 (предварительный жесткий) или HRC 48-52 (термическая обработка, в соответствии с требованиями) Запорные / износостойкие планки: азотированные / с покрытием по выбору |
| Охлаждение | Многоконтурное водяное охлаждение с перегородками/барботерами; равномерное регулирование температуры при большой длине потока |
| Время цикла (тип.) | 60-80 s (зависит от толщины стенки, смолы, эффективности охлаждения, машины и технологического окна) |
| Целевой срок службы инструмента | 300,000 - 1,000,000 выстрелов (зависит от марки стали, обработки поверхности, стандарта обслуживания) |
| Время выполнения (тип.) | 8-14 недель (зависит от размера, типа горячего бегуна, количества побочных действий, объема валидации) |
