Литые под давлением пластиковые компоненты электроники и производство пластиковых пресс-форм
Topworks builds plastic electronics component molds in China — enclosures, connectors, insulators, and structural housings for consumer electronics, telecom, and automotive-electronic assemblies. Work runs across ABS, PC, PC/ABS, and high-performance PPS for connector housings and under-hood sensor parts rated above 200°C. Standard tolerance holds ±0.1 mm; ±0.05 mm with careful process control. Tooling covers everything from simple single-cavity prototype molds to multi-cavity, multi-shot production tools combining rigid and soft-touch materials.
| Spec | Detail |
|---|---|
| Common materials | ABS, PC, PC/ABS (housings) · PPS, glass-filled nylon (connectors, high-heat parts) |
| Typical parts | Enclosures, connector housings, insulators, bobbins, switch housings, LED reflectors, snap/boss features |
| PPS processing | 290–340°C barrel, 130–150°C mold temp (hot-oil TCU required) — for parts rated 200°C+ continuous |
| Standard tolerance | ±0.1 mm comfortably · ±0.05 mm achievable with process control |
| Advanced options | Multi-shot molding (hard + soft-touch), insert molding (metal threaded inserts), in-mold electronics (IME) |
| Mold steel | H13/SKD for PPS and high-heat resins · P20/S136 for standard ABS/PC housings |
| Mold life | 500,000–1,000,000+ rated cycles, lifetime defect warranty |
Оптимизируйте производство электроники и электрических компонентов с помощью наших специализированных пресс-форм для пластмасс. Мы предлагаем прецизионные литьевые формы для крупносерийного производства качественных пластмассовых деталей для электроники, электрических систем управления, разъемов, корпусов и т.д.
Наша обширная коллекция пресс-форм позволяет изготавливать катушки с изолированным проводом и кабелем, корпуса автоматических выключателей, крышки электрических розеток, панели выключателей, кабельная арматураи других пластмассовых компонентов, необходимых для электрических систем. Мы также поставляем пресс-формы для изготовления блоков подразделов, кабельных стяжек, соединителей проводов и других деталей, изготовленных методом литья под давлением.
Наши пресс-формы, изготовленные из высококачественной стали с отличной механической обработкой, отличаются непревзойденной долговечностью и точностью размеров, что обеспечивает стабильность результатов производства. Наши специалисты по проектированию пресс-форм оптимизируют конструкции для обеспечения быстрого времени цикла, низкого уровня брака и снижения производственных затрат.
Имея возможности для изготовления многогнездных пресс-форм, двухкамерного впрыска, литья с использованием газа и других передовых технологий, мы предлагаем идеальное решение для конкретной задачи. Положитесь на наш многолетний опыт в производстве пресс-форм для электротехники и электроники, чтобы повысить эффективность.
Что мы производим для электроники и электрических систем
- Разъемы и корпуса: корпуса разъемов, соединители проводов, клеммные крышки
- Ограждения: блоки управления, корпуса датчиков, корпуса небольших устройств
- Электрические аксессуары: крышки розеток, панели выключателей, кабельные фитинги
- Производственные детали: кабельные катушки, кабельные стяжки, блоки подразделов
Электронные компоненты, изготовленные методом литья под давлением: Сложность конструкции и стоимость
Формованные компоненты бытовой электроники, изготовленные методом впрыска, могут быть сложными или простыми. Сложные пластмассовые электронные компоненты могут быть экономичными, так как они могут объединять множество деталей в одну и таким образом экономить на изготовлении и соединении нескольких отдельных частей. Соединения должны быть обработаны и скреплены болтами. В результате могут возникнуть перекосы и ослабления при вибрации. Отливки из песка весом в несколько тонн (например, рама локомотива) были сделаны с выгодой для себя благодаря возможности объединить несколько деталей в одну.
Чем сложнее формованные электронные компоненты, чем больше изобретательности и контроля требуется. Чем проще электронные компоненты, тем меньше стоимость оборудования для изготовления пресс-форм и шаблонов и, следовательно, тем дешевле электронные компоненты. В более сложных формованных электронных компонентах может быть сложнее контролировать колебания размеров и прочности, поэтому может потребоваться более высокая квалификация формовщика.

Конструкция отливаемых электронных компонентов зависит от поведения пластикового материала при охлаждении, конструкции пресс-формы и функций детали в процессе эксплуатации. Искусство формовки достигло такого уровня, что можно изготовить практически все, что не превышает размеры имеющегося оборудования. Возможно, сегодня отливать деталь нерентабельно, но через несколько лет процесс может быть усовершенствован так, что будет экономически выгодно переделать деталь из листового металла или сварной конструкции в электронную деталь, отлитую под давлением. Чтобы сделать формованный компонент простым и легким, от разработчика и изготовителя пресс-формы требуется высочайшее мастерство и лучшее суждение об электронном компоненте.
В процессе литья пластмасс используется пресс-форма, в которую поступает и охлаждается расплавленный жидкий пластиковый материал. После застывания материал принимает форму полости пресс-формы электронного компонента. Жидкое или высокопластичное состояние материала при формовании отличает его от процессов штамповки или экструзии, при которых материал формуется только в пластичном состоянии под высоким давлением. В последних случаях металл подвергается механической обработке, а в первых - нет.
Фотографии литья под давлением


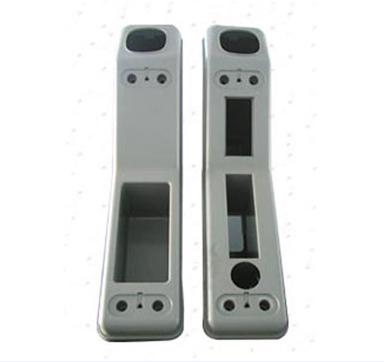


Процессы литья под давлением: Четыре основных элемента
- схема,
- форма и стержни,
- часть,
- материал.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
What Our Clients Say
Real feedback from customers who have worked with us on their projects.
I’m glad to inform you that all plastic parts are perfect!!! We are delighted, and therefore there are good chances to continue our relationship for any coming new project.
Steven is a very detail-oriented project manager and engineer who can solve problems creatively and also provides excellent service. It was a pleasure working with him.
МАТЕРИАЛ
Группы сплавов, используемых для литья пластмасс, включают следующие:
1. Черные металлы
- a. Чугуны (обычные)
(легированные [Cr, Ni, Mo и др.]) (белый) - b. Маллитные и перлитные маллитные сплавы (гладкие и легированные)
- c. Стали (углеродистые [низко-средне-высокоуглеродистые])
(сплав [низко-средне-высокий]) (жаро- и коррозионностойкий [Fe-Cr, Fe-Cr-Ni])
2. Цветные металлы
- a. Сплавы на основе алюминия (легкие и легкообрабатываемые)
- b. Сплавы на основе магния
- c. Сплавы на основе меди (твердые и охлаждаемые)
- d. Сплавы на основе никеля (Ni-Mo-Fe, Ni-Mo-Cr-Fe)
- e. Сплавы на основе свинца
- f. Сплавы на основе олова
- g. Сплавы на основе титана
- h. Сплавы на основе цинка
3. Жаро- и коррозионностойкие сплавы
- a. Сплавы на основе кобальта (стеллит, виталлий)
- b. Сплавы на основе хрома
Температура впрыска расплава пластика и требуемая отделка определяют тип пресс-формы и материал, из которого она изготовлена. Для получения постоянных результатов необходимо контролировать температуру впрыска в близком диапазоне.
Некоторые материалы вязкие и плохо вливаются в формы, особенно если они слегка охлаждаются при ударе о поверхность формы. Металлы тяжелы по отношению к неметаллическим материалам форм;
Если они текут слишком быстро, то размывают формы и захватывают посторонние материалы. Тяжелая жидкость может всплыть на стержнях, а также на конусе, когда металл попадает в форму. Это приводит к смещению стержней и деформации формы.
Для противодействия давлению жидкости используются грузы на формах и зажимах. Питатель высотой 1 фут для типичного черного материала будет оказывать на сердечник давление 4 фунта на квадратный дюйм. Если площадь поверхности сердечника составляет 5 x 8 дюймов, то усилие, приложенное для его сдвига с места, составит 160 фунтов. Тяжелый, горячий текучий материал необходимо направить на свое место, не повредив форму и не загрязнив материал. Эта масса горячего расплавленного или твердого пластика не обладает прочностью при температурах выше и ближе к точке плавления. Поэтому пластиковая форма и стержни должны поддерживать материал до тех пор, пока он не остынет до такой степени, что станет достаточно прочным, чтобы выдержать собственный вес.
ЗАТВЕРДЕВАНИЕ
В качестве горячий пластиковый материал охлаждаетсяОн сжимается в жидком состоянии, при затвердевании и в твердом состоянии. Такое уменьшение объема может составлять от 2 до 15 процентов в зависимости от материала. (Некоторые материалы не уменьшаются при затвердевании, а именно висмут и галлий).
- ABS 0.3~0.8 2
- HDPE 2~5.0 10
- HIPS 0.2~0.6
- HPVC 0.6~1.0 12
- LCP 0.006
- LDPE 1.5~5.0 14
- PA6 0.6~1.4 16
- PA6+30%GF 0.3~0.7 17
- PA66 0.8~1.5
- PA66+30%GF 0.2~0.8
- PASF 0,8
- ПБТ 0,44
- PBT+30%GF 0.2
- ПК 0,5
- PC+30%GF 0.2
- PET+30%GF 0.2~0.9
- PMMA 0.2~0.8 34
- POM 1.5~3.5 35
- POM+25%GF
- PP 1~2.5 38
- PP+30%GF 0.4~0.8
- PPS+40%GF <0,12
- PS 0.4~0.7
Сжатие нельзя ограничивать, пока материал слабый, иначе он разорвется или треснет; поэтому формы и стержни должны поддаваться или разжиматься под давлением. Когда жидкий материал ударяется о поверхность формы, он остывает, и тонкий слой материала затвердевает, а затем происходит постепенный дендритный рост, пока весь профиль не станет твердым. Если толщина секций одинакова, то секция, как правило, представляет собой однородное твердое тело.
Ненаправленные свойства формовки связаны со случайным распределением металлических кристаллов и дендритов, образующихся при замораживании. Направленная ориентация дендритов и влияние волокнистости на свойства могут быть получены при неправильном проектировании литья. Ненаправленность свойств является несомненным преимуществом формовки. Если сечение больше в определенных точках, а охлажденные слои снаружи не могут сжиматься по мере охлаждения центра, образуются пустоты, поскольку нет материала для заполнения пространства. В этом случае требуются питатели для подачи расплавленного или вязкого материала в эти зоны во время затвердевания материала.
Скорость застывания составляет:
- (1) прямо пропорциональна скорости передачи тепла через стенки формы,
- (2) прямо пропорциональна площади поверхности,
- (3) обратно пропорциональна массе отливки.
Эти три фактора иллюстрируют взаимосвязь между затвердеванием металлических сплавов и формой и размерами отливок. Поскольку скорость теплопередачи через стенки формы меняется незначительно, наиболее важной является зависимость между соотношением площади поверхности и объема.
В процессе застывания может образоваться относительно крупное дендритное зерно, что зависит от скорости замораживания или размера сечения пластиковой формы. Крупные отливки и слитки застывают с крупными зернами. Тонколитые отливки или отливки, изготовленные в металлических формах, имеют мелкое зерно из-за быстрого замораживания. Обычно мелкозернистость желательна, поскольку при заданном уровне прочности на разрыв достигаются более высокие показатели пластичности и ударной вязкости.
Горячие или мягкие точки
Горячие или мягкие участки - это последние части литья под давлением, которые затвердевают. Обычно они возникают в местах соединения одной секции с другой или там, где одна секция тяжелее соседней - например, в квадратном углу. Внешняя сторона угла должна быть закруглена, чтобы уменьшить изменение сечения.
Часто задаваемые вопросы по литью под давлением электроники
Вопрос 1: Какие детали электроники лучше всего подходят для литья под давлением?
Как правило, идеальными являются разъемы, корпуса, кожухи, кронштейны, кабельные аксессуары и крупносерийные компоненты с повторяющейся геометрией. Материал, толщина стенок и косметические требования определяют наилучшую стратегию.
Вопрос 2: Можете ли вы создавать многогнездные пресс-формы для электронных компонентов?
Да. Многогнездная оснастка широко распространена для небольших деталей, таких как разъемы и колпачки. Мы разрабатываем конструкции для сбалансированного заполнения, стабильного выталкивания и согласованных размеров всех полостей.
Q3: Какие документы необходимо прислать для получения быстрой сметы?
3D-файл STEP/IGES, основные 2D-размеры/допуски, материал и цвет, определение поверхности/косметики (A/B/C), годовой объем и все критические интерфейсы сборки.
Вопрос 4: Поддерживаете ли вы формовку со вставками или двухшовную формовку?
В зависимости от структуры и объема детали мы можем поддерживать литье со вставками и передовые процессы. Поделитесь своим дизайном и требованиями, чтобы мы могли подтвердить осуществимость и подход к оснастке.
